En praktisk guide för inköpschefer och OEM-tillverkare när en leverantör avvisar en teknisk ritning, tackar nej till en offertförfrågan eller hävdar att en komponent inte går att producera.
Du skickar en teknisk ritning till en tillverkare, begär en offert och förväntar dig ett pris och en leveranstid.
I stället får du svaret:
”Tyvärr kan vi inte tillverka den här komponenten.”
Ibland är förklaringen enkel. Komponenten överskrider leverantörens maskinkapacitet, kräver en tillverkningsmetod som företaget inte erbjuder eller innehåller detaljer som deras utrustning inte kan bearbeta.
I andra fall är svaret mindre tydligt. Leverantören anser att toleranserna är för snäva, geometrin för komplicerad eller materialet för svårt att bearbeta.
För en OEM-inköpschef innebär detta ett problem. Komponenten kan redan vara godkänd av konstruktionsavdelningen, behövas till en kommande produktionsorder eller vara nödvändig för att hålla en befintlig maskin i drift.
Att konstruera om komponenten kan försena projektet. Att hitta en ny leverantör tar tid. Och att acceptera den första tillverkarens bedömning utan ytterligare undersökning kan innebära att man avfärdar en fullt möjlig tillverkningslösning.
Att en leverantör säger att en komponent inte kan tillverkas betyder inte nödvändigtvis att den är omöjlig att producera. Det kan helt enkelt innebära att komponenten inte kan tillverkas ekonomiskt eller tillförlitligt med just den leverantörens utrustning, processer, kapacitet eller produktionsmetoder.
Att förstå denna skillnad är det första steget mot att lösa problemet.
I den här artikeln förklarar vi varför tillverkare avvisar tekniska ritningar, hur inköpsavdelningar bör agera, vilka alternativa tillverkningsmetoder som finns och när det är lämpligt att begära en ny bedömning av tillverkningsbarheten.
Vad betyder det när en leverantör säger att en komponent inte kan tillverkas?
När en tillverkare avvisar en teknisk ritning beror beslutet vanligtvis på någon av fyra huvudorsaker.
1. Tekniska begränsningar: Leverantören saknar lämpliga maskiner, verktyg, mätutrustning eller produktionsprocesser.
2. Tillverkningskomplexitet: Komponenten kan vara möjlig att producera, men geometrin, materialet, toleranserna eller operationsföljden gör tillverkningen svår.
3. Kommersiella begränsningar: Ordervolymen, verktygsinvesteringen, ställtiden eller projektets ekonomiska omfattning passar inte leverantörens affärsmodell.
4. Ofullständiga eller motstridiga specifikationer: Leverantören kan inte avgöra om komponenten går att tillverka eftersom den tekniska dokumentationen är otillräcklig eller innehåller motsägelser.
En femte möjlighet är att konstruktionen faktiskt inte är tillverkningsbar enligt de nuvarande specifikationerna.
En ritning kan exempelvis innehålla geometriskt motstridiga mått, otillgängliga detaljer som måste tillverkas i ett enda stycke eller material- och prestandakrav som inte kan uppfyllas samtidigt.
Den viktigaste frågan är därför inte bara om tillverkaren har avvisat komponenten.
Den viktigaste frågan är varför tillverkaren har avvisat den.
Ett avslag som beror på maskinkapacitet kräver en annan lösning än ett avslag som orsakas av orealistiska toleranser eller en olämplig ordervolym.
1. Fråga tillverkaren varför komponenten avvisades
Innan du kontaktar en annan leverantör bör du begära en konkret teknisk förklaring.
Ett svar som ”Vi kan inte tillverka den här komponenten” räcker inte för att avgöra nästa steg.
Be leverantören identifiera den faktiska begränsningen.
Användbara frågor är:
- Vilken detalj eller egenskap förhindrar tillverkningen?
- Beror problemet på maskinens storlek eller rörelseområde?
- Kan skärverktyget inte nå en viss yta?
- Är de angivna toleranserna snävare än processens kapacitet?
- Skapar materialet särskilda bearbetningsproblem?
- Saknas möjligheten att utföra nödvändig värmebehandling eller ytbehandling?
- Är ordervolymen för liten?
- Skulle komponenten kunna tillverkas med en annan produktionsmetod?
- Skulle tillverkning vara möjlig om konstruktionsavdelningen godkände en viss modifiering?
Frågorna hjälper dig att skilja mellan ett verkligt konstruktionsproblem och en begränsning hos den aktuella leverantören.
Exempel: En djup invändig kavitet
Föreställ dig en stålkomponent med en djup, smal invändig kavitet och höga krav på ytfinish.
En leverantör med konventionell CNC-fräsning kan avvisa ritningen eftersom tillgängliga skärverktyg inte når det önskade djupet med tillräcklig stabilitet.
En annan tillverkare kan däremot undersöka:
- Specialiserad bearbetning med långräckviddiga verktyg.
- Gnistbearbetning (EDM), om material och geometri är lämpliga.
- Tillverkning av komponenten i flera delar.
- Gjutning eller annan formnära tillverkningsmetod.
- En modifierad monterings- eller sammanfogningslösning.
Varje alternativ har sina egna tekniska begränsningar och är inte automatiskt lämpligt.
Men avslaget kan bero på den ursprungliga leverantörens produktionsmetoder snarare än på att komponenten i sig är omöjlig att tillverka.
För projekt med komplexa geometrier erbjuder MegaMETAs CNC-bearbetningstjänster tillgång till olika bearbetningstekniker genom ett samordnat nätverk av tillverkningspartner.
2. Kontrollera om problemet gäller maskinkapaciteten
En av de vanligaste och enklaste orsakerna till att en komponent avvisas är otillräcklig maskinkapacitet.
En verkstad kan vara mycket skicklig på att tillverka små precisionskomponenter men sakna utrustning för större eller mer komplicerade arbetsstycken.
Vanliga begränsningar är:
- Maximal svarvdiameter.
- Maximal svarvlängd.
- CNC-fräsmaskinens rörelseområde.
- Tillgängliga fjärde och femte maskinaxlar.
- Maskinbordets maximala belastning.
- Spindelns frigång.
- Begränsningar i uppspänning och fixturer.
- Verktygslängd och åtkomlighet.
Stora komponenter kräver annan utrustning
Tänk dig en stor stålring som kräver precisionssvarvning.
Leverantören kan ha CNC-svarvar för mindre diametrar men sakna vertikalsvarvning som lämpar sig för komponentens dimensioner.
Det betyder inte att ringen är omöjlig att tillverka.
Det betyder att projektet kräver en maskin med lämpligt arbetsområde, tillräcklig styvhet, korrekt uppspänning och passande mätkapacitet.
Samma princip gäller stora maskinhus, långa axlar, maskinstativ och överdimensionerade plåtdetaljer.
När kan femaxlig CNC-bearbetning hjälpa?
En leverantör som endast använder treaxliga fräsmaskiner kan ha svårt att komma åt vinklade ytor utan flera uppspänningar.
Femaxlig CNC-bearbetning kan i vissa fall förbättra åtkomligheten, minska antalet uppspänningar och förenkla bearbetningen av komplexa geometrier.
Femaxlig bearbetning löser dock inte automatiskt alla problem.
Invändiga kaviteter, verktygskollisioner, arbetsstyckets stabilitet och verktygsdimensioner kan fortfarande begränsa tillverkningen.
Vad bör inköpschefen göra?
Begär en tillverkningsbedömning från en leverantör med bredare maskinkapacitet i stället för att anta att den första leverantörens begränsningar gäller för alla tillverkare.
3. Undersök om toleranserna verkligen är möjliga att uppnå
Snäva toleranser är en annan vanlig anledning till att tillverkare tackar nej till projekt.
En ritning kan exempelvis ange:
- ±0,005 mm på en kritisk diameter.
- Strikta krav på koncentriskhet eller position.
- Mycket låg ytjämnhet.
- Snäva geometriska samband mellan flera bearbetade ytor.
- Höga krav på planhet eller vinkelräthet.
Dessa krav kan vara möjliga att uppnå för vissa komponenter men svåra för andra, beroende på material, geometri, storlek och tillverkningssekvens.
Varför geometrin är lika viktig som toleransen
En tolerans som är realistisk på en kort och styv stålkomponent kan vara mycket svår att uppnå på en lång, tunnväggig aluminiumkonstruktion.
Tunna väggar kan deformeras under bearbetning.
Stora plattor kan ändra form när de lossas från fixturen.
Värmebehandling kan orsaka formförändringar.
Inre spänningar i råmaterialet kan leda till dimensionsförändringar när material avlägsnas.
Tillverkaren måste ta hänsyn till dessa faktorer innan den kan garantera en viss tolerans.
Skillnaden mellan maskinprecision och färdig komponentprecision
En CNC-maskin kan ha mycket hög positioneringsnoggrannhet utan att varje färdig komponent automatiskt uppfyller motsvarande toleranser.
Den slutliga noggrannheten påverkas även av:
- Materialets dimensionsstabilitet.
- Skärkrafter.
- Verktygsslitage.
- Uppspänning.
- Temperatur.
- Mätosäkerhet.
- Bearbetningssekvens.
- Efterföljande produktionsprocesser.
Det är särskilt viktigt när ritningen innehåller mycket snäva toleranser mellan detaljer som bearbetas i olika uppspänningar.
Kan slipning lösa problemet?
I vissa fall.
Precisionsslipning kan uppnå snävare dimensions- och ytkrav än konventionell svarvning eller fräsning.
Beroende på komponenten kan lämpliga metoder vara planslipning, rundslipning, invändig slipning eller andra finbearbetningsprocesser.
Slipning kräver dock åtkomliga ytor, lämpligt materialtillstånd och tillräcklig bearbetningsmån.
Metoden kan inte automatiskt korrigera alla geometriska problem.
Rekommendation till inköpare: Fråga vilka toleranser som inte kan uppnås, varför de är problematiska och om en alternativ produktionsprocess kan uppfylla den befintliga godkända ritningen.
Ändra inte konstruktionskraven enbart för att få en offert.
Alla ändringar måste godkännas av ansvarig konstruktionsfunktion.
4. Undersök om materialet orsakar avslaget
Vissa material är betydligt svårare att bearbeta, forma, svetsa eller värmebehandla än andra.
Tillverkare kan exempelvis tacka nej till komponenter av:
- Titanlegeringar.
- Härdade legerade stål.
- Vissa nickelbaserade legeringar.
- Abrasiva eller fiberförstärkta konstruktionsplaster.
- Höghållfasta konstruktionsstål.
- Material som kräver specialiserad efterbehandling.
- Ovanliga materialkvaliteter med begränsad tillgänglighet.
En leverantör som normalt bearbetar standardaluminium eller konstruktionsstål kanske saknar erfarenhet, verktyg eller processtyrning för mer krävande material.
Materialtillgången kan också vara problemet
Ibland är svårigheten inte att bearbeta materialet.
Problemet kan vara att anskaffa rätt materialkvalitet, leveranstillstånd, dimension eller certifikat inom den önskade leveranstiden.
En viss legering kan exempelvis finnas tillgänglig som rundstång men vara svår att köpa i önskad plåttjocklek.
En annan komponent kan kräva ett materialcertifikat eller mekaniska egenskaper som leverantörens normala lager inte kan garantera.
Vad bör du göra?
Ta först reda på om avslaget gäller:
- Bearbetbarhet eller tillverkningsbarhet.
- Materialtillgänglighet.
- Mekaniska egenskaper.
- Möjligheten till värmebehandling.
- Certifiering och spårbarhet.
- Kostnad eller leveranstid.
Olika problem kräver olika lösningar.
Ett materialbyte kan ibland vara möjligt, men endast om den ansvariga konstruktionsavdelningen bekräftar att det alternativa materialet uppfyller kraven på hållfasthet, korrosionsbeständighet, temperatur och eventuella föreskrifter.
För svårbearbetade material kan det vara bättre att hitta en tillverkare med relevant erfarenhet än att ändra materialet.
5. Komponenten kan kräva flera tillverkningsmetoder
En viktig orsak till att tillverkare avvisar komponenter är antagandet att hela detaljen måste tillverkas med en enda process.
En inköpsavdelning kanske kontaktar en CNC-verkstad eftersom ritningen visar en metallkomponent med noggranna dimensioner.
Men att bearbeta hela komponenten från massivt material kan vara onödigt svårt, materialkrävande eller dyrt.
En annan tillverkningsmetod kan vara mer lämplig.
CNC-bearbetning från massivt material
Bearbetning från massivt material passar ofta prototyper, små serier och komponenter med relativt lättåtkomliga geometrier.
Fördelar kan vara flexibla konstruktionsändringar, begränsat behov av specialverktyg och möjlighet att bearbeta noggranna detaljer.
Metoden kan däremot bli ineffektiv när mycket material måste avlägsnas.
Att bearbeta ett komplicerat maskinhus ur ett massivt block kan exempelvis kräva omfattande grovbearbetning och ge stora mängder spån.
Gjutning följt av CNC-bearbetning
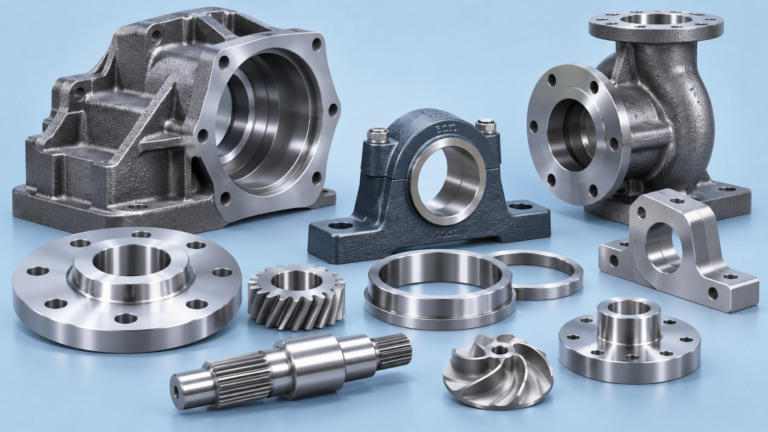
Gjutning kan skapa ett formnära ämne för komponenter med komplexa yttre former, invändiga hålrum eller stora materialvolymer.
Kritiska detaljer bearbetas därefter till rätt dimensioner.
Typiska exempel är:
- Växellådshus.
- Pumphus.
- Maskinbaser.
- Lagerhus.
- Stativ och stöd för industriell utrustning.
Gjutning medför egna tekniska krav, exempelvis verktyg, bearbetningsmån, krympning, släppvinklar, defektkontroll och materialverifiering.
Metoden är inte alltid ekonomiskt lämplig för små beställningar.
För rätt projekt kan kombinationen av gjutning och precisionsbearbetning vara effektivare än att avlägsna stora materialmängder från ett massivt ämne.
Läs mer om MegaMETAs gjutningstjänster för projekt med gjutna komponenter och efterföljande CNC-bearbetning.
Svetsning följt av precisionsbearbetning
Stora konstruktionskomponenter kan ibland tillverkas av stålplåtar, profiler och svetsade delar.
Efter sammanfogningen kan precisionsbearbetning användas för monteringsytor, lagerlägen, hål och andra kritiska detaljer.
Metoden kan vara lämplig för:
- Industriella maskinstativ.
- Svetsade maskinbaser.
- Konstruktionsstöd.
- Stora monteringsenheter.
- Utrustningshus.
Den stora utmaningen är dimensionsstabiliteten.
Svetsning tillför värme och restspänningar som kan orsaka deformationer.
En lämplig tillverkningsplan kan därför kräva kontrollerad svetsordning, avspänningsbehandling, bearbetningsmån, mellanliggande mätningar eller finbearbetning efter svetsning.
Plåtbearbetning och bockning
Vissa komponenter som verkar komplicerade eller dyra att maskinbearbeta kan tillverkas effektivare genom laserskärning, bockning, svetsning och kompletterande bearbetning.
Ett bockat monteringsfäste kan exempelvis vara enklare att producera från plåt än från ett stort massivt ämne.
Bockningsradier, materialtjocklek, hålpositioner och formningstoleranser måste dock beaktas.
För lämpliga projekt kan MegaMETAs plåtbearbetningstjänster kombinera skärning, bockning, svetsning och efterbearbetning.
Jämförelse av alternativa tillverkningsmetoder
| Tillverkningsmetod | Möjlig fördel | Viktig begränsning |
|---|---|---|
| CNC-bearbetning från massivt material | Flexibilitet, noggrannhet och begränsat behov av specialverktyg | Materialspill och åtkomstproblem |
| Gjutning + CNC-bearbetning | Komplexa former, hålrum och mindre materialavverkning | Verktyg, gjutdefekter och bearbetningsmån |
| Smide + CNC-bearbetning | Lämpligt för vissa höghållfasta komponenter | Verktygsinvestering och geometriska begränsningar |
| Svetsning + CNC-bearbetning | Stora konstruktioner och sammansatta enheter | Deformationer och restspänningar |
| Plåtbearbetning | Effektiva bockade konstruktioner och kapslingar | Formningsgränser och bockningstoleranser |
| EDM + konventionell bearbetning | Vissa svåråtkomliga geometrier | Materialkrav, bearbetningstid och geometri |
En komponent som avvisas för en tillverkningsmetod kan fortfarande vara möjlig att producera med en annan metod eller en kombination av flera processer.
Det bästa valet beror på geometri, material, antal, funktionskrav och total tillverkningskostnad.
6. Kontrollera om ordervolymen egentligen är problemet
Alla avslag beror inte på tekniska hinder.
Ibland kan leverantören tillverka komponenten men vill inte ta emot ordern.
Detta är särskilt vanligt vid småskalig produktion.
En leverantör som är optimerad för återkommande större serier kan tacka nej till:
- Enstaka prototyper.
- Beställningar på fem eller tio komponenter.
- Detaljer som kräver omfattande maskininställning.
- Komponenter med dyra specialverktyg.
- Engångsprojekt under utveckling.
- Beställningar med oproportionerligt stora kontroll- eller dokumentationskrav.
En tillverkare kan exempelvis behöva konstruera en särskild fixtur och skapa ett omfattande CNC-program för en komponent som endast ska beställas två gånger.
Projektet kan vara tekniskt möjligt men kommersiellt ointressant.
Varför påverkar produktionsvolymen beslutet?
Tillverkningskostnader består vanligtvis av både fasta och rörliga delar.
Fasta eller engångsrelaterade kostnader kan vara:
- Teknisk granskning.
- Programmering.
- Fixturkonstruktion.
- Verktygsförberedelser.
- Maskininställning.
- Förstaartikelkontroll.
Rörliga kostnader kan vara:
- Material.
- Bearbetningstid.
- Verktygsslitage.
- Värmebehandling.
- Ytbehandling.
- Återkommande kvalitetskontroller.
Vid små beställningar fördelas de fasta kostnaderna på få komponenter, vilket ger ett högre styckpris.
Hur kan inköpsavdelningen agera?
Om den första ordern är liten men framtida produktion förväntas, bör leverantören få information om hela behovet.
Exempel:
- Första behov: 10 komponenter.
- Första produktionsserie: 100 komponenter.
- Uppskattat årsbehov: 600 komponenter.
- Förväntad produktionslivslängd: 5 år.
Siffrorna är illustrativa, men visar vilken information en tillverkare behöver för att bedöma projektets ekonomi.
Om behovet verkligen är en engångsbeställning bör du söka tillverkare som arbetar med prototyper och små serier.
Anta inte att en leverantör som tackar nej till små ordrar saknar teknisk kapacitet.
7. En ofullständig ritning kan få komponenten att verka omöjlig
Tillverkare avvisar ibland offertförfrågningar eftersom de inte kan tolka ritningen tillräckligt säkert.
Det betyder inte nödvändigtvis att geometrin är omöjlig.
Problemet kan vara att dokumentationen inte räcker för att fastställa en tillförlitlig tillverkningsprocess.
Vanliga brister är:
- Saknade materialbeteckningar.
- Motstridiga mått.
- Otydliga datumreferenser.
- Toleranser som motsäger varandra.
- Ofullständiga gängspecifikationer.
- Odefinierade värmebehandlingskrav.
- Oklara ytkrav.
- Skillnader mellan CAD-modell och 2D-ritning.
- Saknade revisionsbeteckningar.
- Otydliga kontrollkrav.
Exempel: Motstridiga geometriska krav
Anta att en ritning innehåller flera kritiska hål vars positioner definieras i förhållande till olika referenssystem.
Om kraven är motstridiga eller omöjliga att uppfylla samtidigt kan tillverkaren inte producera en överensstämmande komponent utan förtydliganden.
En annan CNC-maskin löser då inte problemet.
Den tekniska dokumentationen måste korrigeras av ansvarig konstruktionsavdelning.
Praktisk kontroll av ritningsunderlaget
Innan projektet skickas till en ny leverantör bör du säkerställa att:
- Ritningens revision är aktuell.
- CAD-modellen överensstämmer med ritningen.
- Materialspecifikationen är komplett.
- Kritiska toleranser är tydligt definierade.
- Värmebehandling och ytbehandling är specificerade.
- Inspektionskraven är förstådda.
- Alla särskilda anmärkningar är tekniskt förenliga.
En komplett offertförfrågan minskar osäkerheten och ökar möjligheten att få en användbar tillverkningsoffert.
8. Be om ett alternativt tillverkningsförslag
När en leverantör avvisar en komponent kan det vara värdefullt att begära ett tekniskt motiverat alternativ.
I stället för att omedelbart be konstruktionsavdelningen göra om detaljen kan du fråga tillverkaren vad som skulle göra produktionen möjlig.
Leverantören kan exempelvis föreslå:
- En annan operationsföljd.
- Alternativ uppspänning.
- Ett formnära ämne före finbearbetning.
- En annan bearbetningsteknik.
- En kompletterande finbearbetningsoperation.
- Att dela upp en komplex komponent i en monterad enhet.
- Att ändra en icke-kritisk detalj efter konstruktionsgodkännande.
Ett bra alternativt förslag bör förklara både tillverkningsproblemet och lösningen.
Det bör även framgå om den ursprungliga ritningen måste ändras.
Behåll den godkända specifikationen som utgångspunkt
För styrda OEM-komponenter är det lämpligt att begära två separata utvärderingar.
Alternativ A: Tillverkning enligt befintlig godkänd ritning.
Detta visar om komponenten kan tillverkas utan konstruktionsändringar.
Alternativ B: Tillverkning med en föreslagen teknisk modifiering.
Detta visar möjliga konstruktionsändringar, förväntade tillverkningsfördelar och behovet av teknisk granskning.
Dessa alternativ får inte blandas ihop.
En tillverkare får inte byta material, ta bort funktioner, ändra toleranser eller modifiera tillverkningskrav utan nödvändigt godkännande.
Målet är att hitta en genomförbar lösning utan att äventyra komponentens funktion eller ändringskontroll.
9. När bör du kontakta en annan tillverkare?
En andra bedömning av tillverkningsbarheten är särskilt värdefull när den ursprungliga leverantörens avslag beror på kapacitetsbegränsningar.
Överväg att kontakta en ny tillverkare när:
- Komponenten överskrider tillgängliga maskindimensioner.
- Leverantören inte erbjuder en nödvändig process.
- Materialet ligger utanför leverantörens normala erfarenhet.
- Lämplig mätutrustning saknas.
- Tillverkaren inte kan samordna värmebehandling eller efterbearbetning.
- Ordervolymen inte passar leverantörens affärsmodell.
- Avslaget saknar tydlig teknisk förklaring.
- En kombination av flera tillverkningsmetoder kan vara lämpligare.
Att kontakta tio tillverkare med samma ofullständiga ritning kan dock leda till tio liknande avslag.
Det är effektivare att identifiera problemet och kontakta leverantörer som har rätt förutsättningar att lösa det.
Vad kännetecknar en lämplig alternativ leverantör?
En ny leverantör bör bedömas utifrån komponentens faktiska krav, inte enbart sin vilja att lämna offert.
Viktiga faktorer är:
- Relevant maskinutrustning.
- Erfarenhet av liknande material.
- Lämplig uppspänning och verktyg.
- Tillräcklig mätkapacitet.
- Möjlighet att hantera önskad ordervolym.
- Kvalitetsdokumentation.
- Leveranskapacitet.
- Samordning av flera produktionsprocesser.
För komplexa industrikomponenter kan en leverantör med tillgång till flera tillverkningstekniker vara särskilt intressant.
10. Praktiska tillverkningsexempel: Avslag och möjliga lösningar
Följande hypotetiska exempel visar hur olika orsaker till avslag kan leda till olika åtgärder.
Scenario A: Komponenten är för stor för CNC-maskinen
Situation: En leverantör avvisar en stor stålfläns eftersom CNC-svarven inte klarar diametern.
Möjlig lösning: Utvärdera vertikalsvarvning eller annan utrustning med tillräcklig diameter, lastkapacitet och uppspänningsmöjlighet.
Viktigt: Komponentens vikt, material, toleranser och mätkrav måste också granskas.
Scenario B: Ett maskinhus kräver för mycket materialavverkning
Situation: En tillverkare avstår från att offerera ett stort maskinhus eftersom bearbetning från massivt material kräver omfattande grovbearbetning.
Möjlig lösning: Utvärdera gjutning följt av precisionsbearbetning av kritiska detaljer.
Viktigt: Gjutbarhet, verktygsinvestering, materialegenskaper, volym och eventuella invändiga hålrum måste bedömas.
Scenario C: Ett svetsat stativ kan inte uppfylla sluttoleranserna
Situation: En svetsleverantör kan inte garantera snäva toleranser på monteringsytorna efter svetsning.
Möjlig lösning: Utvärdera kontrollerad svetsning kombinerad med finbearbetning efter sammanfogningen.
Viktigt: Deformation, restspänningar, hantering och mätning måste ingå i produktionsplanen.
Scenario D: En axel med snäva toleranser avvisas
Situation: En svarvleverantör kan inte konsekvent uppnå specificerad diameter och ytjämnhet.
Möjlig lösning: Utvärdera CNC-svarvning med lämplig bearbetningsmån följt av precisionsrundslipning.
Viktigt: Materialtillstånd, axelns styvhet, geometri och mätosäkerhet är fortfarande avgörande.
Scenario E: Ordern är för liten
Situation: En leverantör tackar nej till åtta precisionskomponenter eftersom ställkostnaderna är för höga i förhållande till ordervärdet.
Möjlig lösning: Kontakta en leverantör som arbetar med prototyper och små serier eller lämna en trovärdig prognos över framtida behov.
Viktigt: Styckpriset kan fortfarande vara högre vid små volymer.
Dessa exempel visar varför ett avslag bör leda till en strukturerad tillverkningsbedömning i stället för slutsatsen att konstruktionen är omöjlig.
11. Så undviker du upprepade avslag från olika leverantörer
När ett projekt är försenat kan inköpschefen känna press att skicka ritningen till så många tillverkare som möjligt.
Men en omfattande offertförfrågan utan tekniska förtydliganden kan ta mycket tid utan att lösa problemet.
En effektivare process omfattar fem steg.
Steg 1: Dokumentera det ursprungliga avslaget
Anteckna vad leverantören uppgav och vilka krav som inte kunde uppfyllas.
Behandla inte alla avslag som samma problem.
Steg 2: Klassificera begränsningen
Avgör om huvudproblemet gäller:
- Maskinkapacitet.
- Geometri.
- Toleranser.
- Material.
- Ordervolym.
- Dokumentation.
- Kvalitetskrav.
- Leverans eller kommersiella villkor.
Steg 3: Identifiera krav som inte får ändras
Samarbeta med konstruktionsavdelningen för att fastställa vilka krav som är obligatoriska.
Det kan gälla material, kritiska dimensioner, säkerhetsrelaterade egenskaper, ytbehandling eller prestandakrav.
Steg 4: Utvärdera alternativa processer eller leverantörer
Välj en tillverkningsmetod som faktiskt adresserar begränsningen.
En komplex kavitet kan exempelvis motivera utvärdering av gjutning eller EDM, medan en snäv sluttolerans på en diameter kan kräva precisionsslipning.
Steg 5: Begär en ny bedömning av tillverkningsbarheten
Skicka ett fullständigt tekniskt underlag och förklaringen till det tidigare avslaget till en alternativ leverantör.
Det gör den nya bedömningen mer fokuserad och minskar risken för samma obesvarade frågor.
Målet är inte att hitta en tillverkare som säger ja till allt. Målet är att hitta en leverantör som kan visa hur komponenten kan tillverkas på ett tillförlitligt sätt.
12. Vad bör ingå i en offertförfrågan för tillverkningsbarhetsanalys?
En inköpsavdelning som behöver en andra bedömning bör lämna tillräckliga uppgifter för en meningsfull teknisk granskning.
| Information | Varför den behövs |
|---|---|
| Aktuell 2D-ritning | Definierar mått, toleranser, anmärkningar och acceptanskrav |
| 3D-CAD-modell | Hjälper till att bedöma geometri, åtkomlighet och tillverkningsmetoder |
| Materialspecifikation | Styr bearbetning och materialanskaffning |
| Värmebehandling | Påverkar materialegenskaper och dimensionsstabilitet |
| Ytbehandling | Kan påverka operationsföljd, mått och finish |
| Första ordervolym | Underlättar bedömning av ställkostnader och verktyg |
| Årligt behov | Underlättar val av produktionsmetod |
| Kritiska egenskaper | Identifierar krav som inte får ändras |
| Tidigare leverantörs avslag | Hjälper till att fokusera den tekniska bedömningen |
| Dokumentationskrav | Definierar inspektion och spårbarhet |
| Leveranskrav | Avgör om den föreslagna lösningen är praktisk |
| Tillåtna konstruktionsändringar | Visar vilka alternativ som får föreslås |
Exempel: Förfrågan om tillverkningsbarhetsbedömning
Komponent: Maskinhus av stål.
Material: S355, med alternativa material endast efter konstruktionsgodkännande.
Första order: 20 stycken.
Förväntat årsbehov: 200 stycken.
Nuvarande tillverkningsförslag: CNC-bearbetning från massivt material.
Tidigare leverantörs svar: Avvisat på grund av omfattande materialavverkning och lång bearbetningstid.
Kritiska krav: Lagerlägen, monteringsytornas geometri, materialegenskaper och positionstoleranser.
Möjliga alternativa processer: Gjutning eller svetsad konstruktion, efter tekniskt godkännande.
Önskat resultat: Tillverkningsbarhetsbedömning, föreslagen produktionsmetod, pris, leveranstid och överenskommen kvalitetsdokumentation.
En sådan förfrågan ger den nya leverantören ett tydligt tekniskt mål i stället för att enbart fråga om komponenten går att tillverka.
13. Vad händer om konstruktionen verkligen inte går att tillverka?
Alla avvisade komponenter kan inte räddas genom att byta leverantör.
Vissa specifikationer innehåller krav som inte realistiskt kan uppfyllas samtidigt.
Exempel:
- Geometriskt motstridiga mått.
- Omöjlig åtkomst för montering eller bearbetning.
- Materialegenskaper som inte kan uppnås med det angivna materialet och processen.
- Egenskaper som inte kan kontrolleras med en tekniskt giltig mätmetod.
- Toleranser som inte är förenliga med komponentens stabilitet eller driftförhållanden.
- Krav som strider mot tillämpliga säkerhets- eller myndighetskrav.
I sådana fall kan en konstruktionsändring vara nödvändig.
En ansvarsfull tillverkningspartner bör förklara begränsningen i stället för att lova ett resultat som inte kan verifieras.
Hur hanteras en konstruktionsändring?
Inköpsavdelningen bör samordna den föreslagna ändringen med ansvarig konstruktionsfunktion.
Processen kan omfatta:
- Identifiering av det motstridiga kravet.
- Förklaring av tillverkningsbegränsningen.
- Förslag på en tekniskt motiverad lösning.
- Bedömning av mekaniska och funktionella konsekvenser.
- Granskning av kvalitets- och kontrollkrav.
- Godkännande av ritningsrevisionen.
- Frisläppning av uppdaterad dokumentation till produktion.
För redan godkända serieproduktionskomponenter kan ändringshanteringen även kräva validering, förstaartikelkontroll, kundgodkännande eller annan projektspecifik dokumentation.
Målet är att förbättra tillverkningsbarheten utan att introducera oacceptabla produktrisker.
14. Varför kan en tillverkningspartner med flera processer vara en fördel?
När en komponent kräver flera tillverkningstekniker kan det skapa merarbete att köpa varje operation från en separat leverantör.
Ett projekt kan innehålla:
- Materialanskaffning.
- CNC-svarvning.
- CNC-fräsning.
- Gjutning eller svetsad tillverkning.
- Värmebehandling.
- Precisionsslipning.
- Ytbehandling.
- Dimensionskontroll.
- Förpackning och transport.
Varje övergång mellan leverantörer kan skapa förseningar, missförstånd eller oklarheter om ansvar.
För inköpschefer kan samordning genom en tillverkningspartner förenkla teknisk kommunikation och projektadministration.
MegaMETAs arbetssätt för tillverkningsprojekt
MegaMETA har sin bas i Kaunas, Litauen, och hjälper europeiska industrikunder genom ett nätverk av specialiserade tillverkningspartner.
Företagets tjänster omfattar:
CNC-svarvning och CNC-fräsning – För precisionskomponenter, komplexa bearbetade detaljer, prototyper och återkommande produktion.
Metallgjutning – För komponenter där sandgjutning, precisionsgjutning eller pressgjutning kan vara lämpliga produktionsmetoder, inklusive efterföljande CNC-bearbetning.
Plåtbearbetning – För laserskurna, bockade, svetsade och efterbearbetade komponenter och sammanställningar.
Kugghjulstillverkning – För specialiserade kugghjul och transmissionskomponenter som kräver kuggskärning och lämplig kontroll.
Kvalitetssäkring – För samordning av tillverkningskvalitet, dimensionskontroll och kontrollerade produktionskrav.
Genom att samordna dessa möjligheter i sitt produktionsnätverk kan MegaMETA utvärdera projekt som inte passar kapaciteten hos en enda konventionell maskinverkstad.
Tillverkningsbarheten måste dock alltid bedömas individuellt.
Tillgång till flera processer innebär inte att varje konstruktion kan produceras eller att alla alternativ är tekniskt eller ekonomiskt lämpliga.
Vanliga frågor om komponenter som leverantörer inte kan tillverka
Vad ska jag göra om en tillverkare säger att min komponent inte kan tillverkas?
Be om den specifika orsaken till avslaget. Ta reda på om problemet gäller maskinkapacitet, geometri, toleranser, material, antal eller ofullständig dokumentation. Begär därefter en tillverkningsbarhetsbedömning från en leverantör med lämplig kapacitet.
Betyder en avvisad ritning att komponenten är omöjlig att tillverka?
Nej. Ett avslag kan bero på leverantörens maskiner, processer, arbetsbelastning, erfarenhet eller kommersiella villkor. Vissa konstruktioner kräver dock faktiskt tekniska ändringar innan de kan tillverkas.
Kan en annan CNC-leverantör tillverka en avvisad komponent?
Möjligen. Olika CNC-leverantörer har olika maskinkapacitet, verktyg, fixturer, efterbearbetningsmetoder och teknisk erfarenhet. En bättre lämpad leverantör kan ibland tillverka komponenten enligt den ursprungliga godkända ritningen.
Kan en komponent tillverkas med en annan produktionsmetod?
Ja, beroende på geometri och funktionskrav. Alternativ kan vara gjutning följt av CNC-bearbetning, svetsning följt av finbearbetning, smide, EDM eller andra lämpliga processer.
Vad händer om toleranserna är för snäva?
Fråga vilka toleranser som orsakar problemet och varför. En annan bearbetnings- eller finbearbetningsmetod kan hjälpa. Om kraven verkligen är omöjliga att uppnå måste ansvarig konstruktionsavdelning granska dem före eventuella ändringar.
Varför tackar tillverkare nej till små produktionsserier?
Små ordrar kan kräva omfattande programmering, maskininställning, verktyg och kontrollarbete i förhållande till ordervärdet. Vissa tillverkare är optimerade för större återkommande serier och tackar därför nej till små beställningar.
Kan komplexa metallkomponenter tillverkas i flera steg?
Ja. Många komponenter tillverkas med kombinationer av CNC-bearbetning, gjutning, svetsning, värmebehandling, slipning och ytbehandling. Operationsföljden måste planeras så att de nödvändiga dimensionerna och materialegenskaperna bibehålls.
Vilken information bör jag skicka för en andra tillverkningsbedömning?
Skicka aktuell teknisk ritning, CAD-modell, material, ordervolym, årsbehov, kontrollkrav, leveransdatum och förklaringen till varför den tidigare leverantören avvisade projektet.
Bör jag ändra ritningen för att göra komponenten lättare att tillverka?
Endast efter en lämplig teknisk granskning. Tillverkningsanpassningar kan minska kostnaderna eller förbättra tillverkningsbarheten, men ändringar av material, mått, toleranser och funktionella egenskaper måste godkännas av ansvarig konstruktionsfunktion.
Var kan jag hitta en alternativ tillverkningsleverantör i Europa?
Sök efter leverantörer med maskiner, teknisk erfarenhet, mätkapacitet och produktionsprocesser som passar den aktuella komponenten. MegaMETA stödjer europeiska OEM-kunder genom samordnad CNC-bearbetning, gjutning, kugghjulstillverkning, plåtbearbetning och tillhörande kvalitetskrav.
Slutsats: En avvisad ritning är en anledning att undersöka – inte automatiskt att konstruera om
När en leverantör säger att en komponent inte kan tillverkas bör den första åtgärden inte vara att överge konstruktionen eller skicka samma offertförfrågan till ett stort antal företag.
Börja i stället med att identifiera orsaken till avslaget.
Leverantören kanske saknar rätt maskinkapacitet, verktyg, tillverkningsprocess, materialerfarenhet, mätutrustning eller kommersiellt intresse för ordern.
I många fall kan en alternativ tillverkningsmetod eller en leverantör med andra möjligheter erbjuda en lösning.
I andra situationer kan ritningen behöva förtydligas eller ändras efter godkännande från ansvarig konstruktionsfunktion.
Det avgörande är att skilja mellan en komponent som inte alls kan tillverkas och en komponent som inte kan tillverkas med den ursprungliga leverantörens metoder.
För OEM-företag och inköpsavdelningar kan denna skillnad förhindra onödiga konstruktionsändringar, upprepade leverantörssökningar och produktionsförseningar.
Har din leverantör avvisat komponenten? Låt MegaMETA granska projektet.
Om din nuvarande tillverkningsleverantör har tackat nej till en komponent kan MegaMETA utvärdera de tekniska kraven och undersöka möjliga tillverkningslösningar genom sitt nätverk av produktionspartner.
Skicka oss:
- Din tekniska ritning eller 3D-CAD-modell.
- Materialspecifikationer.
- Ordervolym och uppskattat årsbehov.
- Kritiska toleranser och kvalitetskrav.
- Orsaken till att den nuvarande leverantören avvisade komponenten.
- Önskat leveransdatum.
Vårt team kan granska möjliga tillverkningsmetoder och bedöma om en lämplig offert kan tas fram.
Utforska MegaMETAs CNC-bearbetningstjänster
Kontakta MegaMETA för att diskutera ditt tillverkningsprojekt
Ibland är lösningen inte att ändra konstruktionen – utan att hitta en tillverkningsmetod och leverantör som passar komponenten bättre.