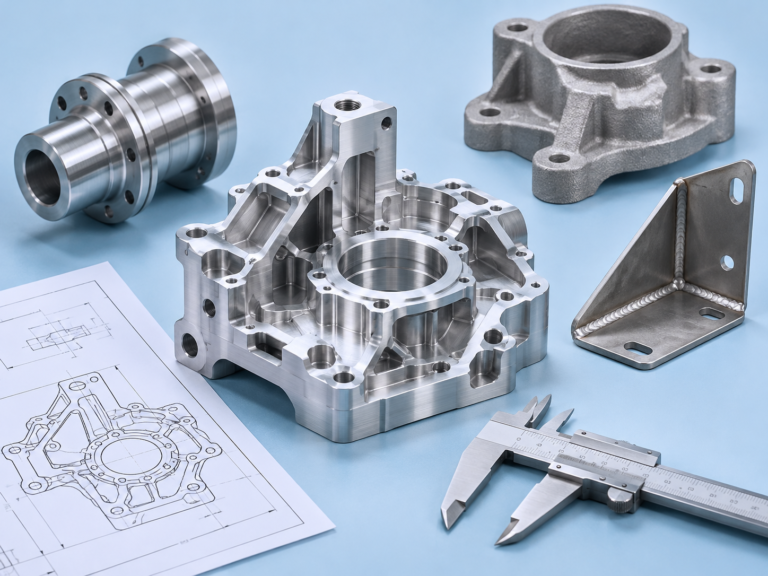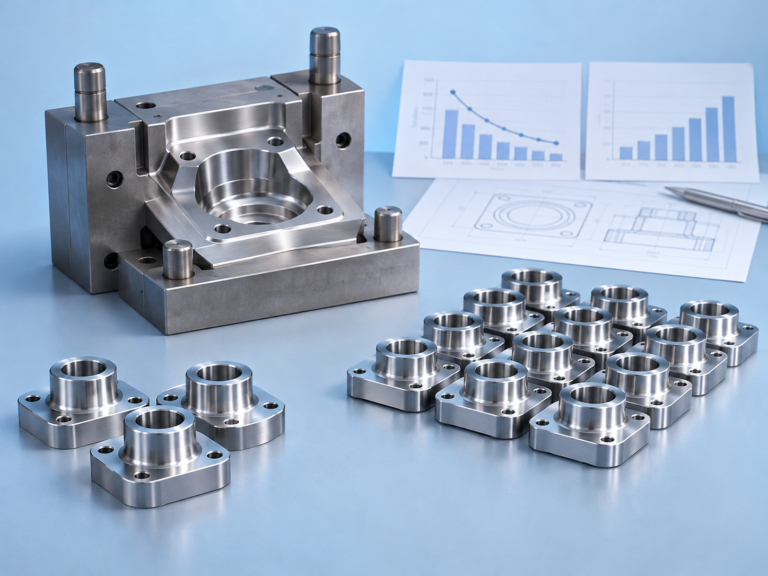
Gjutning jämfört med CNC-bearbetning: hur geometri, material, produktionsvolym, verktygskostnader, toleranser och krav på färdiga komponenter avgör vilken tillverkningsmetod som är bäst.
En komponent som kostar 180 euro att bearbeta ur ett massivt metallblock kan ibland tillverkas betydligt billigare genom gjutning och efterföljande CNC-bearbetning. För en annan komponent kan investeringen i gjutverktyg däremot göra produktionen dyrare i stället för billigare.
Skillnaden beror ofta på geometri, tillverkningsvolym och hur mycket material som måste avlägsnas.
Gjutning är värd att överväga när komponenten har komplexa former, stora invändiga hålrum, betydande materialspill vid maskinbearbetning eller tillräckligt stora återkommande produktionsvolymer för att motivera investeringar i gjutverktyg och produktionsförberedelser.
Bearbetning ur massivt material är generellt attraktivt när volymerna är små, konstruktionen ändras ofta eller komponenten är kompakt och kräver omfattande precisionsbearbetning oavsett utgångsmaterial.
Det finns ingen universell produktionsvolym där gjutning automatiskt blir billigare än CNC-bearbetning. En relativt enkel komponent kanske aldrig motiverar gjutning, medan ett stort, ihåligt maskinhus kan göra gjutning intressant redan vid betydligt mindre volymer.
Beslutet handlar dessutom om mer än priset. Materialegenskaper, måttnoggrannhet, ledtider, kvalitetskrav och framtida konstruktionsändringar kan vara avgörande för om en övergång till gjutning är lämplig.
Den här artikeln förklarar när gjutning är ett bättre alternativ, när bearbetning ur massivt material bör behållas och hur båda tillverkningsmetoderna kan jämföras utan att viktiga kostnader förbises.
Gjutning vs CNC-bearbetning: Vad är den största skillnaden?
Den grundläggande skillnaden är hur komponenten får sin form.
CNC-bearbetning ur massivt material börjar med ett ämne av stångmaterial, plåt, block eller annat råmaterial. Skärande verktyg avlägsnar material tills den önskade geometrin har uppnåtts.
Metallgjutning innebär att smält metall hälls eller förs in i en form. När metallen har stelnat tas gjutgodset ur formen, rengörs och kontrolleras. Kritiska ytor kan därefter CNC-bearbetas till sina slutliga dimensioner.
Båda metoderna kan producera funktionella industrikomponenter, men tillverkningsarbetet fördelas på olika sätt.
Bearbetning ur massivt material kräver vanligtvis mindre investeringar i formverktyg, men kan innebära omfattande materialavverkning och långa maskintider.
Gjutning kan kräva modeller, formar, processutveckling och ytterligare kvalitetskontroller, men kan skapa en form som ligger betydligt närmare den färdiga komponenten.
Snabb jämförelse: Gjutning eller bearbetning ur massivt material?
| Faktor | CNC-bearbetning ur massivt material | Gjutning följt av CNC-bearbetning |
|---|---|---|
| Initial verktygsinvestering | Vanligtvis lägre | Kan kräva modeller, formar och specialverktyg |
| Konstruktionsändringar | Generellt enklare att genomföra | Kan kräva ändringar av gjutverktyg |
| Komplexa yttre former | Kan kräva omfattande bearbetning | Ofta fördelaktigt |
| Invändiga hålrum | Begränsas av verktygens åtkomlighet | Kan tillverkas med lämpliga kärnor och formkonstruktioner |
| Materialspill | Potentiellt stort | Ofta mindre för komplexa geometrier |
| Snäva toleranser | Kan uppnås direkt med lämpliga processer | Kritiska detaljer kräver vanligtvis finbearbetning |
| Små volymer | Ofta ekonomiskt | Beror på gjutmetod och verktyg |
| Återkommande produktion | Konkurrenskraftigt för många geometrier | Kan bli fördelaktigt när besparingarna motiverar investeringen |
| Materialegenskaper | Baserade på valt valsat, smitt eller annat ämnesmaterial | Baserade på gjutlegering, stelning och processkontroll |
| Kvalitetsrisker | Bearbetningsfel, deformation och problem i råmaterial | Porositet, krympdefekter, inneslutningar och dimensionsvariation |
Ingen av metoderna är automatiskt överlägsen.
Det bästa alternativet är det som uppfyller kraven på den färdiga komponenten till en acceptabel totalkostnad, risknivå och leveranstid.
1. När stora mängder material måste avlägsnas
En av de starkaste anledningarna att undersöka gjutning är omfattande materialavverkning.
Tänk dig ett maskinhus som tillverkas ur ett rektangulärt block av stål eller aluminium.
Den färdiga komponenten kan innehålla:
- Ett stort centralt hålrum.
- Flera invändiga fickor.
- Monteringsflänsar.
- Utvändiga förstärkningsribbor.
- Lagerlägen.
- Tunna sammanbindande väggar.
- Många hål och anslutningsytor.
När komponenten bearbetas ur massivt material kan CNC-maskinen behöva lägga mycket tid på att avlägsna material som inte behövs i slutprodukten.
Råämnet kan dessutom väga betydligt mer än den färdiga detaljen.
Det skapar kostnader för materialinköp, grovbearbetning, verktygsslitage, skärvätskehantering, spånhantering och maskinkapacitet.
Förstå materialutnyttjandet
En användbar första indikator är materialutnyttjandegraden:
Materialutnyttjande = Färdig komponentvikt ÷ Råämnets vikt × 100 %
Anta att en komponent bearbetas ur ett aluminiumblock som väger 30 kg, medan den färdiga detaljen endast väger 8 kg.
Materialutnyttjandet blir då ungefär 27 %.
Det innebär att cirka 73 % av råmaterialet avlägsnas under tillverkningen.
Den borttagna metallen kan ha ett återvinnings- eller skrotvärde, men detta kompenserar inte fullt ut för bearbetningstiden, verktygsförbrukningen eller materialkostnaden.
För en komponent med denna geometri kan gjutning vara värd att undersöka.
Ett lämpligt gjutämne kan kräva betydligt mindre grovbearbetning eftersom en stor del av den yttre formen och de invändiga hålrummen redan skapas under gjutprocessen.
Gjutning kräver dock också material för ingöt, matare, krympkompensation, rengöring och efterföljande bearbetning. Det är alltså inte en helt spillfri process.
När är materialavverkning inte ett problem?
Lågt materialutnyttjande betyder inte automatiskt att gjutning blir billigare.
En komponent kan fortfarande vara billig att CNC-bearbeta om:
- Materialet är relativt lättbearbetat.
- Höga avverkningshastigheter är möjliga.
- Komponenten kan tillverkas med få uppspänningar.
- Produktionsvolymen är liten.
- Gjutverktygen skulle bli dyra.
- Konstruktionen sannolikt kommer att ändras.
En meningsfull jämförelse måste därför inkludera den faktiska kostnaden för båda kompletta tillverkningsalternativen.
2. När komponenten har komplexa invändiga hålrum
Gjutning kan vara särskilt attraktiv för detaljer med invändiga geometrier som är svåra eller omöjliga att bearbeta med konventionella skärande verktyg.
Exempel är:
- Pumphus med invändiga flödeskanaler.
- Ventilhus.
- Växellådshus.
- Komponenter för vätskehantering.
- Maskinhus med slutna hålrum.
- Komponenter med komplexa ihåliga former.
Att bearbeta dessa detaljer ur ett massivt block kan kräva specialverktyg, flera uppspänningar eller konstruktionsändringar.
Vissa hålrum går inte att nå med vanliga skärverktyg.
Hur gjutning skapar invändiga detaljer
Vissa gjutmetoder använder kärnor för att skapa invändiga hålrum.
Vid formberedningen placeras kärnan i gjutformen.
Den smälta metallen stelnar runt kärnan och skapar den önskade invändiga kanalen eller håligheten.
Kärnan avlägsnas därefter med en metod som passar den aktuella gjutprocessen.
På så sätt kan former tillverkas som skulle vara mycket ineffektiva eller omöjliga att nå med vanlig CNC-bearbetning.
Kärnor medför dock egna utmaningar.
Kärnans placering, hållfasthet, borttagning, ytbeskaffenhet och dimensionsvariation måste kontrolleras.
Alla invändiga kanaler är inte lämpliga för alla gjutmetoder.
Exempel: Industriellt pumphus
Ett pumphus kan kräva en komplex flödeskanal tillsammans med mycket noggranna lagerlägen och tätningsytor.
Att tillverka hela huset ur massivt material kan innebära omfattande bearbetning och ibland vara omöjligt som en enda komponent.
Gjutning kan skapa den övergripande geometrin och de invändiga flödeskanalerna.
CNC-bearbetning kan sedan färdigställa de kritiska funktionella detaljerna.
För sådana komponenter kan metallgjutning kombinerad med CNC-bearbetning vara ett lämpligare alternativ.
Det viktiga är att gjutmån, materialegenskaper, invändig geometri och slutliga bearbetningskrav planeras tillsammans redan från början.
3. När produktionsvolymen motiverar investeringar i gjutverktyg
Gjutning innebär ofta högre förberedelsekostnader än bearbetning från standardmaterial.
Beroende på gjutmetod kan dessa omfatta:
- Konstruktion och tillverkning av modeller.
- Formverktyg.
- Kärnlådor.
- Utveckling av gjutprocessen.
- Första provdetaljer.
- Verktygsjusteringar.
- Förstaartikelkontroll.
- Kvalificering av gjutprocessen.
Dessa investeringar kan vara svåra att motivera vid små volymer.
När samma komponent tillverkas återkommande kan verktygskostnaden däremot fördelas över ett större antal detaljer.
Så beräknas brytpunkten mellan gjutning och CNC-bearbetning
En förenklad kostnadsjämförelse är:
Total CNC-kostnad = CNC-förberedelser + Antal × CNC-styckkostnad
Total gjutkostnad = Gjutningens förberedelser + Antal × Styckkostnad för färdigbearbetat gjutgods
Styckkostnaden för det färdiga gjutgodset måste inkludera gjutämne, rengöring, kontroll, relevanta efterprocesser och all nödvändig CNC-bearbetning.
Anta följande hypotetiska offerter:
| Kostnad | CNC-bearbetning ur massivt material | Gjutning + CNC-finbearbetning |
|---|---|---|
| Initiala förberedelser och verktyg | 1 000 € | 11 000 € |
| Styckkostnad för färdig komponent | 125 € | 85 € |
| Skillnad i styckkostnad | – | 40 € lägre med gjutning |
Gjutning innebär 10 000 € högre initiala kostnader men sparar 40 € per färdig komponent.
Brytpunkten blir därför:
10 000 € ÷ 40 € = 250 komponenter
Med dessa antaganden blir den totala kostnaden lika stor för båda alternativen vid 250 färdiga komponenter.
Vid 500 komponenter blir den uppskattade kostnaden:
- CNC-bearbetning: 63 500 €.
- Gjutning med CNC-finbearbetning: 53 500 €.
- Beräknad besparing med gjutning: 10 000 €.
Siffrorna är illustrativa och inte faktiska marknadsofferter. De förutsätter oförändrade styckpriser, utbyte, verktygsunderhåll, kvalitetskostnader och övriga kommersiella villkor.
Den verkliga brytpunkten måste beräknas utifrån faktiska leverantörsofferter.
Varför årsvolymen inte berättar hela historien
Anta att en komponent har en beräknad efterfrågan på 1 000 stycken per år.
Vid första anblick kan gjutning verka attraktivt.
Men beslutet beror också på om samma geometri kommer att användas under hela produktionsperioden.
Om komponenten förväntas genomgå stora konstruktionsändringar efter de första 100 detaljerna kan investeringen i gjutverktyg bli svår att återvinna.
En stabil komponent som behövs i mindre årliga volymer under många år kan däremot motivera verktygsinvesteringen om den totala livscykelvolymen är tillräcklig.
Jämförelsen bör därför utgå från hela den förväntade produktionsperioden, inte bara den första inköpsordern.
4. När konstruktionen är tillräckligt stabil för gjutning
Konstruktionsflexibilitet är ett av de starkaste argumenten för bearbetning ur massivt material.
Under produktutvecklingen kan dimensioner och detaljer ändras ofta.
Vid CNC-bearbetning kan många ändringar genomföras genom uppdaterade program, verktyg eller fixturer.
Gjutning kan vara mindre flexibel.
En ändring av den yttre geometrin eller ett invändigt hålrum kan kräva modifieringar av modellen, formen eller kärnverktygen.
Vissa ändringar kan kräva helt nya verktyg.
En praktisk utvecklingsprocess
För vissa industrikomponenter kan följande arbetssätt vara lämpligt:
Prototypfas: Tillverka komponenten ur massivt material för att verifiera passning, montering och funktion.
Konstruktionsvalidering: Bekräfta geometri, driftkrav och kritiska toleranser.
Produktionsplanering: Jämför CNC-bearbetning ur massivt material med gjutning följt av CNC-finbearbetning.
Gjutkvalificering: Tillverka och kontrollera de första gjutna detaljerna, verifiera nödvändiga materialegenskaper och fastställ bearbetningsprocessen.
Serieproduktion: Frisläpp den godkända gjutbaserade produktionsmetoden.
Detta kan minska risken att investera i gjutverktyg innan konstruktionen är tillräckligt färdigutvecklad.
En viktig begränsning måste dock beaktas.
En prototyp som bearbetats ur valsat eller smitt material har inte nödvändigtvis samma mekaniska egenskaper som motsvarande gjutna komponent.
Materialbeteende, defekter, utmattningsegenskaper och tillverkningsspänningar kan skilja sig åt.
När dessa egenskaper påverkar funktionen måste den gjutna versionen genomgå lämplig teknisk validering.
5. När materialkraven talar för den ena metoden
Ett vanligt misstag är att behandla materialvalet separat från valet av tillverkningsmetod.
Gjutna och valsade eller smidda material är inte automatiskt utbytbara.
En komponent som bearbetas ur ett valsat eller smitt ämne kan ha andra mekaniska egenskaper än en detalj med liknande geometri som tillverkats genom gjutning.
Skillnaderna kan påverka:
- Draghållfasthet och sträckgräns.
- Utmattningshållfasthet.
- Slagseghet.
- Duktilitet.
- Inre materialkvalitet.
- Korrosionsbeteende.
- Slitstyrka.
- Egenskaper vid cyklisk belastning.
Gjutjärnskomponenter
Gråjärn och segjärn används ofta för industriella maskinhus, maskinkonstruktioner och andra lämpliga komponenter.
Gråjärn kan ge goda vibrationsdämpande egenskaper och bra bearbetbarhet i rätt tillämpningar.
Segjärn kan erbjuda en annan kombination av hållfasthet, duktilitet och gjutegenskaper.
Rätt materialkvalitet beror på komponentens mekaniska och funktionella krav.
Gjutna stålkomponenter
Gjutstål kan vara lämpligt för konstruktions- eller lastbärande komponenter med geometrier som lämpar sig för gjutning.
Gjutdefekter, värmebehandling, godstjocklek och materialkontroll kan dock påverka den färdiga detaljens egenskaper avsevärt.
En gjuten stålkomponent bör inte automatiskt betraktas som likvärdig med en detalj som bearbetats ur valsat eller smitt stål med liknande kemisk sammansättning.
Aluminiumgjutgods
Aluminiumgjutning kan vara attraktiv för komplexa, lätta maskinhus och utrustningskomponenter.
Olika gjutmetoder och legeringar ger olika mekaniska egenskaper och geometriska möjligheter.
Gjutlegeringen måste väljas efter tillverkningsmetod och driftförhållanden.
Om komponenten ursprungligen har konstruerats för exempelvis valsat aluminium 6061 eller 7075 kan en övergång till gjutaluminium kräva konstruktionsgranskning och validering.
Ett materialbyte ska aldrig baseras enbart på tillverkningskostnaden.
Den nya produktionsmetoden måste uppfylla de godkända funktions-, hållfasthets- och kvalitetskraven.
6. När snäva toleranser krävs
Det antas ibland att gjutning inte lämpar sig för precisionskomponenter.
Det stämmer inte alltid.
Ett gjutämne kan vara utgångspunkten för en mycket noggrann färdig komponent.
Gjutning i sig ger dock vanligtvis inte tillräcklig dimensionsnoggrannhet för alla kritiska detaljer.
En praktisk lösning är att gjuta den övergripande formen och därefter maskinbearbeta precisionsytorna.
Vilka detaljer behöver vanligtvis CNC-finbearbetas?
Exempel är:
- Lagerlägen.
- Tätningsytor.
- Precisionsmonteringsytor.
- Gängade hål.
- Axelanslutningar.
- Positioneringshål.
- Kritiska hålbilder.
- Diametrar med snäva toleranser.
Andra ytor kan lämnas obearbetade om gjutytans kvalitet och måttnoggrannhet uppfyller kraven.
Detta är viktigt eftersom onödig bearbetning av alla gjutna ytor kan minska den ekonomiska fördelen.
Varför bearbetningsmån är viktig
Ett gjutämne måste innehålla tillräckligt med extra material på de ytor som ska finbearbetas.
Den nödvändiga bearbetningsmånen beror bland annat på gjutmetod, dimensioner, deformation, ytkvalitet och processkapacitet.
För liten bearbetningsmån kan leda till ofullständig bearbetning eller kassation av färdiga detaljer.
För stor bearbetningsmån ökar maskintiden och minskar vissa kostnadsfördelar med gjutning.
Bearbetningsplanen bör därför utvecklas tillsammans med gjutkonstruktionen.
Valet av referensytor är lika viktigt
Ett gjutämne kan ha större dimensionsvariation än ett råämne av standardmaterial.
Bearbetningsprocessen behöver tillförlitliga referenser för att skapa den slutliga komponentgeometrin.
Kritiska relationer mellan hål, ytor och monteringsdetaljer måste beaktas vid fixturkonstruktion och processplanering.
För applikationer med snäva sluttoleranser kan CNC-svarvning och CNC-fräsning kombineras med gjutning för att uppnå den nödvändiga precisionen på lämpliga detaljer.
Det är den färdiga komponenten – inte bara gjutämnet – som måste uppfylla ritningen.
7. När gjutdefekter och kvalitetsrisker blir viktiga
Gjutning kan minska bearbetningsarbetet, men introducerar andra tillverkningsrisker än bearbetning av valsat eller smitt material.
Möjliga gjutdefekter omfattar:
- Gasporositet.
- Krympporer och krymphåligheter.
- Inneslutningar.
- Kallflytningar och bristande sammanflytning.
- Ofullständig formfyllnad.
- Dimensionsförändringar.
- Ytdefekter.
- Invändiga defekter som upptäcks vid bearbetning.
Defekternas betydelse beror på komponentens funktion och de överenskomna acceptanskriterierna.
En liten ytdefekt kan exempelvis vara acceptabel på en okritisk utsida men helt oacceptabel på en tätningsyta eller en tryckbärande vägg.
Varför vissa defekter syns först efter bearbetning
Ett rågjutgods kan se acceptabelt ut före CNC-bearbetning.
När material avlägsnas kan dock invändig porositet eller krympdefekter exponeras.
Det är särskilt problematiskt om defekten uppträder i ett precisionshål, en tätningsyta eller en annan funktionell region.
Vid den tidpunkten kan betydande tillverkningsvärde redan ha tillförts komponenten.
Därför bör gjutning och CNC-bearbetning inte planeras som helt oberoende processer.
Vad bör en kvalitetsplan för gjutgods innehålla?
Beroende på komponenten kan kvalitetsplanen omfatta:
- Materialkvalitet och certifikatkrav.
- Kemisk sammansättning och mekaniska egenskaper.
- Dimensionskontroll av gjutämnen.
- Visuell kontroll.
- Oförstörande provning när det behövs.
- Tryck- eller täthetsprovning.
- Kontroll av bearbetningsmån.
- Inspektion efter slutlig CNC-bearbetning.
- Spårbarhet mellan gjutbatcher och färdiga komponenter.
Oförstörande provning kan exempelvis innefatta radiografisk provning, ultraljudsprovning, magnetpulverprovning eller penetrantprovning beroende på material, geometri och kontrollbehov.
Acceptanskriterierna bör fastställas innan produktionen startar.
En leverantör bör inte lova att ett gjutgods är fritt från varje mikroskopisk diskontinuitet utan att det finns en realistisk och mätbar specifikation.
8. Valet mellan sandgjutning, precisionsgjutning och pressgjutning
Begreppet gjutning omfattar flera tillverkningsmetoder med mycket olika kostnadsstrukturer och möjligheter.
Att välja rätt gjutmetod är lika viktigt som att avgöra om gjutning över huvud taget är lämpligt.
Sandgjutning
Sandgjutning används ofta för större eller mer komplexa metallkomponenter, inklusive industriella maskinhus och maskinkonstruktioner.
Metoden kan användas för olika järn- och icke-järnmetaller och kan lämpa sig för både mindre och återkommande serier beroende på verktyg och komponentkrav.
Typiska tillämpningar:
- Pumphus.
- Växellådshus.
- Maskinbaser.
- Stora industrifästen.
- Gjutjärnskomponenter till maskiner.
Sandgjutning kan kräva betydande finbearbetning av precisionsytor.
Precisionsgjutning
Precisionsgjutning, även kallad investment casting eller förlorat vax-metoden, kan vara attraktiv för mindre och medelstora komponenter med komplexa former och detaljerad geometri.
Metoden kan minska behovet av viss maskinbearbetning jämfört med grövre gjutprocesser.
Verktyg, komponentstorlek, legering och kontrollkrav påverkar dock tillverkningsbarhet och kostnad.
Precisionsgjutning kan vara lämplig för utvalda komponenter av rostfritt stål, stål och andra legeringar.
Pressgjutning
Pressgjutning kan vara en effektiv metod för lämpliga legeringar och geometrier, särskilt vid större produktionsvolymer.
Metoden kan ge korta produktionscykler och relativt jämn geometri.
Dedikerade verktyg kan dock vara kostsamma, och valet av legering, process, storlek och konstruktion måste bedömas.
Alla metalllegeringar eller industrikomponenter är inte lämpliga för konventionell högtryckspressgjutning.
Jämförelse av gjutmetoder
| Metod | Ofta lämplig för | Viktig aspekt |
|---|---|---|
| Sandgjutning | Stora maskinhus, järn- och stålkomponenter, mindre och återkommande serier | Ytfinish, dimensionsvariation och processkontroll |
| Precisionsgjutning | Detaljerade geometrier och utvalda precisionskomponenter | Verktyg, storleksbegränsningar och ekonomi |
| Pressgjutning | Lämpliga aluminium- och andra icke-järnmetallkomponenter i större volymer | Högre verktygsinvestering och processbegränsningar |
MegaMETA erbjuder sandgjutning, precisionsgjutning och pressgjutning genom sitt tillverkningsnätverk, inklusive efterföljande bearbetning vid behov.
Den lämpliga metoden bör väljas efter granskning av geometri, material, kvantitet och slutliga acceptanskrav.
9. När gjutning kan öka kostnaderna i stället för att minska dem
Gjutning är inte alltid det billigare alternativet, även för en komplex komponent.
Flera faktorer kan göra gjutning olönsam.
Återkommande ritningsändringar
Om komponentens geometri ändras regelbundet kan kostnaderna för verktygsmodifieringar överstiga besparingarna i maskinbearbetning.
Mycket små volymer
En enstaka komponent kan vara billigare att bearbeta ur massivt material även när materialutnyttjandet är lågt.
Samma sak kan gälla små serier, även om enklare gjutmetoder i vissa fall fortfarande kan vara ekonomiskt rimliga.
Omfattande slutbearbetning
Om de flesta ytor kräver precisionsbearbetning kan gjutning spara mindre maskintid än förväntat.
Kostnadsfördelen beror på vilka operationer som faktiskt kan elimineras eller förkortas.
Svårgjuten geometri
Vissa former skapar problem med formfyllning, stelning, kärnborttagning eller defektkontroll.
En komponent som verkar lämplig för gjutning utifrån sin yttre form kan kräva omfattande konstruktionsändringar.
Höga kassationsnivåer
Lågt gjututbyte, dimensionsvariation eller defekter som upptäcks under CNC-bearbetningen kan öka kostnaden för godkända färdiga detaljer.
Materialbegränsningar
Det ursprungliga materialet kanske saknar en lämplig gjutbar motsvarighet som uppfyller funktionskraven.
Långa ledtider för verktyg
Om komponenten behövs snabbt kan en gjutprocess med nya verktyg och provseriekvalificering vara för långsam.
Det korrekta beslutet bör baseras på kostnaden och tillförlitligheten för godkända färdiga komponenter, inte enbart priset på rågjutgodset.
10. Jämför totalkostnaden för den färdiga komponenten
När gjutning jämförs med bearbetning ur massivt material är det viktigt att begära likvärdiga offerter.
En offert kan endast omfatta ett rågjutgods.
En annan kan inkludera en helt färdigbearbetad komponent med ytbehandling, inspektion och leverans.
Dessa offerter kan inte jämföras direkt.
En korrekt kostnadsjämförelse bör omfatta:
| Kostnadspost | CNC-bearbetning ur massivt material | Gjutning + CNC-bearbetning |
|---|---|---|
| Råmaterial eller ämne | Stång, plåt eller block | Gjutämne |
| Specialverktyg | Fixturer och utvalda verktyg | Modeller, formar, kärnor och bearbetningsfixturer |
| Programmering och inställning | CNC-operationer | Gjutberedning och CNC-operationer |
| Bearbetning | Hela geometrin | Kritiska ytor och nödvändiga detaljer |
| Värmebehandling | Enligt specifikation | Enligt specifikation och gjutmaterialets krav |
| Inspektion | Material- och slutkontroll | Gjutkontroll och slutkontroll |
| Kassation och omarbete | Förluster vid bearbetning | Förluster vid gjutning och bearbetning |
| Transport | Material och färdiga komponenter | Möjliga transporter mellan gjuteri och verkstad |
| Verktygsunderhåll | Vid behov | Vid behov |
| Leverans | Färdig komponent | Färdig komponent |
Betydelsen av kostnad per godkänd komponent
Anta att en gjutleverantör offererar 50 € per rågjutgods och att finbearbetningen kostar 30 €.
Den till synes färdiga kostnaden blir 80 €.
Men om vissa gjutämnen inte klarar inspektionen eller kasseras under bearbetningen ökar den verkliga kostnaden per godkänd komponent.
Anta exempelvis att de löpande produktionskostnaderna uppgår till 8 400 € för 100 påbörjade komponenter, men att endast 95 blir godkända.
Den effektiva löpande kostnaden blir då ungefär 88,42 € per godkänd komponent.
Detta förenklade exempel exkluderar verktyg och andra livscykelkostnader, men visar varför kvalitet och kassation påverkar ekonomin.
En motsvarande bedömning bör även omfatta kassation och omarbete vid CNC-bearbetning ur massivt material.
Beslutet bör baseras på realistiska produktionsutfall för båda alternativen.
11. Så utvärderas en övergång från CNC-bearbetning till gjutning
Att ändra tillverkningsmetod för en komponent som redan produceras genom bearbetning ur massivt material kräver mer än en offert från ett gjuteri.
Den nya processen kan påverka dimensioner, materialegenskaper, kontroll och godkännandekrav.
En strukturerad övergång minskar risken att ersätta en etablerad process med en metod som är billigare på papperet men problematisk i produktionen.
Steg 1: Granska dagens tillverkningskostnad
Identifiera vilka delar av kostnaden som är störst.
Är det råmaterial, grovbearbetning, finbearbetning, uppspänning eller inspektion?
Om materialavverkning inte är en stor kostnadsdrivare kan gjutning ge begränsade besparingar.
Steg 2: Bekräfta förväntad produktionsvolym
Bedöm den första ordern, årsvolymer, framtida efterfrågan och förväntad produktlivslängd.
Undvik att fatta investeringsbeslut baserat enbart på optimistiska prognoser.
Steg 3: Bedöm gjutbarheten
Utvärdera legering, väggtjocklek, geometri, hålrum, släppvinklar, kärnor och stelningsförhållanden.
Avgör om komponenten kan gjutas utan att viktiga funktionskrav kompromissas.
Steg 4: Identifiera nödvändig CNC-bearbetning
Fastställ vilka ytor som måste bearbetas och hur gjutämnet ska positioneras under operationerna.
Inkludera lämplig bearbetningsmån och kontrollkrav.
Steg 5: Beräkna totalkostnaden
Jämför verktyg, återkommande produktionskostnader, kassation, inspektion, logistik och förväntade framtida ändringar.
Beräkna brytpunkten med faktiska offerter.
Steg 6: Tillverka och validera prover
Kontrollera de första gjutna och färdigbearbetade komponenterna.
Vid behov ska mekaniska egenskaper, trycktäthet, utmattningshållfasthet, monteringspassning och funktion verifieras.
Steg 7: Godkänn produktionsändringen
Ansvarig konstruktionsfunktion ska godkänna nödvändiga ändringar av material, ritning eller process.
För styrda produktionskomponenter kan formell validering eller kundgodkännande krävas.
Steg 8: Starta återkommande produktion
När gjutprocessen har validerats fastställs produktionsdokumentation, kvalitetskontroller, verktygsarrangemang och återkommande leveransplaner.
Avveckla inte den befintliga tillverkningsmetoden förrän ersättningsprocessen har kvalificerats och övergångsrisken bedömts som acceptabel.
12. Praktiska exempel: Vilken metod är bäst?
Följande exempel är illustrativa. Den bästa produktionsmetoden för en verklig komponent beror på ritning, material, antal och funktionskrav.
Exempel A: Aluminiumhus med flera invändiga fickor
Komponent: Aluminiumhus för industriell utrustning.
Antal: 800 stycken per år.
Utmaning: Stor materialavverkning och flera invändiga detaljer.
Möjligt val: Gjutning följt av CNC-bearbetning.
Motivering: Ett formnära gjutämne kan minska materialavverkning och maskintid, förutsatt att en lämplig gjutlegering uppfyller de tekniska kraven.
Exempel B: Precisionsblock av rostfritt stål
Komponent: Kompakt block av rostfritt stål med precisionshål och monteringshål.
Antal: 15 stycken.
Utmaning: Snäva toleranser men relativt enkel geometri.
Möjligt val: CNC-bearbetning ur massivt material.
Motivering: Gjutberedning skulle sannolikt öka komplexiteten, medan komponenten kan bearbetas från lättillgängligt råmaterial.
Exempel C: Stor maskinbas av gjutjärn
Komponent: Maskinbas med ribbor, hålrum och noggranna monteringsytor.
Antal: 60 stycken per år.
Utmaning: Stora dimensioner och komplex geometri.
Möjligt val: Sandgjutning följt av CNC-bearbetning.
Motivering: Gjutning kan vara ett praktiskt sätt att skapa grundformen medan CNC-bearbetning ger precisa monteringsytor.
Valet beror på verktygsekonomi, konstruktionens mognad och lämplig gjutkvalitet.
Exempel D: Ventilhus under utveckling
Komponent: Ventilhus med flera invändiga kanaler.
Antal: Fem prototyper.
Utmaning: Frekventa konstruktionsändringar och funktionsvalidering.
Möjligt val: CNC-bearbetning eller annan lämplig prototyptillverkning.
Motivering: Flexibiliteten i CNC-bearbetning kan väga tyngre än de potentiella långsiktiga fördelarna med gjutning.
Om komponenten senare går in i serieproduktion kan gjutning utvärderas på nytt.
Exempel E: Aluminiumhus för transmission i större volymer
Komponent: Växellådshus med stabil geometri och precisa lagerlägen.
Antal: Flera tusen stycken per år.
Utmaning: Återkommande produktion, stor materialavverkning och snäva slutbearbetningskrav.
Möjligt val: Lämplig gjutprocess kombinerad med CNC-finbearbetning.
Motivering: Större produktionsvolymer kan motivera verktygsinvesteringen, samtidigt som gjutning kan minska materialavverkningen per komponent.
Valet beror fortfarande på legering, gjutbarhet, kvalitetskrav och total produktionsekonomi.
13. Vilken information behövs för att jämföra gjutning och CNC-bearbetning?
För en användbar offertjämförelse krävs mer än en 3D-modell och ett antal.
Följande information underlättar bedömningen av båda tillverkningsmetoderna.
| Information | Varför den är viktig |
|---|---|
| 2D-ritning | Definierar dimensioner och acceptanskrav |
| 3D-CAD-modell | Underlättar analys av geometri och tillverkningsbarhet |
| Material och standard | Avgör material- och processkompatibilitet |
| Första ordervolym | Underlag för första offerten |
| Årsvolym | Hjälper till att bedöma verktygsinvesteringar |
| Förväntad produktionslivslängd | Underlag för livscykelkostnad |
| Kritiska toleranser | Identifierar behovet av precisionsbearbetning |
| Funktionskrav | Underlättar bedömning av alternativa material och processer |
| Värmebehandling | Påverkar egenskaper och operationsföljd |
| Ytbehandling | Påverkar dimensioner, finish och kostnad |
| Kvalitetsdokumentation | Definierar kontroll och spårbarhet |
| Nuvarande produktionsmetod | Ger en jämförelsegrund |
| Nuvarande kostnad eller målkostnad | Visar om en förändring är ekonomiskt intressant |
| Leveranskrav | Definierar tidsmässiga och kommersiella begränsningar |
Om komponenten redan serieproduceras är information om nuvarande materialförbrukning, cykeltider och kassation särskilt värdefull.
Om konfidentiella kostnadsuppgifter inte kan delas kan ett målpris eller en beskrivning av de viktigaste kostnadsproblemen ändå ge vägledning.
Begär två separata tillverkningsofferter
För en lämplig komponent bör du begära:
Alternativ A: CNC-bearbetning ur massivt material.
Inkludera alla operationer som krävs för att leverera den färdiga komponenten.
Alternativ B: Gjutning följt av CNC-bearbetning.
Inkludera modell- och verktygskostnader, gjutning, rengöring, efterbearbetning, slutlig CNC-bearbetning, inspektion och dokumentation.
För båda alternativen bör priser begäras vid relevanta volymer, med tydlig uppdelning mellan engångskostnader och återkommande kostnader.
Resultatet ska vara en jämförelse av färdiga, godkända komponenter som uppfyller samma avtalade specifikation.
14. Kombinera gjutning och CNC-bearbetning genom en tillverkningspartner
När gjutning och CNC-bearbetning hanteras av separata leverantörer kan inköpsprocessen bli mer komplicerad.
Gjutämnet måste levereras med lämpliga dimensioner, tillräcklig bearbetningsmån och acceptabel kvalitet.
Bearbetningsleverantören måste därefter etablera noggranna referenser och färdigställa komponenten.
Om problem uppstår kan ansvarsfördelningen bli svår att avgöra.
Ett gjutämne kan exempelvis ha otillräcklig bearbetningsmån på en kritisk yta.
Problemet kanske upptäcks först när CNC-bearbetningen startar.
Om gjuteriet och bearbetningsleverantören inte har kommit överens om bearbetningsmån och referensytor kan resultatet bli omarbete, förseningar eller kasserade komponenter.
Varför samordning är viktig
En samordnad produktionsprocess kan skapa tydligt ansvar för:
- Gjutkonstruktion och gjutbarhet.
- Modeller och verktyg.
- Materialspecifikationer.
- Bearbetningsmån.
- Kontroll av gjutämnen.
- CNC-processplanering.
- Slutlig dimensionskontroll.
- Kvalitetsdokumentation.
- Leverans av färdiga komponenter.
MegaMETA samordnar metallgjutning och CNC-bearbetning genom sitt nätverk av europeiska tillverkningspartner.
Det gör det möjligt att granska kraven för gjutning och maskinbearbetning som sammanhängande produktionssteg i stället för separata inköp.
Lämpligheten för varje process och projektets omfattning utvärderas utifrån komponentens tekniska krav.
Vanliga frågor om gjutning jämfört med CNC-bearbetning
Är gjutning billigare än CNC-bearbetning?
Gjutning kan vara billigare när komplex geometri, materialspill eller återkommande produktionsvolymer motiverar de initiala gjutkostnaderna. CNC-bearbetning kan vara mer ekonomisk vid små volymer, enkla geometrier eller konstruktioner som ändras ofta.
Vid vilken produktionsvolym blir gjutning billigare?
Det finns ingen universell brytpunkt. Resultatet beror på verktygsinvestering, styckkostnad, geometri, material, efterbearbetning och förväntad kassation. Faktiska leverantörsofferter behövs för att beräkna brytpunkten.
Kan gjutna komponenter uppnå snäva toleranser?
Ja, när lämpliga gjutämnen följs av precisionsbearbetning eller andra passande finbearbetningsprocesser. Kritiska hål, monteringsytor och tätningsytor maskinbearbetas ofta efter gjutning.
Är gjutning lämplig för prototyper?
Det kan vara möjligt beroende på gjutmetod, komponentstorlek och verktygskrav. Bearbetning ur massivt material kan dock vara mer flexibel för prototyper med frekventa konstruktionsändringar.
Kan en komponent som tidigare bearbetats ur stål tillverkas som stålgjutgods?
Möjligen, men material- och processändringen måste utvärderas. Gjutna och valsade eller smidda stålkomponenter kan ha olika mekaniska egenskaper och defektförhållanden. Teknisk validering kan krävas.
Varför gjuts växellådshus ofta?
Gjutning kan effektivt skapa maskinhus med ribbor, hålrum och komplexa yttre former. Kritiska lagerlägen, hål och monteringsytor kan därefter CNC-bearbetas till specificerade dimensioner.
Eliminerar gjutning behovet av CNC-bearbetning?
Inte nödvändigtvis. Många gjutna komponenter behöver fortfarande precisionsbearbetning av funktionella ytor, hål och anslutningar. Gjutning minskar främst behovet av att bearbeta hela grundformen ur massivt material.
Vilken gjutmetod är bäst för industrikomponenter?
Den lämpliga metoden beror på material, geometri, storlek, volym och kvalitetskrav. Sandgjutning, precisionsgjutning och pressgjutning har olika tekniska och ekonomiska fördelar.
Vilka risker finns när man byter från CNC-bearbetning till gjutning?
Viktiga risker är verktygsinvestering, dimensionsvariation, gjutdefekter, skillnader i materialegenskaper, bearbetningsmån, ledtid och behovet av att kvalificera den färdiga komponenten på nytt.
Kan MegaMETA leverera färdigbearbetade gjutna komponenter?
MegaMETA samordnar gjutning och efterföljande CNC-bearbetning genom sitt tillverkningsnätverk. Projekt kan omfatta gjutning, efterbearbetning, maskinbearbetning och avtalade kontrollkrav, beroende på teknisk genomförbarhet.
Slutsats: När är gjutning bättre än bearbetning ur massivt material?
Gjutning bör undersökas när en komponent kräver omfattande materialavverkning, innehåller komplexa invändiga hålrum eller har återkommande produktionsbehov som kan motivera en verktygsinvestering.
Bearbetning ur massivt material är generellt attraktiv för prototyper, små volymer, konstruktioner som förändras och komponenter vars geometri kan tillverkas effektivt med konventionell CNC-bearbetning.
Beslutet bör inte baseras enbart på produktionsvolymen.
Materialegenskaper, sluttoleranser, gjutkvalitet, verktygskostnader, bearbetningsbehov och förväntad produktlivslängd påverkar alla resultatet.
För många industrikomponenter är den effektivaste lösningen inte att välja gjutning i stället för CNC-bearbetning.
Det är att kombinera gjutning och CNC-bearbetning så att varje process utför de arbetsmoment där den är mest effektiv.
Överväger du gjutning i stället för bearbetning ur massivt material?
Om din nuvarande komponent kräver omfattande bearbetning, orsakar stort materialspill eller har blivit dyr vid högre produktionsvolymer kan MegaMETA undersöka om en gjutbaserad tillverkningsmetod är tekniskt och ekonomiskt lämplig.
Skicka dina tekniska ritningar, CAD-modeller, materialkrav, produktionsvolymer och kritiska specifikationer för bedömning.
MegaMETA kan utvärdera lämpliga gjutprocesser, nödvändiga CNC-finbearbetningsoperationer och möjligheten att leverera en komplett färdig komponent.
Utforska MegaMETAs metallgjutning
Utforska MegaMETAs CNC-bearbetning
Kontakta MegaMETA för att begära offert och jämföra lämpliga tillverkningsalternativ för din komponent.