Industrimaskiner är beroende av tusentals mekaniska komponenter som måste fungera tillsammans under krävande förhållanden. Från precisionsaxlar och lagerhus till monteringsplattor, hydrauliska komponenter och specialtillverkade maskinstativ – en industrimaskins tillförlitlighet beror ofta på kvaliteten hos dess enskilda delar.
För maskintillverkare handlar inköp av dessa komponenter inte bara om att hitta en verkstad med CNC-maskiner. Utmaningen ligger i att identifiera en tillverkningspartner som förstår tekniska ritningar, materialkrav, produktionsvolymer, kontrollstandarder och vikten av tillförlitliga leveranser.
Detta är särskilt relevant vid inköp av specialtillverkade CNC-bearbetade komponenter för industrimaskiner. Till skillnad från standardkomponenter tillverkas dessa delar enligt specifika mått, geometrier, toleranser och användningskrav.
En komponent kan se enkel ut på ritningen men kräva flera bearbetningsoperationer, specialverktyg, värmebehandling, ytbehandling eller ytterligare kvalitetskontroller. Dessa faktorer påverkar tillverkningskostnaden, möjliga toleranser och leveranstiden.
Den här guiden går igenom hur komponenter till industrimaskiner tillverkas, vad som påverkar priset, hur europeiska inköpare kan utvärdera potentiella leverantörer och vilka tekniska beslut som kan förbättra tillförlitligheten och kostnadseffektiviteten vid utlagd tillverkning.
1. Vad är specialtillverkade CNC-bearbetade komponenter för industrimaskiner?
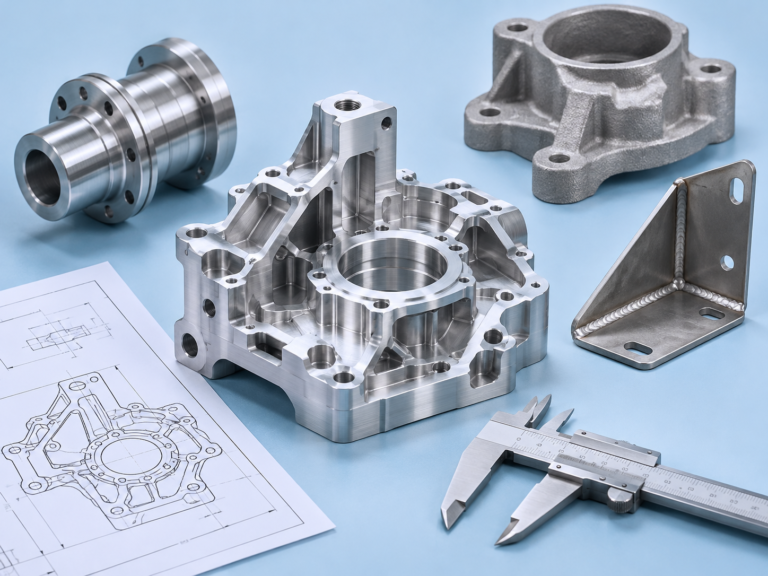
Specialtillverkade CNC-bearbetade komponenter tillverkas enligt kundspecifika tekniska ritningar, CAD-modeller eller godkända specifikationer, i stället för enligt standardiserade katalogmått.
De används inom en mängd olika industrier, bland annat förpackningsmaskiner, automation, materialhantering, lantbruksmaskiner, livsmedelsproduktion, entreprenadmaskiner och allmän industriell produktion.
Tillverkningsprocessen innebär vanligtvis att material avlägsnas från ett arbetsstycke av metall eller teknisk plast med hjälp av datorstyrda maskiner.
Beroende på geometrin kan komponenten kräva CNC-fräsning, CNC-svarvning, borrning, arborrning, gängning, slipning eller en kombination av flera bearbetningsmetoder.
Vanliga exempel är:
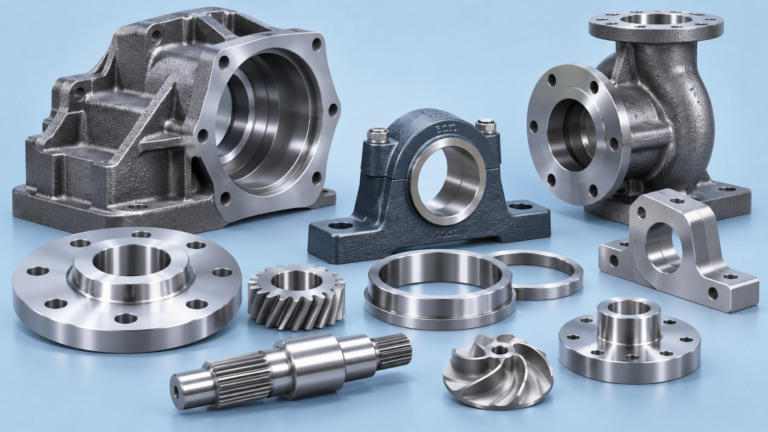
- Precisionsaxlar och spindlar: Används för att överföra rotationsrörelse, bära upp lager eller koppla samman mekaniska enheter.
- Lagerhus och lagerblock: Säkerställer korrekt positionering och uppriktning av roterande komponenter.
- Monteringsplattor och konstruktionsdetaljer: Förbinder maskinenheter och upprätthåller korrekta geometriska förhållanden.
- Specialtillverkade flänsar och adaptrar: Används för anslutning av mekaniska system, hydraulisk utrustning och industriella enheter.
- Bussningar, hylsor och distanser: Styr positionering, uppriktning, rörelse och slitage.
- Hydrauliska komponenter: Exempelvis ventilblock, kolvdetaljer, tätningshus och ändlock.
- Maskinspecifika fästen och fixturer: Används i automatiserade produktionsanläggningar och monteringssystem.
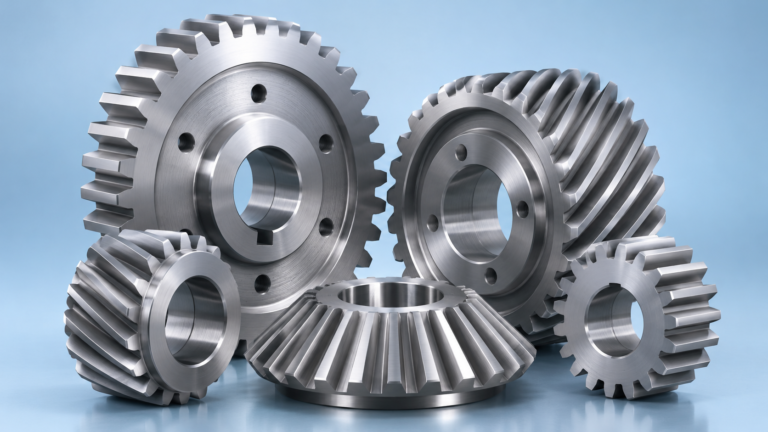
- Kugghjulsämnen, nav och kopplingar: Komponenter för mekanisk kraftöverföring.
Även om dessa komponenter har olika funktioner är inköpskraven ofta likartade: materialval, bearbetningskapacitet, toleranskontroll, dokumentation, leveranssäkerhet och total tillverkningskostnad.
Standardkomponenter jämfört med specialtillverkade detaljer
Standardkomponenter från kataloger erbjuder vanligtvis kortare inköpsprocesser, förutsägbar prissättning och etablerade specifikationer.
Specialtillverkning blir nödvändig när en komponent kräver unika mått, särskilda funktioner, specifika material eller anpassning till en maskinkonstruktion.
En maskintillverkare kan exempelvis köpa standardlager men behöva specialbearbetade lagerhus som är anpassade efter maskinens konstruktion, tillgängligt installationsutrymme och förväntade mekaniska belastningar.
Innan en specialkomponent specificeras bör konstruktören överväga om en standardkomponent kan uppfylla funktionskraven. Specialtillverkning ger större konstruktionsfrihet, men onödiga speciallösningar kan öka inköpskostnaderna och försvåra framtida reservdelsförsörjning.
2. Vilka CNC-bearbetningsmetoder används för industrikomponenter?
Valet av tillverkningsmetod är ett av de viktigaste besluten som påverkar komponentens kostnad, noggrannhet och produktionseffektivitet.
Många industrikomponenter kräver mer än en bearbetningsmetod, särskilt när rotationssymmetriska detaljer kombineras med komplexa frästa geometrier.
CNC-fräsning
CNC-fräsning används vanligtvis för komponenter med plana ytor, fickor, spår, borrade hål och komplexa tredimensionella former.
Typiska industriella tillämpningar omfattar:
- Monteringsplattor för maskiner
- Precisionsbearbetade lagerblock
- Hydrauliska ventilblock
- Aluminiumkomponenter för automation
- Bärande maskinkomponenter
- Komplexa utrustningshus
Treaxlig fräsning är lämplig för många konventionella komponenter, medan fyr- och femaxlig bearbetning kan ge fördelar vid bearbetning av flera sidor eller komplicerade geometrier.
Femaxlig bearbetning är dock inte automatiskt det mest ekonomiska alternativet. En relativt enkel komponent kan ibland tillverkas effektivare med treaxlig fräsning och lämpliga fixturer.
Den optimala metoden beror på geometri, åtkomlighet, toleranser, antal detaljer och uppspänningskrav.
CNC-svarvning
CNC-svarvning lämpar sig generellt för rotationssymmetriska komponenter.
Exempel är axlar, hylsor, bussningar, tappar, valsar, flänsar och gängade adaptrar.
Svarvade komponenter för industrimaskiner innehåller ofta lagersäten, spår, gängade partier och diametrar med snäva toleranser.
En axel med flera olika diametrar kan kräva svarvning, fräsning av kilspår, borrning och slipning av kritiska lagerytor.
Kombinerade svarv- och fräsmaskiner kan i vissa fall utföra flera av dessa operationer i samma uppspänning, vilket kan minska hanteringen och risken för uppriktningsfel.
CNC-slipning
Slipning används ofta när en komponent kräver snävare måttoleranser, bättre ytfinhet eller bearbetning efter härdning.
Vanliga tillämpningar omfattar:
- Härdade lagersäten på axlar
- Precisionsbearbetade cylindriska ytor
- Slipade styrkomponenter
- Plana referensytor
- Komponenter med strikta geometriska toleranser
Slipning medför ytterligare tillverkningsmoment och kostnader. Metoden bör därför specificeras när funktionskraven motiverar den.
Kompletterande tillverkningsprocesser
Industrikomponenter kan även kräva laserskärning, svetsning, gjutning, smide, värmebehandling, ytbeläggning eller montering.
Ett stort maskinfäste kan exempelvis tillverkas genom laserskärning och svetsning av stålplåtar, varefter de kritiska monteringsytorna CNC-bearbetas.
Denna metod kan vara mer ekonomisk än att avlägsna stora mängder material från ett massivt stålblock.
För inköpare kan utvärderingen av alternativa tillverkningsmetoder innebära betydande kostnadsfördelar.
3. Materialval: Rätt metall för rätt tillämpning
Materialvalet påverkar mekanisk hållfasthet, slitstyrka, korrosionsbeständighet, bearbetbarhet och tillverkningskostnad.
Det dyraste materialet är inte nödvändigtvis det mest lämpliga. Att välja material enbart utifrån inköpspriset kan leda till onödiga tillverkningskostnader eller högre kostnader under drift.
Kolstål och legerade stål
Kolstål och legerade stål används i stor omfattning i industrimaskiner tack vare en fördelaktig kombination av hållfasthet, tillgänglighet och kostnad.
C45 / 1.0503
C45 används ofta för axlar, tappar, nav och allmänna mekaniska komponenter med måttliga hållfasthetskrav.
Materialet har relativt god bearbetbarhet och kan värmebehandlas för utvalda tillämpningar.
42CrMo4 / 1.7225
42CrMo4 är ett krom-molybdenlegerat stål som ofta väljs för komponenter som kräver högre hållfasthet eller seghet.
Typiska användningsområden är högt belastade axlar, kraftöverföringskomponenter och delar till industriell utrustning som utsätts för betydande mekaniska påfrestningar.
Materialets egenskaper beror dock i hög grad på leveranstillstånd och värmebehandling.
Om endast materialbeteckningen anges, utan krav på materialtillstånd, kan de mekaniska egenskaperna skilja sig från vad konstruktören avsett.
S355 konstruktionsstål
S355 används i stor omfattning för maskinkonstruktioner, svetsade enheter, fästen och ramar.
Det kan vara ett ekonomiskt alternativ för större komponenter där svetsbarhet och konstruktionshållfasthet är viktigare än hög hårdhet eller slitstyrka.
Rostfria stål
Rostfria stål väljs ofta för maskiner som används i fuktiga, korrosiva eller hygienkänsliga miljöer.
1.4301 / AISI 304
Används ofta inom livsmedelsproduktion, förpackningsmaskiner och allmän industriell utrustning där korrosionsbeständighet är viktig.
1.4404 / AISI 316L
Väljs ofta när förbättrad korrosionsbeständighet krävs, särskilt i miljöer med vissa kemikalier eller klorider.
Inget av dessa material är korrosionsbeständigt under alla förhållanden. Miljö, ytskikt, rengöringskemikalier och driftstemperaturer måste beaktas.
Rostfritt stål kan dessutom kräva anpassade bearbetningsstrategier på grund av dess benägenhet till deformationshärdning och värmeutveckling vid skärande bearbetning.
Aluminiumlegeringar
Aluminium väljs ofta för automationsutrustning, robotteknik, positioneringssystem och maskiner där låg vikt är fördelaktig.
EN AW-6082 och EN AW-7075 är vanliga aluminiumlegeringar för bearbetning i Europa, men deras egenskaper och lämplighet skiljer sig avsevärt.
Aluminium kan ge korta bearbetningstider för många geometrier. Dess lägre styvhet jämfört med stål kan dock vara en nackdel i konstruktioner som utsätts för stora belastningar.
Tekniska plaster
Alla industrikomponenter behöver inte tillverkas av metall.
POM, PA, PEEK och andra tekniska plaster kan vara lämpliga för styrningar, distanser, glidkomponenter och vissa slitdelar.
Vid materialspecificering måste dimensionsstabilitet, temperatur, fuktupptagning och mekanisk belastning utvärderas.
En praktisk inköpsaspekt
Materialtillgängligheten kan påverka offerten lika mycket som det nominella materialpriset.
En komponent som är konstruerad för en ovanlig stångdiameter eller ett sällsynt materialtillstånd kan kräva särskild materialanskaffning, längre ledtider eller ytterligare grovbearbetning.
När konstruktionen tillåter flexibilitet kan standardiserade europeiska lagerdimensioner och lättillgängliga materialtillstånd bidra till lägre tillverkningskostnader.
4. Toleranser och deras påverkan på tillverkningskostnaden
En av de vanligaste orsakerna till att specialtillverkade CNC-komponenter blir onödigt dyra är överdrivet snäva toleranskrav.
Moderna CNC-maskiner kan tillverka mycket noggranna komponenter, men tillverkningskostnaden ökar när snävare toleranser kräver fler uppspänningar, långsammare finbearbetning, specialverktyg, temperaturkontroll eller omfattande mätning.
Den viktigaste frågan är inte hur exakt en leverantör kan bearbeta en komponent, utan vilken noggrannhet som faktiskt krävs för att enheten ska fungera tillförlitligt.
Alla mått kräver inte precisionsbearbetning
Tänk dig en monteringsplatta i stål med flera gängade hål och två precisionsbearbetade styrhål.
Styrhålen kan behöva snäva toleranser för diameter och läge, medan plattans yttermått kan tillåta betydligt större variation.
Att tillämpa snäva toleranser på samtliga detaljer kan öka bearbetnings- och kontrollkostnaderna utan att förbättra den färdiga enhetens funktion.
En väl utformad ritning skiljer mellan funktionskritiska och mindre kritiska mått.
Exempel: H7-håltoleranser
En ritning kan ange ett 20 H7-hål för en viss passning med axel eller tapp.
Enligt ISO 286 är det tillåtna måttintervallet för ett 20 mm H7-hål:
- Minsta diameter: 20,000 mm
- Största diameter: 20,021 mm
Detta måttkrav kan motivera finbearbetning genom exempelvis precisionsuppborrning eller brotschning.
H7-beteckningen definierar dock inte ensam hela passningen.
Den tillhörande axelns tolerans, geometri, ytfinhet och driftförhållanden måste också beaktas.
Geometriska toleranser
Industrimaskiner är ofta beroende av korrekta geometriska förhållanden snarare än enbart enskilda mått.
Exempel är:
- Vinkelräthet hos monteringsytor
- Parallellitet mellan styrytor
- Lägestoleranser för lagerhål
- Koaxialitet hos roterande detaljer
- Planhet hos maskinens anslutningsytor
- Totalt kast hos roterande komponenter
Ett lagerhus kan ha korrekt håldiameter men ändå orsaka monteringsproblem om lageraxlarna är felaktigt positionerade.
Därför kan lämplig geometrisk måttsättning och toleranssättning vara mer värdefull än att enbart skärpa samtliga linjära toleranser.
Ytjämnhet
Även kraven på ytjämnhet bör återspegla komponentens funktion.
En tätningsyta eller ett lagersäte kan exempelvis kräva bättre kontrollerad ytfinhet än en yttre yta utan kontaktfunktion.
Onödigt höga krav på ytfinhet kan medföra extra bearbetning eller slipning.
Praktisk rekommendation: Granska snäva toleranser, geometriska krav och ytfinhet innan ritningarna skickas för offert. Säkerställ att varje krav fyller ett tydligt funktionellt syfte.
5. Hur produktionsvolymen påverkar priset på CNC-bearbetning
Tillverkningskostnaden ökar inte linjärt med antalet komponenter.
Styckkostnaden påverkas av flera faktorer, bland annat programmering, ställtid, bearbetningscykler, verktyg, materialutnyttjande, kvalitetskontroll, efterbehandling och orderadministration.
För specialtillverkade komponenter är de inledande ställkostnaderna särskilt viktiga.
Exempel: Kostnadsfördelning vid olika seriestorlekar
Anta en förenklad, hypotetisk komponent med följande kostnadsstruktur:
- Programmerings- och ställkostnad: 300 € per produktionsserie
- Material, bearbetning och andra rörliga tillverkningskostnader: 24 € per komponent
Kostnadsfördelningen blir då:
| Orderkvantitet | Ställkostnad per styck | Total kostnad per styck |
|---|---|---|
| 10 st | 30,00 € | 54,00 € |
| 25 st | 12,00 € | 36,00 € |
| 50 st | 6,00 € | 30,00 € |
| 100 st | 3,00 € | 27,00 € |
| 250 st | 1,20 € | 25,20 € |
| 500 st | 0,60 € | 24,60 € |
Beloppen är endast illustrativa och representerar inte verkliga leverantörsofferter. Beräkningen tar inte hänsyn till exempelvis volymberoende verktygsförändringar, transportkostnader eller andra möjliga kostnadsskillnader.
Exemplet visar varför en ökning från 10 till 100 komponenter kan ge en betydande minskning av styckpriset.
En ökning från 250 till 500 komponenter ger däremot en betydligt mindre förbättring i detta förenklade scenario.
För inköpare innebär detta en praktisk möjlighet: genom att begära offerter för flera olika kvantiteter går det att identifiera den mest ekonomiska beställningsvolymen.
Prototyper, små serier och serieproduktion
Prototyptillverkning
Prioriterar vanligtvis flexibilitet, korta utvecklingscykler och möjligheten att genomföra konstruktionsändringar.
Småserietillverkning
Omfattar ofta tiotals eller hundratals komponenter, med större fokus på effektiv uppspänning och repeterbarhet.
Serieproduktion
Kan motivera särskilda fixturer, optimerade verktyg, automatiserad hantering och mer omfattande produktionsplanering.
Gränserna mellan dessa kategorier är inte fasta. En komplex flygindustrikomponent och en enkel svarvad distans kan ha mycket olika ekonomiskt lämpliga seriestorlekar.
Årsbehov jämfört med enskild orderkvantitet
Anta att en maskintillverkare behöver 600 komponenter per år men beställer 50 stycken varje månad.
Leverantörens prissättning kan påverkas av om det totala årsbehovet kommuniceras.
En prognos kan underlätta materialplanering, investeringar i fixturer och effektivare produktionsschemaläggning.
Inköpare bör dock skilja mellan en icke-bindande årsprognos och ett avtalsmässigt inköpsåtagande.
Det möjliggör realistisk produktionsplanering utan att skapa onödiga lager eller inköpsförpliktelser.
6. Tillverkning från massivt material, gjutgods eller svetsade konstruktioner
CNC-bearbetning börjar inte alltid med ett massivt metallblock.
Valet av utgångsmaterial kan ha stor påverkan på kostnad, materialutnyttjande och bearbetningstid.
Bearbetning från massivt material
Denna metod är attraktiv för prototyper, små till medelstora serier och relativt kompakta komponenter.
Fördelarna omfattar:
- Inget behov av gjutverktyg
- God flexibilitet vid konstruktionsändringar
- Relativt enkel materialspårbarhet
- Brett utbud av tillgängliga bearbetningsleverantörer
Nackdelen är att komplexa komponenter kan kräva omfattande materialavverkning.
Ett stort hus som fräses ur ett massivt stålblock kan generera betydande mängder spån och kräva omfattande grovbearbetning.
Bearbetning av gjutgods
Gjutning kan vara fördelaktig vid tillverkning av komponenter med komplexa yttre former, inre hålrum eller stora materialvolymer.
Gjutgodset tillverkas nära den slutliga geometrin, varefter CNC-bearbetning används för att färdigställa de kritiska ytorna.
Vanliga exempel är pumphus, maskinkroppar, växellådshus och vissa industriella fästen.
Gjutning medför dock ytterligare aspekter, såsom verktygsinvesteringar, bearbetningsmån, risk för porositet, dimensionsvariation och materialspecifika krav.
Vid små volymer kan verktygskostnaderna överstiga besparingarna i bearbetningstid.
Vid återkommande produktion kan gjutning däremot bli ekonomiskt attraktiv.
Svetsade konstruktioner med efterföljande bearbetning
Stora maskinkonstruktioner kan ibland tillverkas mer ekonomiskt genom att svetsa samman stålplåtar och profiler.
Efter svetsningen bearbetas kritiska ytor och monteringsgränssnitt till slutmått.
Möjliga fördelar är minskat materialspill och större flexibilitet vid tillverkning av stora geometrier.
Processen kräver dock noggrann planering eftersom svetsning tillför värme och restspänningar som kan orsaka deformation.
Beroende på konstruktion, material, toleranser och driftsförhållanden kan kontrollerade svetssekvenser, avspänningsbehandling, mellanbearbetning eller ytterligare kontroll vara nödvändiga.
Vilken tillverkningsmetod är mest ekonomisk?
Det finns inget universellt svar.
En inköpsansvarig bör jämföra:
- Total tillverkningskostnad
- Verktygskostnader och engångsinvesteringar
- Förväntad produktionsvolym
- Måttkrav och mekaniska krav
- Materialutnyttjande
- Leveranstid
- Kvalitetsrisker
- Framtida konstruktionsändringar
För dyra eller komplexa komponenter kan det vara värdefullt att begära ett alternativt tillverkningsförslag.
En leverantör som kan samordna flera tillverkningsprocesser kan utvärdera fler alternativ än enbart traditionell CNC-bearbetning.
7. Vad gör en CNC-komponent svår att tillverka?
Komponentens storlek är inte alltid en tillförlitlig indikator på bearbetningskomplexiteten.
En liten detalj med djupa invändiga funktioner och snäva lägestoleranser kan vara mer krävande än en betydligt större platta med enkla hål.
Flera egenskaper påverkar återkommande tillverkningssvårigheten.
Djupa hål och fickor
Djuphålsborrning kräver lämpliga verktyg, effektiv spånavgång, kylmedelstillförsel och stabila processförhållanden.
Djupa frästa fickor kan kräva långa skärverktyg som är mer känsliga för utböjning och vibrationer.
Dessa faktorer kan öka bearbetningstiden och påverka den möjliga noggrannheten.
När det är möjligt kan minskade djup-till-diameter-förhållanden eller alternativa tillverkningsmetoder förbättra tillverkningsbarheten.
Tunnväggiga komponenter
Tunnväggiga komponenter är känsliga för deformation vid fastspänning och bearbetning.
Detta är särskilt relevant för aluminiumhus, lätta maskinkomponenter och stora konstruktioner med urfrästa fickor.
Extra uppspänningar, anpassade fixturer eller stegvis materialavverkning kan behövas.
Korsande hål
Hydrauliska ventilblock och vätskefördelningskomponenter innehåller ofta korsande borrade kanaler.
Även om den yttre geometrin verkar enkel kan invändiga grader orsaka allvarliga funktionsproblem.
Beroende på tillämpningen kan tillverkningen kräva kontrollerad gradning, invändig rengöring och lämplig verifiering.
Snäva lägestoleranser
En komponent med flera lagerhål kan kräva strikta geometriska förhållanden mellan olika funktioner.
Att tillverka enskilda diametrar med hög noggrannhet garanterar inte att den övergripande geometrin blir korrekt.
Bearbetningsupplägg, fixturkonstruktion och mätmetod måste stödja funktionskraven.
Deformation vid värmebehandling
Värmebehandling kan förbättra de mekaniska egenskaperna men också orsaka dimensionsförändringar.
Komponenter som kräver både hög hårdhet och snäva toleranser kan behöva bearbetningsmån följt av slipning eller annan lämplig finbearbetning.
Tillverkningsprocessen bör planeras innan produktionen börjar, i stället för att värmebehandlingen betraktas som ett separat sista steg.
8. Hur väljer man en europeisk CNC-bearbetningsleverantör?
Ett konkurrenskraftigt pris är viktigt, men det bevisar inte i sig att en leverantör är lämplig för återkommande industriell produktion.
Maskintillverkare bör bedöma teknisk kompetens, produktionsstyrning, kvalitetssäkring och kommunikation.
Teknisk tillverkningskapacitet
Utvärdera om leverantören kan tillverka komponentens faktiska geometri och den efterfrågade kvantiteten.
Relevanta frågor är:
- Vilka är de maximala bearbetningsmåtten?
- Vilka material bearbetas regelbundet?
- Kan leverantören tillverka både svarvade och frästa detaljer?
- Kan kritiska toleranser uppnås och verifieras?
- Kan leverantören samordna slipning, värmebehandling och ytbehandling?
- Ingår större eller svetsade komponenter i tillverkningskapaciteten?
För komplexa komponenter kan tidigare erfarenhet av liknande geometrier vara mer relevant än en allmän maskinlista.
Kvalitetssäkring
Kontrollkraven bör fastställas innan tillverkningen påbörjas.
Beroende på komponentens betydelse kan dokumentationen omfatta:
- Måttkontrollprotokoll
- Materialcertifikat
- Förstastyckskontrollrapporter
- Ytjämnhetsmätningar
- Hårdhetskontroll
- Mätning av beläggningstjocklek
- Spårbarhetsdokumentation
En koordinatmätmaskin kan vara lämplig för komplex geometrisk kontroll, medan enklare komponenter kan kontrolleras med konventionella mätinstrument.
Mätmetoden måste vara lämplig för de toleranser och egenskaper som ska verifieras.
För europeiska industrikunder kan materialdokumentation enligt EN 10204 vara relevant. Ett 3.1-intyg har exempelvis särskilda krav och ska inte förväxlas med en generell leverantörsdeklaration.
Repeterbarhet
En leverantör kan framgångsrikt tillverka fem prototypkomponenter men ändå få svårigheter vid återkommande produktion av flera hundra detaljer.
Serieproduktion kräver kontrollerade processer, stabila fixturer, verktygshantering, kontrollplanering och konsekvent tillverkningsdokumentation.
Fråga hur leverantören hanterar processförändringar, avvikande komponenter och återkommande beställningar.
Kommunikation
Teknisk kommunikation kan ha stor inverkan på den totala inköpsprocessen.
En kompetent tillverkningsleverantör bör ställa frågor när ritningar innehåller saknade mått, motstridiga specifikationer, opraktiska krav eller otydliga anvisningar.
En offert som lämnas utan att kritiska osäkerheter har lösts kan verka attraktiv till en början men orsaka kostsamma problem senare.
Tillverkningsansvar
Vissa företag tillverkar komponenterna i egna maskiner, medan andra samordnar produktionen genom kvalificerade underleverantörer eller tillverkningspartners.
Ingen av modellerna är automatiskt bättre än den andra.
Det viktiga är att veta vem som ansvarar för produktion, kvalitetskontroll, utlagda operationer och korrigerande åtgärder.
För inköparen är den centrala frågan om det finns en tydligt ansvarig organisation som säkerställer leverans av komponenter enligt specifikation.
9. Europeisk tillverkning: Kostnader, leveranstider och leveranskedjor
För europeiska maskintillverkare kan inköp av komponenter inom Europa erbjuda praktiska fördelar, särskilt när teknisk kommunikation, återkommande leveranser och snabb respons är viktiga.
Geografisk närhet garanterar dock inte i sig bättre priser, kortare leveranstider eller högre kvalitet.
Total anskaffningskostnad
Styckpriset är bara en del av inköpskalkylen.
Den totala kostnaden kan även omfatta:
- Frakt och transportförsäkring
- Tullklarering där sådan krävs
- Importtullar
- Kvalitetskontroll
- Förpackning
- Kapitalbindning i lager
- Leveransförseningar
- Kassation och ombearbetning
- Leverantörshantering
En komponent med lägre offererat tillverkningspris kan bli dyrare när dessa kostnader inkluderas.
Inom Europeiska unionen kan avsaknaden av interna tullavgifter på varor i fri omsättning förenkla inköp mellan medlemsstaterna, även om moms, transport, dokumentation och andra krav fortfarande måste hanteras.
Leveranssäkerhet
För industrimaskintillverkare kan en förutsägbar leverans vara mer värdefull än ett optimistiskt löfte om kort leveranstid.
En försenad mekanisk komponent kan stoppa monteringen av en hel maskin.
Inköpare bör därför bedöma realistisk produktionsplanering, materialanskaffning, utlagd efterbehandling och transportlösningar.
Konstruktionsändringar
Specialtillverkade maskinkomponenter utvecklas ofta under projektets gång.
Ändringar kan omfatta hålpositioner, ytbehandlingar, material eller måttoleranser.
Innan beställningen läggs bör parterna klargöra hur reviderade ritningar hanteras och hur konstruktionsändringar påverkar delar som redan är i produktion.
Revisionshantering är särskilt viktig för återkommande beställningar.
Inköp av flera tillverkningsprocesser
En komponent kan kräva fräsning, svarvning, värmebehandling, slipning och ytbeläggning.
Att köpa dessa operationer separat kan öka samordningsbehovet och antalet transporter.
En ansvarig leverantör för hela tillverkningskedjan kan förenkla inköpsprocessen, även om totalkostnaden och den tekniska lämpligheten fortfarande bör jämföras.
10. Så förbereder du en offertförfrågan för specialtillverkade CNC-komponenter
En komplett offertförfrågan hjälper leverantören att beräkna realistiska priser, identifiera tillverkningsrisker och undvika onödiga antaganden.
En väl förberedd offertförfrågan behöver inte vara komplicerad, men den bör innehålla den information som krävs för att utvärdera komponenten.
Teknisk dokumentation
Bifoga en aktuell 2D-ritning i PDF-format med mått, toleranser, ytkrav och tillämpliga anvisningar.
Om en 3D CAD-modell finns tillgänglig bör den också bifogas, gärna i ett vanligt förekommande format som STEP.
3D-modellen hjälper leverantören att bedöma geometrin och utveckla bearbetningsprogram, medan den styrande ritningen normalt bör definiera de avtalsmässiga tekniska kraven, om inget annat har avtalats.
Materialspecifikation
Ange materialkvalitet, relevant standard och leveranstillstånd eller värmebehandlingsförhållande.
Att exempelvis endast ange 42CrMo4 utan önskat materialtillstånd kan lämna viktiga mekaniska krav odefinierade.
Ange också eventuella krav på materialcertifikat.
Kvantiteter
Ange den första orderkvantiteten och, om möjligt, förväntad årsförbrukning.
Vid osäkra volymer kan priser begäras för flera kvantitetsnivåer.
Det kan visa om en mindre justering av orderkvantiteten ger en betydande minskning av styckkostnaden.
Ytbehandling och efterbearbetning
Ange om komponenterna kräver:
- Värmebehandling
- Slipning
- Anodisering
- Förzinkning
- Svartoxidering
- Målning
- Passivering
- Annan ytbehandling eller efterbearbetning
För kritiska tillämpningar bör rätt standard eller specifikation anges i stället för en allmän beskrivning.
Kvalitets- och leveranskrav
Ange vilken kontroll- och kvalitetsdokumentation som krävs, förpackningsinstruktioner, leveransadress och önskat leveransdatum.
Om komponenten behövs för en akut maskinreparation eller ett planerat monteringsprojekt bör detta kommuniceras.
Checklista för offertförfrågan
| Information | Varför den är viktig |
|---|---|
| 2D-ritning | Definierar mått, toleranser och specifikationer |
| 3D-modell | Underlättar bedömning och programmering av geometrin |
| Materialkvalitet och tillstånd | Bestämmer råmaterial och bearbetningskrav |
| Orderkvantitet | Påverkar fördelningen av ställkostnader och produktionsplaneringen |
| Årsprognos | Underlättar planering av återkommande produktion |
| Ytbehandling | Identifierar ytterligare tillverkningsmoment |
| Kontrollkrav | Fastställer kvalitetsverifiering och dokumentation |
| Leveransadress | Underlättar beräkning av frakt och logistik |
| Önskat leveransdatum | Hjälper leverantören att bedöma genomförbarheten |
| Ritningsrevision | Förhindrar produktion enligt inaktuell dokumentation |
Genom att lämna denna information tidigt kan offertprocessen bli snabbare och olika leverantörers erbjudanden lättare att jämföra.
11. Jämför CNC-offerter: Se bortom styckpriset
Anta att tre tillverkare offererar samma specialtillverkade industrikomponent.
En leverantör erbjuder lägst pris, en annan kortare leveranstid och den tredje fullständig kontroll- och kvalitetsdokumentation.
För att välja rätt alternativ måste inköparen förstå vad varje offert faktiskt omfattar.
Kontrollera omfattningen
Undersök om priset inkluderar den kompletta färdiga komponenten.
En offert kan exkludera värmebehandling, ytbeläggning, materialcertifiering, specialförpackning eller slutkontroll.
Att jämföra ofullständiga offerter kan leda till felaktiga slutsatser.
Granska tekniska antaganden
Leverantörer kan tolka otydliga ritningar på olika sätt.
En leverantör kan exempelvis anta att en yta endast kräver konventionell bearbetning, medan en annan inkluderar slipning.
Priserna kan därför skilja sig även om båda leverantörerna anser sig ha offererat samma komponent.
Bedöm produktionsrisken
Ett mycket lågt pris är inte automatiskt en varningssignal, men ovanligt stora prisskillnader bör undersökas.
Möjliga förklaringar är olika tillverkningsmetoder, materialinköp, ställkostnadsantaganden, kontrollomfattning eller missförstånd kring ritningen.
Utvärdera återkommande beställningar
Den billigaste prototypofferten är inte nödvändigtvis den mest ekonomiska lösningen under produktens livslängd.
För komponenter som köps regelbundet bör man överväga om leverantören kan upprätthålla konsekventa specifikationer, hantera ritningsrevisioner och följa förutsägbara produktionsscheman.
Jämför det totala värdet
En bra leverantörsjämförelse omfattar pris, teknisk kapacitet, kvalitetsdokumentation, kommunikation, leveranstid och övergripande inköpsrisk.
För maskintillverkare kan dessa faktorer påverka den totala produktionskostnaden mer än en liten skillnad i styckpris.
12. Så minskar du kostnaden för CNC-komponenter utan att kompromissa med funktionen
De bästa möjligheterna till kostnadsreduktion uppstår ofta innan konstruktionen fastställs för produktion.
Små konstruktionsändringar kan ibland eliminera en extra maskinuppspänning, förenkla kontrollen eller möjliggöra användning av standardverktyg.
Använd standardiserade materialdimensioner
Anpassa om möjligt konstruktionen efter lättillgängliga lagerdimensioner.
Ovanliga råmaterialmått kan leda till onödigt spill eller kräva specialanskaffning.
Undvik onödigt snäva toleranser
Specificera strikta toleranser endast där funktionen kräver det.
Allmänna bearbetningstoleranser kan vara tillräckliga för yttre former eller mindre kritiska detaljer.
Minska antalet komplicerade uppspänningar
Detaljer som kräver bearbetning från flera riktningar kan öka ställtiden och kraven på uppriktning.
Om konstruktionen tillåter det kan funktioner grupperas så att färre bearbetningsriktningar behövs.
Anpassa invändiga hörnradier
Frästa invändiga hörn får naturligt radier som bestäms av skärverktyget.
Onödigt små invändiga radier kan kräva mindre verktyg, längre bearbetningstid eller alternativa tillverkningsmetoder.
När det är möjligt kan större invändiga hörnradier förbättra bearbetningseffektiviteten.
Standardisera liknande komponenter
Maskintillverkare använder ofta flera komponenter med små måttskillnader.
När funktionskraven tillåter det kan standardisering av hålbilder, materialkvaliteter eller komponentfamiljer minska inköpskomplexiteten och förbättra repeterbarheten.
Begär tillverkningsteknisk återkoppling
Innan en produktionsserie beställs kan leverantören få möjlighet att föreslå förenklingar av tillverkningsprocessen.
En praktisk genomgång av konstruktionens tillverkningsbarhet kan identifiera förbättringar som inte är uppenbara direkt i CAD-modellen.
Alla konstruktionsändringar måste dock godkännas av ansvarig konstruktionsavdelning innan de genomförs.
13. Bygg en tillförlitlig långsiktig leveranskedja för industrikomponenter
För maskintillverkare är enskilda beställningar bara en del av en större leverantörsrelation.
En pålitlig komponentleverantör bör kunna bidra till kontinuitet när maskinkonstruktioner utvecklas och efterfrågan förändras.
Börja med en kontrollerad första order
För en ny eller tekniskt krävande komponent kan en första produktionsserie användas för att verifiera tillverkningsprocessen och kontrollkraven.
Det minskar risken för att tekniska problem upptäcks först efter att en större order har lagts.
Upprätthåll revisionskontroll
Varje komponent bör ha ett tydligt artikelnummer och en ritningsrevision.
När ritningar ändras måste både köpare och leverantör förstå om ändringen gäller framtida order, komponenter som redan tillverkas eller befintligt lager.
Prognostisera återkommande behov
Genom att dela rimliga efterfrågeprognoser får leverantören bättre möjlighet att planera materialinköp och produktionskapacitet.
Det kan också minska risken för oväntade bristsituationer.
Samordna inköp av relaterade komponenter
När det är kommersiellt och tekniskt lämpligt kan inköp av flera relaterade komponenttyper från en ansvarig leverantör minska administrationen och förenkla logistiken.
Inköpare bör dock väga samordningsfördelarna mot behovet av en motståndskraftig leveranskedja och undvika onödigt beroende av en enda leverantör för kritiska komponenter.
Utvärdera leverantörens prestation över tid
Användbara nyckeltal omfattar:
- Leveransprecision
- Andel komponenter som uppfyller specifikationerna
- Svarstid vid tekniska frågor
- Effektivitet i korrigerande åtgärder
- Offertprecision
- Flexibilitet vid förändrad efterfrågan
Dessa indikatorer ger en mer rättvisande bild av leverantörens prestation än enbart styckpriset.
14. Hur MegaMETA stödjer inköp av specialtillverkade industrikomponenter
MegaMETA hjälper företag som söker specialtillverkade metallkomponenter enligt tekniska ritningar och specifika produktionskrav.
Med tillverkningslösningar som omfattar CNC-bearbetning och relaterade processer kan MegaMETA hjälpa kunder att utvärdera produktionsbehov för olika komponentgeometrier, material och tillverkningssteg.
Detta är särskilt relevant när ett projekt omfattar flera olika komponenter eller kräver en kombination av bearbetning, svetsade konstruktioner, ytbehandling och andra tillverkningsmoment.
I stället för att enbart bedöma den enskilda bearbetningsoperationen tar en effektiv inköpsprocess hänsyn till hela komponenten – från materialval och tillverkningsbarhet till kvalitetskrav och leverans.
För maskintillverkare kan detta förenkla inköpsarbetet samtidigt som fokus bibehålls på tekniska specifikationer och konsekvent produktionskvalitet.
Den faktiska tillverkningsbarheten, tillgängliga produktionskapaciteten, dokumentationen och leveranstiden måste bekräftas för varje offertförfrågan.
Slutsats: Att välja rätt leverantör för specialtillverkade CNC-komponenter
Specialtillverkade CNC-bearbetade komponenter spelar en avgörande roll för industrimaskiners prestanda, tillförlitlighet och livslängd.
Framgångsrika inköp kräver mer än att identifiera en tillverkare med ett attraktivt styckpris.
Materialspecifikationer, funktionella toleranser, bearbetningsmetoder, produktionsvolymer, värmebehandling, kontrollkrav och leveranskedjans organisation påverkar alla slutresultatet.
För inköpsansvariga är den mest effektiva metoden att tillhandahålla fullständig teknisk information, jämföra offerter på likvärdiga villkor och välja leverantörer som kan hantera både tillverkningskvalitet och leveranskrav.
För konstruktörer uppstår de största möjligheterna ofta redan under konstruktionsfasen, där genomtänkta materialval och praktiskt anpassade tillverkningstoleranser kan minska kostnaderna utan att försämra funktionen.
En komponent som är konstruerad för effektiv tillverkning, levereras med tydlig dokumentation och produceras genom en kontrollerad process skapar värde långt utöver sitt individuella inköpspris.
Söker du en europeisk leverantör av specialtillverkade CNC-komponenter?
Om ditt företag behöver specialbearbetade komponenter till industrimaskiner, produktionsutrustning, automationssystem eller mekaniska enheter kan MegaMETA granska dina tekniska krav och diskutera lämpliga tillverkningsalternativ.
Skicka dina tekniska ritningar, materialspecifikationer, önskade kvantiteter och eventuella krav på ytbehandling eller kvalitetskontroll.
Kontakta MegaMETA för att diskutera ditt projekt och begära en tillverkningsoffert.