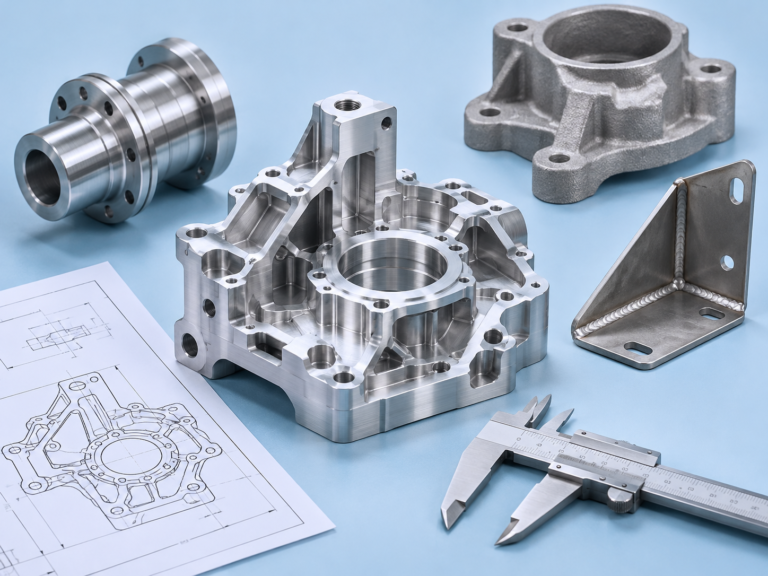
Teollisuuskoneiden luotettava toiminta perustuu tuhansiin mekaanisiin komponentteihin, joiden on toimittava yhdessä vaativissa käyttöolosuhteissa. Tarkkuusakseleista ja laakeripesistä kiinnityslevyihin, hydraulikomponentteihin ja erikoisvalmisteisiin konerunkoihin – teollisuuskoneen toimintavarmuus riippuu usein yksittäisten osien laadusta.
Konevalmistajille näiden komponenttien hankinta ei tarkoita pelkästään CNC-koneita käyttävän konepajan löytämistä. Todellinen haaste on löytää valmistuskumppani, joka ymmärtää teknisiä piirustuksia, materiaalivaatimuksia, tuotantomääriä, laadunvalvontaa ja toimitusvarmuuden merkitystä.
Tämä korostuu erityisesti silloin, kun hankitaan mittatilaustyönä valmistettuja CNC-koneistettuja osia teollisuuskoneisiin. Toisin kuin vakiokomponentit, nämä osat valmistetaan asiakaskohtaisten mittojen, geometrioiden, toleranssien ja käyttökohteen vaatimusten mukaisesti.
Komponentti voi näyttää teknisessä piirustuksessa yksinkertaiselta, mutta sen valmistus saattaa edellyttää useita koneistusvaiheita, erikoistyökaluja, lämpökäsittelyä, pintakäsittelyä tai lisätarkastuksia. Nämä tekijät vaikuttavat valmistuskustannuksiin, saavutettaviin toleransseihin ja toimitusaikaan.
Tässä oppaassa tarkastellaan teollisuuskoneiden komponenttien valmistusta, hinnoitteluun vaikuttavia tekijöitä, eurooppalaisten toimittajien arviointia sekä teknisiä ratkaisuja, joilla voidaan parantaa ulkoistetun valmistuksen luotettavuutta ja kustannustehokkuutta.
1. Mitä ovat teollisuuskoneiden mittatilaustyönä valmistetut CNC-koneistetut osat?
Mittatilaustyönä valmistetut CNC-koneistetut osat tuotetaan asiakkaan teknisten piirustusten, CAD-mallien tai hyväksyttyjen eritelmien perusteella vakiomittaisten luettelotuotteiden sijaan.
Niitä käytetään laajasti esimerkiksi pakkauskoneissa, automaatiojärjestelmissä, materiaalinkäsittelylaitteissa, maatalouskoneissa, elintarviketeollisuudessa, rakennuskoneissa ja yleisessä teollisuustuotannossa.
Valmistusprosessissa materiaalia poistetaan tavallisesti metalli- tai teknisestä muoviaihiosta tietokoneohjatuilla työstökoneilla.
Osan geometriasta riippuen valmistus voi sisältää CNC-jyrsintää, CNC-sorvausta, porausta, avarrusta, kierteitystä, hiontaa tai useiden menetelmien yhdistelmiä.
Tyypillisiä komponentteja ovat:
- Tarkkuusakselit ja karat: Käytetään pyörimisliikkeen siirtämiseen, laakereiden tukemiseen ja mekaanisten kokoonpanojen yhdistämiseen.
- Laakeripesät ja laakerilohkot: Varmistavat pyörivien komponenttien oikean sijainnin ja linjauksen.
- Kiinnityslevyt ja rakenneosat: Yhdistävät konekokoonpanoja ja säilyttävät osien väliset geometriset suhteet.
- Erikoisvalmisteiset laipat ja sovittimet: Yhdistävät mekaanisia järjestelmiä, hydraulilaitteita ja teollisia kokoonpanoja.
- Holkit, hylsyt ja välikappaleet: Ohjaavat asemointia, linjausta, liikettä ja kulumista.
- Hydraulikomponentit: Kuten venttiililohkot, männän osat, tiivistepesät ja päätykappaleet.
- Konekohtaiset kiinnikkeet ja kiinnittimet: Käytetään automatisoiduissa tuotantolaitteissa ja kokoonpanojärjestelmissä.
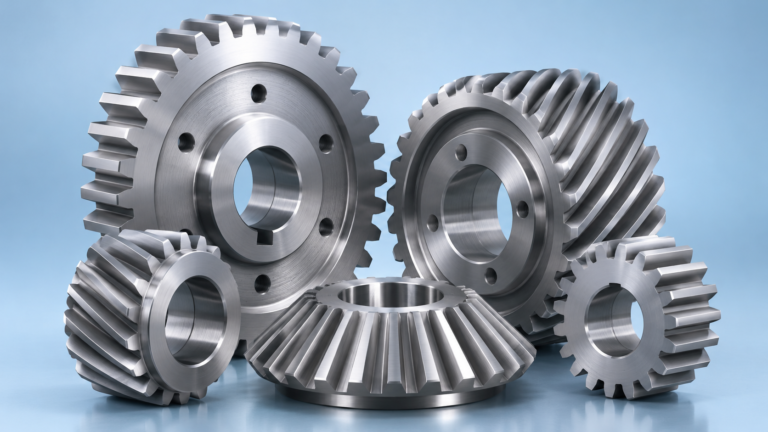
- Hammaspyöräaihiot, navat ja kytkimet: Mekaaniseen voimansiirtoon tarkoitetut komponentit.
Vaikka näillä osilla on erilaisia käyttötarkoituksia, niiden hankintaan liittyvät vaatimukset ovat usein samankaltaisia: materiaalivalinta, koneistuskapasiteetti, toleranssien hallinta, dokumentaatio, toimitusvarmuus ja kokonaiskustannukset.
Vakiokomponentit vai mittatilaustyönä koneistetut osat?
Vakiokomponentit tarjoavat yleensä nopeamman hankintaprosessin, ennakoitavan hinnoittelun ja vakiintuneet tekniset eritelmät.
Mittatilausvalmistus on tarpeen, kun komponentti vaatii yksilöllisiä mittoja, epästandardeja ominaisuuksia, tiettyjä materiaaleja tai yhteensopivuutta asiakaskohtaisen konekonstruktion kanssa.
Konevalmistaja voi esimerkiksi hankkia vakiolaakerit, mutta tarvita mittatilaustyönä koneistetut laakeripesät, jotka sopivat koneen rakenteeseen, käytettävissä olevaan asennustilaan ja odotettuihin mekaanisiin kuormituksiin.
Ennen erikoiskomponentin määrittelyä suunnittelijan kannattaa arvioida, voisiko vakiokomponentti täyttää toiminnalliset vaatimukset. Mittatilausvalmistus tarjoaa enemmän suunnitteluvapautta, mutta tarpeettomat erikoisratkaisut voivat lisätä hankintakustannuksia ja vaikeuttaa varaosahuoltoa.
2. Mitä CNC-koneistusmenetelmiä teollisuuskomponenttien valmistuksessa käytetään?
Sopivan valmistusmenetelmän valinta on yksi tärkeimmistä päätöksistä, jotka vaikuttavat komponentin hintaan, tarkkuuteen ja tuotannon tehokkuuteen.
Monet teollisuuskomponentit vaativat useamman kuin yhden koneistusmenetelmän, erityisesti silloin, kun pyörähdyssymmetriset piirteet yhdistyvät monimutkaisiin jyrsittyihin geometrioihin.
CNC-jyrsintä
CNC-jyrsintää käytetään tavallisesti komponentteihin, joissa on tasaisia pintoja, taskuja, uria, porattuja reikiä tai monimutkaisia kolmiulotteisia muotoja.
Tyypillisiä käyttökohteita ovat:
- Koneiden kiinnityslevyt
- Tarkkuuskoneistetut laakerilohkot
- Hydrauliset venttiililohkot
- Automaatiolaitteiden alumiiniosat
- Koneiden rakenteelliset tukiosat
- Monimutkaiset laitekotelot ja rungot
Kolmiakselinen jyrsintä soveltuu moniin tavanomaisiin komponentteihin, kun taas neli- ja viisiakselinen koneistus voi tarjota etuja usealta sivulta työstettävien tai monimutkaisten kappaleiden valmistuksessa.
Viisiakselinen koneistus ei kuitenkaan ole automaattisesti taloudellisin vaihtoehto. Suhteellisen yksinkertainen osa voidaan toisinaan valmistaa tehokkaammin kolmiakselisella koneella ja sopivilla kiinnittimillä.
Optimaalinen menetelmä riippuu geometriasta, työkalujen ulottuvuudesta, toleransseista, valmistusmäärästä ja kiinnitysvaatimuksista.
CNC-sorvaus
CNC-sorvaus soveltuu erityisesti pyörähdyssymmetristen komponenttien valmistukseen.
Esimerkkejä ovat akselit, hylsyt, holkit, tapit, rullat, laipat ja kierteitetyt sovittimet.
Teollisuuskoneiden sorvatut komponentit sisältävät usein laakerisovitteita, uria, kierteitä ja tarkkoja halkaisijoita.
Akseli, jossa on useita halkaisijoita, voi vaatia sorvauksen lisäksi kiilaurien jyrsintää, porausta ja kriittisten laakeripintojen hiontaa.
Yhdistetyt sorvaus- ja jyrsintäkeskukset voivat joissakin tapauksissa suorittaa useita työvaiheita samalla kiinnityksellä, mikä vähentää käsittelyä ja kohdistusvirheiden riskiä.
CNC-hionta
Hiontaa käytetään usein, kun komponentilta vaaditaan tiukempia mittatoleransseja, parempaa pinnanlaatua tai koneistusta lämpökäsittelyn jälkeen.
Tyypillisiä käyttökohteita ovat:
- Karkaistujen akselien laakeripinnat
- Tarkat sylinterimäiset pinnat
- Hiotut ohjauskomponentit
- Tasaiset vertailupinnat
- Tiukkoja geometrisia toleransseja vaativat osat
Hionta lisää valmistusvaiheita ja kustannuksia, joten sitä kannattaa käyttää silloin, kun toiminnalliset vaatimukset sitä edellyttävät.
Täydentävät valmistusmenetelmät
Teollisuuskomponenttien valmistukseen voi sisältyä myös laserleikkausta, hitsausta, valua, taontaa, lämpökäsittelyä, pinnoitusta tai kokoonpanoa.
Esimerkiksi suuri koneen kannatin voidaan valmistaa laserleikatuista ja hitsatuista teräslevyistä, minkä jälkeen kriittiset kiinnityspinnat CNC-koneistetaan.
Tämä voi olla taloudellisempaa kuin suuren materiaalimäärän poistaminen massiivisesta teräsaihiosta.
Ostajalle vaihtoehtoisten valmistusmenetelmien arviointi voi tarjota merkittäviä kustannusetuja.
3. Materiaalivalinta: Oikea metalli oikeaan käyttökohteeseen
Materiaalivalinta vaikuttaa mekaaniseen lujuuteen, kulutuskestävyyteen, korroosionkestävyyteen, koneistettavuuteen ja valmistuskustannuksiin.
Kallein materiaali ei välttämättä ole sopivin. Pelkkään hankintahintaan perustuva materiaalivalinta voi johtaa vältettävissä oleviin valmistus- tai käyttökustannuksiin.
Hiiliteräkset ja seosteräkset
Hiiliteräksiä ja seosteräksiä käytetään laajalti teollisuuskoneiden komponenteissa niiden lujuuden, saatavuuden ja kustannusten hyvän tasapainon vuoksi.
C45 / 1.0503
C45-terästä käytetään yleisesti akseleissa, tapeissa, navoissa ja mekaanisissa komponenteissa, joilta vaaditaan kohtuullista lujuutta.
Materiaalin koneistettavuus on suhteellisen hyvä, ja sitä voidaan lämpökäsitellä tiettyihin käyttötarkoituksiin.
42CrMo4 / 1.7225
42CrMo4 on kromi-molybdeeniseosteinen teräs, jota käytetään usein suurempaa lujuutta tai sitkeyttä vaativissa komponenteissa.
Tyypillisiä käyttökohteita ovat voimakkaasti kuormitetut akselit, voimansiirtokomponentit ja huomattaville mekaanisille rasituksille altistuvat teollisuuskoneiden osat.
Materiaalin ominaisuudet riippuvat kuitenkin merkittävästi toimitustilasta ja lämpökäsittelystä.
Pelkkä materiaalimerkintä ilman vaadittua toimitustilaa voi johtaa siihen, että osien mekaaniset ominaisuudet poikkeavat suunnitelluista.
S355-rakenneteräs
S355-terästä käytetään yleisesti koneiden rakenteissa, hitsatuissa kokoonpanoissa, kiinnikkeissä ja rungoissa.
Se voi olla taloudellinen vaihtoehto suurille komponenteille, joissa hitsattavuus ja rakenteellinen lujuus ovat tärkeämpiä kuin korkea kovuus tai kulutuskestävyys.
Ruostumattomat teräkset
Ruostumattomia teräksiä käytetään usein koneissa, jotka toimivat kosteissa, syövyttävissä tai hygieniaa korostavissa ympäristöissä.
1.4301 / AISI 304
Yleinen materiaali elintarviketeollisuuden, pakkauskoneiden ja teollisuuslaitteiden komponenteissa, joissa korroosionkestävyys on tärkeää.
1.4404 / AISI 316L
Valitaan usein silloin, kun tarvitaan parempaa korroosionkestävyyttä, erityisesti tiettyjä kemikaaleja tai klorideja sisältävissä ympäristöissä.
Kumpikaan teräslaatu ei kestä korroosiota kaikissa olosuhteissa. Käyttöympäristö, pinnan kunto, puhdistuskemikaalit ja käyttölämpötila on huomioitava.
Ruostumattoman teräksen koneistus voi myös vaatia erityisiä työstöstrategioita materiaalin muokkauslujittumisen ja lastuamisessa syntyvän lämmön vuoksi.
Alumiiniseokset
Alumiinia käytetään usein automaatiolaitteissa, robotiikassa, asemointijärjestelmissä ja koneissa, joissa pieni massa on eduksi.
EN AW-6082 ja EN AW-7075 ovat Euroopassa yleisiä koneistettavia alumiiniseoksia, mutta niiden ominaisuudet ja soveltuvuus eroavat merkittävästi toisistaan.
Alumiini mahdollistaa monissa geometrioissa lyhyet koneistusajat, mutta teräkseen verrattuna alhaisempi jäykkyys voi olla haitta voimakkaasti kuormitetuissa rakenteissa.
Tekniset muovit
Kaikkien teollisuuskomponenttien ei tarvitse olla metallisia.
POM, PA, PEEK ja muut tekniset muovit voivat soveltua ohjaimiin, välikappaleisiin, liukukomponentteihin ja tiettyihin kulutusosiin.
Muovimateriaalia valittaessa on arvioitava mittapysyvyys, lämpötila, kosteuden imeytyminen ja mekaaninen kuormitus.
Käytännön huomio hankinnassa
Materiaalin saatavuus voi vaikuttaa tarjoukseen yhtä paljon kuin materiaalin nimellishinta.
Epätavallista tankohalkaisijaa tai harvinaista materiaalin toimitustilaa edellyttävä komponentti voi vaatia erikoishankintaa, pidempiä toimitusaikoja tai ylimääräistä rouhintaa.
Jos suunnittelussa on joustovaraa, Euroopassa yleisesti saatavilla olevien vakiomittojen ja materiaalitilojen käyttäminen voi alentaa valmistuskustannuksia.
4. Toleranssit ja niiden vaikutus valmistuskustannuksiin
Yksi yleisimmistä syistä mittatilaustyönä valmistettujen CNC-osien tarpeettoman korkeisiin kustannuksiin on liian tiukkojen toleranssien määrittely.
Nykyaikaiset CNC-koneet pystyvät valmistamaan tarkkoja komponentteja, mutta kustannukset kasvavat, jos tiukemmat toleranssit vaativat lisäkiinnityksiä, hitaampia viimeistelyvaiheita, erikoistyökaluja, lämpötilanhallintaa tai laajaa mittausta.
Keskeinen kysymys ei ole se, kuinka tarkasti toimittaja pystyy koneistamaan komponentin, vaan kuinka tarkka komponentin täytyy olla, jotta kokoonpano toimii luotettavasti.
Kaikki mitat eivät tarvitse tarkkuuskoneistusta
Tarkastellaan teräksistä kiinnityslevyä, jossa on useita kierrereikiä ja kaksi tarkkaa kohdistusreikää.
Kohdistusreiät voivat vaatia tiukkoja halkaisija- ja sijaintitoleransseja, kun taas levyn ulkomitoissa voidaan sallia huomattavasti enemmän vaihtelua.
Liian tiukkojen toleranssien soveltaminen kaikkiin piirteisiin voi nostaa koneistus- ja tarkastuskustannuksia parantamatta lopullisen kokoonpanon toimintaa.
Hyvin laadittu tekninen piirustus erottaa toiminnallisesti kriittiset ja vähemmän kriittiset mitat.
Esimerkki: H7-reikätoleranssit
Piirustuksessa voidaan määrittää 20 H7 -reikä tiettyä akseli- tai tappisovitusta varten.
ISO 286 -standardin mukaan 20 mm H7-reiän sallittu mitta-alue on:
- Pienin halkaisija: 20,000 mm
- Suurin halkaisija: 20,021 mm
Tämä vaatimus voi edellyttää viimeistelymenetelmiä, kuten tarkkuusavarrusta tai kalvintaa.
H7-merkintä ei kuitenkaan yksin määritä koko sovitusta.
Myös vastakappaleen akselitoleranssi, geometria, pinnanlaatu ja käyttöolosuhteet on otettava huomioon.
Geometriset toleranssit
Teollisuuskoneiden komponenttien toiminta riippuu usein osien välisistä geometrisista suhteista eikä pelkästään yksittäisistä mitoista.
Esimerkkejä ovat:
- Kiinnityspintojen kohtisuoruus
- Ohjauspintojen yhdensuuntaisuus
- Laakerireikien sijainti
- Pyörivien piirteiden koaksiaalisuus
- Koneiden liitospintojen tasomaisuus
- Pyörivien komponenttien kokonaisheitto
Laakeripesän reikien halkaisijat voivat olla oikeat, mutta kokoonpano voi silti epäonnistua, jos laakerien akselit eivät ole oikeissa kohdissa.
Siksi oikein määritetyt geometriset toleranssit voivat olla hyödyllisempiä kuin kaikkien pituusmittojen toleranssien tiukentaminen.
Pinnan karheus
Myös pinnankarheusvaatimusten tulee perustua komponentin todelliseen toimintaan.
Esimerkiksi tiivistyspinta tai laakerisovite voi vaatia tarkemmin hallittua pinnanlaatua kuin ulkopinta, jolla ei ole kosketustoimintoa.
Tarpeettoman tiukat pinnankarheusvaatimukset voivat lisätä koneistus- tai hiontavaiheita.
Käytännön suositus: Tarkista tiukat toleranssit, geometriset vaatimukset ja pinnanlaatu ennen tarjouspyynnön lähettämistä. Varmista, että jokaisella vaatimuksella on selkeä toiminnallinen peruste.
5. Miten tuotantomäärä vaikuttaa CNC-koneistuksen hintaan?
Valmistuskustannukset eivät kasva suoraviivaisesti kappalemäärän mukana.
Yksikköhintaan vaikuttavat esimerkiksi ohjelmointi, asetusaika, koneistusjakso, työkalut, materiaalin käyttöaste, tarkastukset, viimeistely ja tilausten hallinta.
Erikoisvalmisteisissa komponenteissa alkuvaiheen asetuskustannukset ovat erityisen merkittäviä.
Esimerkki: Kustannusten jakautuminen eri eräkoissa
Oletetaan yksinkertaistettu kuvitteellinen komponentti, jonka kustannusrakenne on seuraava:
- Ohjelmointi- ja asetuskustannukset: 300 € tuotantoerää kohti
- Materiaali, koneistus ja muut muuttuvat valmistuskustannukset: 24 € komponenttia kohti
Kustannukset jakautuvat seuraavasti:
| Tilausmäärä | Asetuskustannus / kpl | Kokonaishinta / kpl |
|---|---|---|
| 10 kpl | 30,00 € | 54,00 € |
| 25 kpl | 12,00 € | 36,00 € |
| 50 kpl | 6,00 € | 30,00 € |
| 100 kpl | 3,00 € | 27,00 € |
| 250 kpl | 1,20 € | 25,20 € |
| 500 kpl | 0,60 € | 24,60 € |
Luvut ovat havainnollistavia laskelmia eivätkä todellisia toimittajatarjouksia. Laskelma ei sisällä esimerkiksi määrän mukaan muuttuvia työkalukustannuksia, kuljetuksia tai muita mahdollisia kustannuseroja.
Esimerkki osoittaa, miksi tilausmäärän kasvattaminen 10 kappaleesta 100 kappaleeseen voi alentaa yksikköhintaa huomattavasti.
Sen sijaan määrän kasvattaminen 250 kappaleesta 500 kappaleeseen tuottaa tässä yksinkertaistetussa tilanteessa selvästi pienemmän lisäsäästön.
Ostajalle tämä tarjoaa käytännöllisen mahdollisuuden: pyytämällä tarjoukset useasta eri eräkoosta voidaan löytää taloudellisesti sopivin tilausmäärä.
Prototyypit, piensarjat ja sarjatuotanto
Prototyyppivalmistus
Painottaa yleensä joustavuutta, lyhyitä kehityssyklejä ja mahdollisuutta suunnittelumuutoksiin.
Piensarjatuotanto
Sisältää usein kymmeniä tai satoja komponentteja, jolloin asetusten tehokkuus ja valmistuksen toistettavuus korostuvat.
Sarjatuotanto
Voi perustella erikoiskiinnittimien, optimoitujen työkalujen, automaattisen kappaleenkäsittelyn ja laajemman prosessisuunnittelun käytön.
Näiden luokkien rajat eivät ole kiinteitä. Monimutkaisella ilmailuteollisuuden komponentilla ja yksinkertaisella sorvatulla väliholkilla voi olla hyvin erilainen taloudellisesti sopiva eräkoko.
Vuosittainen tarve verrattuna yksittäiseen tilausmäärään
Oletetaan, että konevalmistaja tarvitsee vuodessa 600 komponenttia mutta tilaa 50 kappaletta kuukaudessa.
Toimittajan hinnoittelu voi riippua siitä, ilmoitetaanko koko vuosittainen tarve etukäteen.
Ennuste helpottaa materiaalihankintaa, kiinnitinratkaisujen suunnittelua ja tuotannon aikataulutusta.
Ostajan tulee kuitenkin erottaa ei-sitova vuosiennuste sopimukseen perustuvasta ostositoumuksesta.
Näin tuotantoa voidaan suunnitella realistisesti ilman tarpeettomia varastoja tai hankintavelvoitteita.
6. Koneistus massiivisesta materiaalista, valukappaleista tai hitsatuista rakenteista
CNC-koneistus ei aina ala massiivisesta metallikappaleesta.
Aihion valinnalla voi olla suuri vaikutus kustannuksiin, materiaalin käyttöasteeseen ja valmistusaikaan.
Koneistus massiivisesta materiaalista
Tämä menetelmä soveltuu hyvin prototyyppeihin, pieniin ja keskisuuriin eriin sekä suhteellisen kompakteihin komponentteihin.
Etuja ovat:
- Valumuottien tarvetta ei ole
- Hyvä joustavuus suunnittelumuutoksissa
- Suhteellisen yksinkertainen materiaalin jäljitettävyys
- Laaja koneistuspalvelujen saatavuus
Haittapuolena on, että monimutkaiset osat voivat edellyttää suuren materiaalimäärän poistamista.
Suuren kotelon jyrsintä massiivisesta teräsaihiosta voi tuottaa huomattavasti lastuja ja vaatia pitkän rouhintavaiheen.
Valukappaleiden koneistus
Valmistus valukappaleesta voi olla edullinen vaihtoehto, kun komponentissa on monimutkainen ulkomuoto, sisäisiä onteloita tai suuri materiaalitilavuus.
Valukappale valmistetaan lähelle lopullista muotoa, ja kriittiset pinnat viimeistellään CNC-koneistuksella.
Tyypillisiä esimerkkejä ovat pumppukotelot, koneiden rungot, vaihteistokotelot ja tietyt teollisuuskiinnikkeet.
Valuun liittyy kuitenkin lisätekijöitä, kuten muottikustannukset, koneistusvarat, huokoisuusriski, mittavaihtelut ja materiaalikohtaiset vaatimukset.
Pienillä valmistusmäärillä muottikustannukset voivat olla suuremmat kuin koneistuksessa saavutettavat säästöt.
Toistuvassa tuotannossa valu voi sen sijaan muuttua taloudellisesti houkuttelevaksi.
Hitsatut rakenteet ja niiden jälkikoneistus
Suuret konerakenteet voidaan toisinaan valmistaa taloudellisemmin hitsatuista teräslevyistä ja profiileista.
Hitsauksen jälkeen kriittiset pinnat ja kiinnityskohdat koneistetaan lopullisiin mittoihin.
Mahdollisia etuja ovat materiaalihukan väheneminen ja suurten rakenteiden joustava valmistus.
Prosessi vaatii kuitenkin huolellista suunnittelua, sillä hitsaus aiheuttaa lämpöä ja jäännösjännityksiä, jotka voivat johtaa muodonmuutoksiin.
Rakenteesta, materiaalista, toleransseista ja käyttöolosuhteista riippuen voidaan tarvita hallittua hitsausjärjestystä, jännitystenpoistohehkutusta, välikoneistusta tai lisätarkastuksia.
Mikä valmistusmenetelmä on taloudellisin?
Yhtä yleispätevää vastausta ei ole.
Hankintapäällikön kannattaa vertailla:
- Valmistuksen kokonaiskustannuksia
- Työkalujen ja kertaluonteisten investointien kustannuksia
- Odotettua tuotantomäärää
- Mitta- ja lujuusvaatimuksia
- Materiaalin hyödyntämistä
- Toimitusaikaa
- Laaturiskejä
- Tulevia suunnittelumuutoksia
Kalliiden tai monimutkaisten komponenttien kohdalla vaihtoehtoisen valmistustavan pyytäminen voi olla kannattavaa.
Useita valmistusprosesseja koordinoiva toimittaja voi arvioida muitakin vaihtoehtoja kuin perinteistä CNC-koneistusta.
7. Mikä tekee CNC-komponentista vaikeasti valmistettavan?
Komponentin koko ei aina kerro koneistuksen vaativuudesta.
Pieni osa, jossa on syviä sisäisiä piirteitä ja tiukkoja sijaintitoleransseja, voi olla vaikeampi valmistaa kuin huomattavasti suurempi levy, jossa on yksinkertaisia reikiä.
Useat ominaisuudet vaikuttavat toistuvasti valmistuksen haastavuuteen.
Syvät reiät ja taskut
Syvien reikien poraus edellyttää sopivia työkaluja, tehokasta lastunpoistoa, jäähdytysnesteen syöttöä ja vakaata koneistusprosessia.
Syvien jyrsittyjen taskujen valmistus voi edellyttää pitkiä työkaluja, jotka ovat alttiimpia taipumiselle ja värähtelylle.
Nämä tekijät voivat lisätä koneistusaikaa ja vaikuttaa saavutettavaan tarkkuuteen.
Mahdollisuuksien mukaan tarpeettoman suurten syvyys-halkaisijasuhteiden välttäminen tai vaihtoehtoisten menetelmien salliminen voi helpottaa valmistusta.
Ohutseinäiset komponentit
Ohutseinäiset osat ovat herkkiä kiinnityksestä ja koneistuksesta aiheutuville muodonmuutoksille.
Tämä on erityisen tärkeää alumiinikoteloissa, kevyissä konekomponenteissa ja suurissa taskujyrsityissä rakenteissa.
Valmistus voi edellyttää lisäkiinnityksiä, mukautettuja kiinnittimiä tai vaiheittaista materiaalinpoistoa.
Risteävät reiät
Hydrauliset venttiililohkot ja nesteenjakokomponentit sisältävät usein toisiinsa liittyviä porattuja kanavia.
Vaikka ulkoinen geometria näyttäisi yksinkertaiselta, sisäiset purseet voivat aiheuttaa vakavia toimintahäiriöitä.
Käyttökohteesta riippuen valmistuksessa voidaan tarvita hallittua purseenpoistoa, sisäistä puhdistusta ja asianmukaista tarkastusta.
Tiukat sijaintivaatimukset
Useita laakerireikiä sisältävä komponentti voi edellyttää tarkasti hallittuja geometrisia suhteita.
Yksittäisten halkaisijoiden tarkka valmistus ei takaa, että kokonaisgeometria on oikea.
Koneistuskiinnitys, kiinnittimien suunnittelu ja mittausmenetelmät on valittava toiminnallisten vaatimusten perusteella.
Lämpökäsittelystä johtuvat muodonmuutokset
Lämpökäsittely voi parantaa mekaanisia ominaisuuksia mutta aiheuttaa samalla mittamuutoksia.
Komponentit, joissa vaaditaan sekä suurta kovuutta että tiukkoja toleransseja, voivat tarvita koneistusvaroja ja lämpökäsittelyn jälkeistä hiontaa tai muuta sopivaa viimeistelyä.
Valmistusketju tulee suunnitella ennen tuotannon aloittamista sen sijaan, että lämpökäsittely nähtäisiin erillisenä viimeisenä työvaiheena.
8. Miten arvioida eurooppalaista CNC-koneistustoimittajaa?
Kilpailukykyinen tarjous on tärkeä, mutta se ei yksin osoita toimittajan soveltuvuutta toistuvaan teollisuustuotantoon.
Konevalmistajien kannattaa arvioida teknistä osaamista, tuotannonhallintaa, laadunvarmistusta ja viestintää.
Tekninen valmistuskyky
Arvioi, pystyykö toimittaja valmistamaan vaaditun geometrian ja määrän.
Hyödyllisiä kysymyksiä ovat:
- Mitkä ovat suurimmat mahdolliset koneistusmitat?
- Mitä materiaaleja toimittaja käsittelee säännöllisesti?
- Voidaanko valmistaa sekä sorvattuja että jyrsittyjä piirteitä?
- Voidaanko kriittiset toleranssit saavuttaa ja todentaa?
- Voiko toimittaja koordinoida hiontaa, lämpökäsittelyä tai pinnoitusta?
- Kuuluvatko suuret ja hitsatut komponentit valmistusvalikoimaan?
Monimutkaisissa komponenteissa kokemus vastaavanlaisista geometrioista voi olla merkityksellisempää kuin pelkkä työstökoneiden luettelo.
Laadunvarmistus
Tarkastusvaatimuksista kannattaa sopia ennen valmistusta.
Komponentin kriittisyydestä riippuen dokumentaatio voi sisältää:
- Mittauspöytäkirjat
- Materiaalitodistukset
- Ensikappaletarkastusraportit
- Pinnankarheusmittaukset
- Kovuusmittaukset
- Pinnoitteen paksuusmittaukset
- Jäljitettävyystiedot
Koordinaattimittauskone voi olla sopiva monimutkaisten geometristen vaatimusten tarkastamiseen, kun taas yksinkertaisille komponenteille riittävät tavalliset mittausvälineet.
Mittausmenetelmän tulee soveltua tarkastettaviin toleransseihin ja piirteisiin.
Eurooppalaisille teollisuusasiakkaille EN 10204 -standardin mukaiset materiaalitodistukset voivat olla olennaisia. Esimerkiksi 3.1-todistuksella on erityiset vaatimukset, eikä sitä tule sekoittaa yleiseen toimittajan vaatimustenmukaisuusilmoitukseen.
Toistettavuus
Toimittaja voi onnistua viiden prototyypin valmistuksessa mutta kohdata vaikeuksia satojen kappaleiden toistuvassa tuotannossa.
Sarjatuotanto edellyttää hallittuja prosesseja, vakaita kiinnittimiä, työkalujen hallintaa, tarkastussuunnittelua ja yhtenäistä valmistusdokumentaatiota.
Selvitä, miten toimittaja käsittelee prosessimuutoksia, poikkeavia kappaleita ja uusintatilauksia.
Viestintä
Teknisellä viestinnällä on suuri vaikutus hankintaprosessin onnistumiseen.
Osaavan valmistustoimittajan tulee esittää kysymyksiä, jos piirustuksista puuttuu mittoja, niissä on ristiriitaisia eritelmiä, epäkäytännöllisiä vaatimuksia tai epäselviä merkintöjä.
Tarjous, joka laaditaan selvittämättä kriittisiä epävarmuuksia, voi näyttää alkuvaiheessa houkuttelevalta mutta aiheuttaa myöhemmin kalliita ongelmia.
Valmistusvastuu
Osa yrityksistä valmistaa komponentit omilla koneillaan, kun taas toiset koordinoivat valmistusta hyväksyttyjen alihankkijoiden tai tuotantokumppaneiden kautta.
Kumpikaan toimintamalli ei ole automaattisesti parempi.
Tärkeää on ymmärtää, kuka vastaa tuotannosta, tarkastuksista, alihankituista työvaiheista ja korjaavista toimenpiteistä.
Ostajalle keskeinen kysymys on, onko toimituksesta vastuussa selkeästi määritelty organisaatio, joka varmistaa vaatimustenmukaisten osien toimittamisen.
9. Eurooppalainen valmistus: Kustannukset, toimitusajat ja toimitusketjut
Eurooppalaisille konevalmistajille komponenttien hankinta Euroopasta voi tarjota käytännön etuja, erityisesti teknisessä viestinnässä, toistuvissa toimituksissa ja toimitusketjun reagointikyvyssä.
Maantieteellinen läheisyys ei kuitenkaan automaattisesti takaa parempaa hintaa, nopeampaa toimitusta tai korkeampaa laatua.
Hankinnan kokonaiskustannukset
Yksikköhinta on vain yksi osa hankintalaskelmaa.
Kokonaiskustannuksiin voivat sisältyä myös:
- Rahti ja kuljetusvakuutukset
- Tulliselvitys tarvittaessa
- Tuontitullit
- Laaduntarkastus
- Pakkaaminen
- Varastoon sitoutuva pääoma
- Toimitusviivästykset
- Hylätyt kappaleet ja uudelleentyöstö
- Toimittajahallinta
Alhaisemman valmistushinnan komponentti voi tulla kalliimmaksi, kun nämä kustannukset otetaan huomioon.
Euroopan unionissa vapaassa liikkeessä olevien tavaroiden sisäisten tullimaksujen puuttuminen voi yksinkertaistaa jäsenvaltioiden välistä hankintaa, vaikka arvonlisäverotus, kuljetukset, asiakirjat ja muut vaatimukset on edelleen hoidettava.
Toimitusvarmuus
Teollisuuskoneiden valmistajille ennakoitava toimitus voi olla arvokkaampi kuin optimistinen lupaus lyhyestä toimitusajasta.
Yhden mekaanisen komponentin viivästyminen voi estää kokonaisen koneen kokoonpanon.
Ostajan kannattaa siksi arvioida tuotannon aikataulutusta, materiaalihankintoja, alihankittuja viimeistelyvaiheita ja kuljetusjärjestelyjä.
Suunnittelumuutokset
Erikoisvalmisteiset konekomponentit muuttuvat usein kehitysprojektin aikana.
Muutokset voivat koskea reikien sijaintia, pintakäsittelyä, materiaaleja tai mittatoleransseja.
Ennen tilauksen tekemistä on syytä sopia, miten päivitettyjä piirustuksia hallitaan ja miten muutokset vaikuttavat jo tuotannossa oleviin osiin.
Revisioiden hallinta on erityisen tärkeää toistuvissa tilauksissa.
Useiden valmistusprosessien hankinta
Yksi komponentti voi vaatia jyrsintää, sorvausta, lämpökäsittelyä, hiontaa ja pinnoitusta.
Näiden työvaiheiden hankkiminen erikseen voi lisätä koordinointia ja kuljetuksia.
Yhden vastuullisen toimittajan käyttö koko valmistusketjussa voi yksinkertaistaa hankintaa, vaikka kokonaiskustannukset ja tekninen soveltuvuus tulee silti vertailla.
10. CNC-komponenttien tarjouspyynnön laatiminen
Kattava tarjouspyyntö auttaa toimittajaa laskemaan realistisen hinnan, tunnistamaan valmistusriskit ja välttämään tarpeettomia oletuksia.
Hyvin laaditun tarjouspyynnön ei tarvitse olla monimutkainen, mutta sen on sisällettävä komponentin arviointiin tarvittavat tiedot.
Tekninen dokumentaatio
Toimita ajantasainen 2D-piirustus PDF-muodossa. Siinä tulee olla mitat, toleranssit, pintavaatimukset ja tarvittavat lisämerkinnät.
Jos 3D-CAD-malli on saatavilla, liitä se mukaan mieluiten yleisesti tuetussa muodossa, kuten STEP.
3D-malli helpottaa geometrian arviointia ja koneistusohjelmien laadintaa, kun taas hallitun teknisen piirustuksen tulee yleensä määrittää sopimukselliset tekniset vaatimukset, ellei muuta ole sovittu.
Materiaalivaatimukset
Ilmoita materiaalilaatu, sovellettava standardi ja toimitus- tai lämpökäsittelytila.
Esimerkiksi pelkkä 42CrMo4-merkintä ilman vaadittua tilaa voi jättää olennaiset mekaaniset ominaisuudet epäselviksi.
Ilmoita myös vaadittavat materiaalitodistukset.
Tilausmäärät
Määritä ensimmäisen erän koko ja mahdollisuuksien mukaan arvioitu vuositarve.
Jos määrät ovat epävarmoja, pyydä hinnoittelu usealle eräkoolle.
Näin voidaan selvittää, tuottaisiko pieni muutos tilausmäärässä merkittäviä yksikköhintasäästöjä.
Viimeistelyvaatimukset
Ilmoita, tarvitsevatko komponentit esimerkiksi:
- Lämpökäsittelyä
- Hiontaa
- Anodisointia
- Sinkitystä
- Mustaoksidointia
- Maalausta
- Passivointia
- Muita pinnoitus- tai viimeistelymenetelmiä
Kriittisissä käyttökohteissa kannattaa viitata soveltuvaan standardiin tai eritelmään yleisluonteisen käsittelykuvauksen sijaan.
Laatu- ja toimitusvaatimukset
Ilmoita vaadittava tarkastus- ja laatudokumentaatio, pakkausohjeet, toimitusosoite ja toivottu toimituspäivä.
Jos komponentti liittyy kiireelliseen konekorjaukseen tai aikataulutettuun kokoonpanoprojektiin, kerro tästä toimittajalle.
Tarjouspyynnön tarkistuslista
| Tieto | Miksi se on tärkeä |
|---|---|
| 2D-tekninen piirustus | Määrittää mitat, toleranssit ja tekniset vaatimukset |
| 3D-malli | Helpottaa geometrian arviointia ja ohjelmointia |
| Materiaalilaatu ja tila | Määrittävät raaka-aineen ja käsittelyvaatimukset |
| Tilausmäärä | Vaikuttaa asetuskustannusten jakautumiseen ja tuotannon suunnitteluun |
| Vuosiennuste | Tukee toistuvan tuotannon suunnittelua |
| Pintakäsittely | Määrittää lisävalmistusvaiheet |
| Tarkastusvaatimukset | Määrittävät laadun todentamisen ja dokumentaation |
| Toimitusosoite | Mahdollistaa rahti- ja logistiikkakustannusten laskennan |
| Toivottu toimituspäivä | Auttaa arvioimaan valmistuksen toteutettavuutta |
| Piirustusrevisio | Estää valmistuksen vanhentuneiden asiakirjojen perusteella |
Tietojen toimittaminen jo tarjousvaiheessa voi nopeuttaa hinnoittelua ja helpottaa tarjousten vertailua.
11. CNC-koneistustarjousten vertailu: Katso yksikköhintaa pidemmälle
Oletetaan, että kolme valmistajaa antaa tarjouksen samasta mittatilaustyönä valmistettavasta teollisuuskomponentista.
Yksi tarjoaa alhaisimman hinnan, toinen lyhyimmän toimitusajan ja kolmas kattavan tarkastusraportoinnin.
Parhaan vaihtoehdon valinta edellyttää, että ostaja ymmärtää, mitä kukin tarjous todella sisältää.
Varmista toimituksen laajuus
Tarkista, kattaako hinta täysin valmiin komponentin.
Tarjouksesta voi puuttua esimerkiksi lämpökäsittely, pinnoitus, materiaalitodistukset, erikoispakkaus tai lopputarkastus.
Puutteellisten tarjousten vertailu voi johtaa harhaan.
Tarkista tekniset oletukset
Toimittajat voivat tulkita epäselviä piirustuksia eri tavoin.
Yksi toimittaja voi esimerkiksi olettaa, että pinta vaatii vain tavallisen koneistuksen, kun toinen sisällyttää tarjoukseen hionnan.
Hinnat voivat siksi poiketa toisistaan, vaikka molemmat uskoisivat tarjoavansa samaa komponenttia.
Arvioi tuotantoriski
Poikkeuksellisen alhainen hinta ei automaattisesti tarkoita ongelmaa, mutta suuret hintaerot kannattaa selvittää.
Syitä voivat olla erilaiset valmistusmenetelmät, materiaalihankinnat, asetuskustannusoletukset, tarkastuslaajuus tai piirustuksen tulkintaerot.
Huomioi uusintatilaukset
Halvin prototyyppitarjous ei välttämättä ole taloudellisin ratkaisu tuotteen koko elinkaaren aikana.
Säännöllisesti ostettavissa komponenteissa kannattaa arvioida, pystyykö toimittaja säilyttämään tasaisen laadun, hallitsemaan piirustusmuutokset ja noudattamaan ennakoitavia tuotantoaikatauluja.
Vertaa kokonaisarvoa
Hyvä toimittajavertailu huomioi hinnan, teknisen kyvykkyyden, laatudokumentaation, viestinnän, toimitusajan ja hankintariskin.
Konevalmistajille nämä tekijät voivat vaikuttaa kokonaiskustannuksiin enemmän kuin pieni ero yksikköhinnassa.
12. CNC-komponenttien kustannusten alentaminen toiminnasta tinkimättä
Parhaat mahdollisuudet valmistuskustannusten alentamiseen löytyvät usein ennen kuin lopullinen suunnitelma vapautetaan tuotantoon.
Pienet suunnittelumuutokset voivat joskus poistaa yhden koneistuskiinnityksen, yksinkertaistaa tarkastusta tai mahdollistaa vakiotyökalujen käytön.
Käytä materiaalien vakiomittoja
Suunnittele komponentit mahdollisuuksien mukaan yleisesti saatavilla olevien aihio- ja tankokokojen ympärille.
Epätavalliset lähtömitat voivat lisätä materiaalihukkaa tai vaatia erikoishankintoja.
Vältä tarpeettoman tiukkoja toleransseja
Määritä tiukat toleranssit vain niille piirteille, joissa toiminta niitä edellyttää.
Yleiset koneistustoleranssit voivat riittää ulkomuodoille tai vähemmän kriittisille piirteille.
Vähennä monimutkaisia kiinnityksiä
Useasta suunnasta koneistettavat piirteet voivat lisätä asetusaikaa ja kohdistusvaatimuksia.
Jos suunnittelu sallii, piirteiden ryhmittely harvempiin koneistussuuntiin voi parantaa tehokkuutta.
Huomioi sisäkulmien pyöristyssäteet
Jyrsityissä sisäkulmissa syntyy luonnostaan pyöristyssäde, joka määräytyy käytetyn työkalun mukaan.
Tarpeettoman pienet sisäsäteet voivat vaatia pienempiä työkaluja, pidempiä koneistusaikoja tai vaihtoehtoisia valmistusmenetelmiä.
Suurempien sisäsäteiden salliminen voi parantaa koneistustehokkuutta.
Yhtenäistä samankaltaisia komponentteja
Konevalmistajat käyttävät usein useita komponentteja, joiden mitat poikkeavat toisistaan vain hieman.
Kun toiminnalliset vaatimukset sallivat, reikäkuvioiden, materiaalien tai komponenttiperheiden standardointi voi vähentää hankinnan monimutkaisuutta ja parantaa tuotannon toistettavuutta.
Pyydä valmistettavuuspalautetta
Ennen tuotantoerän tilaamista kannattaa kysyä toimittajalta, näkeekö tämä mahdollisuuksia yksinkertaistaa valmistusta.
Käytännönläheinen valmistettavuusanalyysi voi paljastaa parannuksia, jotka eivät näy helposti pelkästä CAD-mallista.
Kaikkien suunnittelumuutosten tulee kuitenkin saada vastuullisen suunnittelutiimin hyväksyntä ennen toteutusta.
13. Luotettavan pitkäaikaisen toimitusketjun rakentaminen
Konevalmistajille yksittäiset tilaukset ovat vain osa laajempaa toimittajasuhdetta.
Luotettavan komponenttitoimittajan tulee pystyä tukemaan jatkuvuutta, kun koneiden suunnittelu kehittyy ja kysyntä muuttuu.
Aloita hallitulla ensimmäisellä tilauksella
Uuden tai teknisesti vaativan komponentin kohdalla ensimmäinen tuotantoerä voi auttaa todentamaan valmistusprosessin ja tarkastusvaatimukset.
Tämä vähentää riskiä, että teknisiä ongelmia havaitaan vasta suuren tilauksen jälkeen.
Hallitse piirustusrevisiot
Jokaisella komponentilla tulisi olla selkeä osanumero ja piirustusrevisio.
Kun piirustukset muuttuvat, sekä ostajan että toimittajan on tiedettävä, koskeeko muutos tulevia tilauksia, jo tuotannossa olevia osia vai olemassa olevaa varastoa.
Ennusta toistuvaa kysyntää
Kohtuullisten kysyntäennusteiden jakaminen auttaa toimittajia suunnittelemaan materiaalihankintoja ja tuotantokapasiteettia.
Se voi myös vähentää odottamattomien saatavuusongelmien riskiä.
Yhdistä toisiinsa liittyviä hankintoja
Kun se on kaupallisesti ja teknisesti järkevää, useiden samankaltaisten komponenttien hankinta yhdeltä vastuulliselta toimittajalta voi vähentää hallinnollista työtä ja yksinkertaistaa logistiikkaa.
Ostajan tulee kuitenkin tasapainottaa keskittämisen edut toimitusketjun toimintavarmuuden kanssa ja välttää kriittisten osien tarpeetonta riippuvuutta yhdestä toimittajasta.
Seuraa toimittajan suorituskykyä
Hyödyllisiä mittareita ovat:
- Toimitusten oikea-aikaisuus
- Toimitettujen osien vaatimustenmukaisuus
- Vastausnopeus teknisiin kysymyksiin
- Korjaavien toimenpiteiden tehokkuus
- Tarjousten tarkkuus
- Joustavuus kysynnän muuttuessa
Nämä mittarit antavat toimittajan suorituskyvystä kattavamman kuvan kuin pelkkä yksikköhinta.
14. Miten MegaMETA tukee teollisuuskomponenttien hankintaa?
MegaMETA auttaa yrityksiä, jotka etsivät teknisten piirustusten ja asiakaskohtaisten tuotantovaatimusten mukaan valmistettuja metallikomponentteja.
CNC-koneistuksen ja siihen liittyvien valmistusmenetelmien avulla MegaMETA voi auttaa asiakkaita arvioimaan erilaisten geometrioiden, materiaalien ja valmistusvaiheiden tuotantotarpeita.
Tämä on erityisen hyödyllistä projekteissa, joissa tarvitaan useita erilaisia komponentteja tai yhdistelmä koneistusta, rakenteellista valmistusta, viimeistelyä ja muita tuotantovaiheita.
Tehokas hankintaprosessi ei tarkastele vain yksittäistä koneistusvaihetta, vaan koko komponenttia materiaalivalinnasta ja valmistettavuudesta tarkastusvaatimuksiin ja toimitukseen.
Konevalmistajille tällainen toimintatapa voi yksinkertaistaa hankintaa samalla, kun tekniset vaatimukset ja valmistuksen johdonmukaisuus säilyvät keskiössä.
Todellinen valmistettavuus, käytettävissä oleva kapasiteetti, dokumentaatio ja toimitusaika on varmistettava jokaisessa tarjouspyynnössä erikseen.
Yhteenveto: Oikean CNC-komponenttitoimittajan valinta teollisuuskoneisiin
Mittatilaustyönä CNC-koneistetut komponentit ovat keskeisiä teollisuuskoneiden suorituskyvylle, luotettavuudelle ja käyttöiälle.
Onnistunut hankinta edellyttää muutakin kuin houkuttelevan yksikköhinnan tarjoavan valmistajan löytämistä.
Materiaalivaatimukset, toiminnalliset toleranssit, koneistusmenetelmät, tuotantomäärät, lämpökäsittely, tarkastusvaatimukset ja toimitusketjun järjestelyt vaikuttavat lopputulokseen.
Hankintapäällikölle tehokkain lähestymistapa on toimittaa kattavat tekniset tiedot, vertailla tarjouksia samoilla perusteilla ja valita toimittajat, jotka hallitsevat sekä valmistuslaadun että toimitusvaatimukset.
Suunnittelijoille suurimmat mahdollisuudet löytyvät usein jo suunnitteluvaiheessa, jolloin tarkoituksenmukaiset materiaalivalinnat ja realistiset toleranssit voivat alentaa kustannuksia heikentämättä toiminnallisuutta.
Tehokkaasti valmistettavaksi suunniteltu komponentti, selkeä dokumentaatio ja hallittu tuotantoprosessi tuottavat arvoa huomattavasti yksittäisen osan hankintahintaa enemmän.
Etsitkö eurooppalaista toimittajaa mittatilaustyönä CNC-koneistetuille osille?
Jos yrityksesi tarvitsee erikoiskoneistettuja komponentteja teollisuuskoneisiin, tuotantolaitteisiin, automaatiojärjestelmiin tai mekaanisiin kokoonpanoihin, MegaMETA voi arvioida tekniset vaatimuksesi ja keskustella sopivista valmistusvaihtoehdoista.
Lähetä tekniset piirustukset, materiaalivaatimukset, tarvittavat kappalemäärät sekä mahdolliset pintakäsittely- ja tarkastusvaatimukset.
Ota yhteyttä MegaMETAan, keskustele projektistasi ja pyydä valmistustarjous.