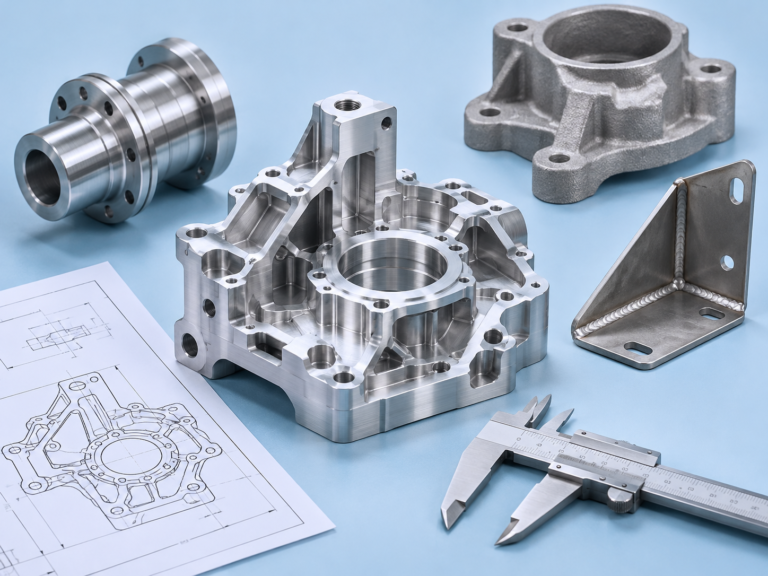
Industrimaskiner er afhængige af tusindvis af mekaniske komponenter, der skal fungere sammen under krævende forhold. Fra præcisionsaksler og lejehuse til monteringsplader, hydrauliske komponenter og specialfremstillede maskinstativer afhænger en industrimaskines driftssikkerhed ofte af kvaliteten af de enkelte dele.
For maskinproducenter handler indkøb af disse komponenter ikke blot om at finde et værksted med CNC-maskiner. Udfordringen er at identificere en produktionspartner, der forstår tekniske tegninger, materialekrav, produktionsmængder, kvalitetskontrol og betydningen af stabile leverancer.
Dette er særligt relevant ved indkøb af specialfremstillede CNC-bearbejdede komponenter til industrimaskiner. I modsætning til standardkomponenter fremstilles disse dele efter specifikke dimensioner, geometrier, tolerancer og anvendelseskrav.
En komponent kan se enkel ud på en teknisk tegning, men kræve flere bearbejdningsoperationer, specialværktøj, varmebehandling, overfladebehandling eller yderligere kvalitetskontrol. Disse faktorer påvirker fremstillingsprisen, de opnåelige tolerancer og leveringstiden.
Denne guide gennemgår, hvordan komponenter til industrimaskiner fremstilles, hvilke faktorer der påvirker prisen, hvordan europæiske indkøbere kan vurdere potentielle leverandører, og hvilke tekniske beslutninger der kan forbedre driftssikkerheden og omkostningseffektiviteten ved ekstern produktion.
1. Hvad er specialfremstillede CNC-bearbejdede komponenter til industrimaskiner?
Specialfremstillede CNC-bearbejdede komponenter produceres efter kundespecifikke tekniske tegninger, CAD-modeller eller godkendte specifikationer frem for standardiserede katalogmål.
De anvendes i en lang række brancher, herunder emballagemaskiner, automation, materialehåndtering, landbrugsmaskiner, fødevareproduktion, entreprenørmaskiner og generel industriel produktion.
Fremstillingsprocessen indebærer typisk, at materiale fjernes fra et emne af metal eller teknisk plast ved hjælp af computerstyrede maskiner.
Afhængigt af geometrien kan komponenten kræve CNC-fræsning, CNC-drejning, boring, finboring, gevindskæring, slibning eller en kombination af flere bearbejdningsmetoder.
Almindelige eksempler omfatter:
- Præcisionsaksler og spindler: Anvendes til at overføre rotationsbevægelse, understøtte lejer eller forbinde mekaniske enheder.
- Lejehuse og lejeblokke: Sikrer korrekt placering og opretning af roterende komponenter.
- Monteringsplader og konstruktionsdele: Forbinder maskinenheder og opretholder korrekte geometriske forhold.
- Specialfremstillede flanger og adaptere: Anvendes til tilslutning af mekaniske systemer, hydraulisk udstyr og industrielle konstruktioner.
- Bøsninger, muffer og afstandsstykker: Styrer positionering, opretning, bevægelse og slid.
- Hydrauliske komponenter: Eksempelvis manifoldblokke, stempelkomponenter, pakdåsehuse og endestykker.
- Maskinspecifikke beslag og fiksturer: Anvendes i automatiserede produktionsanlæg og montagesystemer.
- Tandhjulsemner, nav og koblinger: Komponenter til mekanisk kraftoverførsel.
Selvom disse komponenter har forskellige funktioner, er indkøbskravene ofte ens: materialevalg, bearbejdningskapacitet, tolerancestyring, dokumentation, leveringssikkerhed og samlede fremstillingsomkostninger.
Standardkomponenter kontra specialfremstillede dele
Standardkomponenter fra kataloger giver normalt kortere indkøbsprocesser, forudsigelige priser og etablerede specifikationer.
Specialfremstilling bliver nødvendig, når en komponent kræver unikke dimensioner, særlige funktioner, specifikke materialer eller integration i en kundespecifik maskinkonstruktion.
En maskinproducent kan eksempelvis købe standardlejer, men have behov for specialbearbejdede lejehuse, der er tilpasset maskinens konstruktion, den tilgængelige monteringsplads og de forventede mekaniske belastninger.
Inden en specialkomponent specificeres, bør konstruktøren undersøge, om en standardkomponent kan opfylde funktionskravene. Specialfremstilling giver større konstruktionsfrihed, men unødvendige specialløsninger kan øge indkøbsomkostningerne og gøre den fremtidige reservedelsforsyning mere kompliceret.
2. Hvilke CNC-bearbejdningsmetoder anvendes til industrikomponenter?
Valget af fremstillingsmetode er en af de vigtigste beslutninger, der påvirker komponentens pris, præcision og produktionseffektivitet.
Mange industrikomponenter kræver mere end én bearbejdningsmetode, især når rotationssymmetriske detaljer kombineres med komplekse fræsede geometrier.
CNC-fræsning
CNC-fræsning anvendes typisk til komponenter med plane overflader, lommer, spor, borede huller og komplekse tredimensionelle former.
Typiske industrielle anvendelser omfatter:
- Monteringsplader til maskiner
- Præcisionsbearbejdede lejeblokke
- Hydrauliske manifoldblokke
- Aluminiumskomponenter til automation
- Bærende maskinkomponenter
- Komplekse maskinhuse
Tre-akset fræsning er velegnet til mange traditionelle komponenter, mens fire- og fem-akset bearbejdning kan give fordele ved bearbejdning af flere sider eller komplicerede geometrier.
Fem-akset bearbejdning er dog ikke automatisk den mest økonomiske løsning. En relativt enkel komponent kan i nogle tilfælde fremstilles mere effektivt med tre-akset fræsning og passende fiksturer.
Den optimale metode afhænger af geometri, tilgængelighed, tolerancer, antal emner og krav til opspænding.
CNC-drejning
CNC-drejning er generelt velegnet til rotationssymmetriske komponenter.
Eksempler omfatter aksler, muffer, bøsninger, tappe, ruller, flanger og gevindadaptere.
Drejede komponenter til industrimaskiner indeholder ofte lejesæder, spor, gevindsektioner og diametre med snævre tolerancer.
En aksel med flere forskellige diametre kan kræve drejning, fræsning af notgange, boring og slibning af kritiske lejeflader.
Kombinerede dreje- og fræsemaskiner kan i nogle tilfælde udføre flere af disse operationer i samme opspænding, hvilket kan reducere håndtering og risikoen for opretningsfejl.
CNC-slibning
Slibning anvendes ofte, når en komponent kræver snævrere måltolerancer, bedre overfladefinish eller bearbejdning efter hærdning.
Almindelige anvendelser omfatter:
- Hærdede lejesæder på aksler
- Præcisionsbearbejdede cylindriske overflader
- Slebne styrekomponenter
- Plane referenceflader
- Komponenter med strenge geometriske tolerancer
Slibning medfører yderligere produktionsoperationer og omkostninger. Metoden bør derfor specificeres, når de funktionelle krav berettiger det.
Supplerende fremstillingsprocesser
Industrikomponenter kan også kræve laserskæring, svejsning, støbning, smedning, varmebehandling, overfladebelægning eller montage.
Et stort maskinbeslag kan eksempelvis fremstilles ved laserskæring og svejsning af stålplader, hvorefter de kritiske monteringsflader CNC-bearbejdes.
Denne metode kan være mere økonomisk end at fjerne store mængder materiale fra en massiv stålblok.
For indkøbere kan vurdering af alternative fremstillingsmetoder give betydelige omkostningsfordele.
3. Materialevalg: Vælg det rigtige metal til anvendelsen
Materialevalget påvirker mekanisk styrke, slidstyrke, korrosionsbestandighed, bearbejdelighed og fremstillingspris.
Det dyreste materiale er ikke nødvendigvis det mest velegnede. At vælge materiale udelukkende efter indkøbspris kan medføre unødvendige produktionsomkostninger eller højere driftsudgifter.
Kulstofstål og legeret stål
Kulstofstål og legerede ståltyper anvendes i vid udstrækning i industrimaskiner på grund af deres gode kombination af styrke, tilgængelighed og pris.
C45 / 1.0503
C45 anvendes ofte til aksler, tappe, nav og generelle mekaniske komponenter med moderate styrkekrav.
Materialet har relativt god bearbejdelighed og kan varmebehandles til udvalgte anvendelser.
42CrMo4 / 1.7225
42CrMo4 er et krom-molybdænlegeret stål, der ofte vælges til komponenter, som kræver højere styrke eller sejhed.
Typiske anvendelser er højt belastede aksler, kraftoverføringskomponenter og dele til industrielt udstyr, der udsættes for betydelige mekaniske belastninger.
Materialets egenskaber afhænger dog i høj grad af leveringstilstanden og varmebehandlingen.
Hvis kun stålkvaliteten angives uden krav til materialetilstand, kan de mekaniske egenskaber afvige fra det tilsigtede.
S355 konstruktionsstål
S355 anvendes bredt til maskinkonstruktioner, svejste enheder, beslag og rammer.
Det kan være et økonomisk valg til større komponenter, hvor svejsbarhed og konstruktionsstyrke er vigtigere end høj hårdhed eller slidstyrke.
Rustfrit stål
Rustfrit stål vælges ofte til maskiner, der anvendes i fugtige, korrosive eller hygiejnefølsomme miljøer.
1.4301 / AISI 304
Anvendes ofte i fødevareproduktion, emballagemaskiner og generelt industrielt udstyr, hvor korrosionsbestandighed er vigtig.
1.4404 / AISI 316L
Vælges ofte, når der kræves forbedret korrosionsbestandighed, især i miljøer med visse kemikalier eller klorider.
Ingen af disse materialer er korrosionsbestandige under alle forhold. Miljø, overfladetilstand, rengøringskemikalier og driftstemperaturer skal vurderes.
Rustfrit stål kan desuden kræve tilpassede bearbejdningsstrategier på grund af materialets tendens til deformationshærdning og varmeudvikling under bearbejdning.
Aluminiumlegeringer
Aluminium vælges ofte til automationsudstyr, robotteknologi, positioneringssystemer og maskiner, hvor lav vægt er en fordel.
EN AW-6082 og EN AW-7075 er almindelige aluminiumlegeringer til bearbejdning i Europa, men deres egenskaber og anvendelsesmuligheder varierer betydeligt.
Aluminium kan give korte bearbejdningstider for mange geometrier. Materialets lavere stivhed sammenlignet med stål kan dog være en ulempe i stærkt belastede konstruktioner.
Tekniske plastmaterialer
Ikke alle industrikomponenter behøver at være fremstillet af metal.
POM, PA, PEEK og andre tekniske plastmaterialer kan være velegnede til føringer, afstandsstykker, glidekomponenter og udvalgte sliddele.
Ved materialespecificering bør dimensionsstabilitet, temperaturpåvirkning, fugtoptagelse og mekanisk belastning vurderes.
En praktisk indkøbsovervejelse
Materialets tilgængelighed kan påvirke tilbudsprisen lige så meget som den nominelle materialepris.
En komponent, der er konstrueret omkring en usædvanlig stangdiameter eller en sjælden materialetilstand, kan kræve særlig materialeanskaffelse, længere leveringstid eller ekstra skrubbearbejdning.
Hvor konstruktionen giver mulighed for fleksibilitet, kan standardiserede europæiske lagermål og let tilgængelige materialetilstande bidrage til lavere fremstillingsomkostninger.
4. Tolerancer og deres betydning for fremstillingsomkostningerne
En af de mest almindelige årsager til, at specialfremstillede CNC-komponenter bliver unødigt dyre, er overdrevne tolerancekrav.
Moderne CNC-maskiner kan fremstille meget præcise komponenter, men produktionsomkostningerne stiger, når snævrere tolerancer kræver flere opspændinger, langsommere finbearbejdning, specialværktøjer, temperaturkontrol eller omfattende måling.
Det vigtigste spørgsmål er ikke, hvor præcist en leverandør kan bearbejde en komponent, men hvilken præcision der faktisk er nødvendig for, at konstruktionen fungerer pålideligt.
Ikke alle mål kræver præcisionsbearbejdning
Forestil dig en monteringsplade af stål med flere gevindhuller og to præcisionsbearbejdede styrehuller.
Styrehullerne kan kræve snævre tolerancekrav til diameter og position, mens pladens ydre dimensioner kan tillade betydeligt større variation.
At anvende snævre tolerancer på alle detaljer kan øge bearbejdnings- og kontrolomkostningerne uden at forbedre den færdige konstruktion.
En korrekt udarbejdet tegning skelner mellem funktionskritiske og mindre kritiske mål.
Eksempel: H7-hultolerancer
En teknisk tegning kan specificere et 20 H7-hul til en bestemt pasning med en aksel eller tap.
Ifølge ISO 286 er det tilladte måleinterval for et 20 mm H7-hul:
- Mindste diameter: 20,000 mm
- Største diameter: 20,021 mm
Dette dimensionskrav kan berettige finbearbejdning gennem eksempelvis præcisionsudboring eller rivning.
H7-betegnelsen definerer dog ikke alene den samlede pasning.
Den tilhørende aksels tolerance, geometri, overfladefinish og driftsforhold skal også tages i betragtning.
Geometriske tolerancer
Industrimaskiner er ofte afhængige af korrekte geometriske forhold snarere end kun individuelle mål.
Eksempler omfatter:
- Vinkelrethed af monteringsflader
- Parallelitet mellem styreflader
- Positionstolerancer for lejehuller
- Koaksialitet af roterende detaljer
- Planhed af maskinens tilslutningsflader
- Totalkast på roterende komponenter
Et lejehus kan have korrekte huldiametre, men stadig give montageproblemer, hvis lejernes akser er forkert placeret.
Derfor kan korrekt geometrisk målsætning og tolerancering være mere værdifuld end blot at skærpe alle lineære tolerancer.
Overfladeruhed
Kravene til overfladeruhed bør også afspejle komponentens funktion.
En tætningsflade eller et lejesæde kan eksempelvis kræve en mere kontrolleret overfladefinish end en udvendig flade uden kontaktfunktion.
Unødigt strenge krav til overfladefinish kan medføre yderligere bearbejdning eller slibning.
Praktisk anbefaling: Gennemgå snævre tolerancer, geometriske krav og overfladefinish, inden tegningerne sendes til tilbudsgivning. Sørg for, at hvert krav har et klart funktionelt formål.
5. Hvordan produktionsmængden påvirker prisen på CNC-bearbejdning
Fremstillingsomkostningerne stiger ikke lineært med antallet af komponenter.
Stykprisen påvirkes af flere faktorer, herunder programmering, opstillingstid, bearbejdningstid, værktøjer, materialeudnyttelse, kvalitetskontrol, efterbehandling og ordreadministration.
For specialfremstillede komponenter er de indledende opstillingsomkostninger særligt vigtige.
Eksempel: Omkostningsfordeling ved forskellige seriestørrelser
Antag en forenklet, hypotetisk komponent med følgende omkostningsstruktur:
- Programmerings- og opstillingsomkostninger: 300 € pr. produktionsserie
- Materiale, bearbejdning og øvrige variable produktionsomkostninger: 24 € pr. komponent
Omkostningsfordelingen bliver dermed:
| Ordremængde | Opstillingsomkostning pr. stk. | Samlet pris pr. stk. |
|---|---|---|
| 10 stk. | 30,00 € | 54,00 € |
| 25 stk. | 12,00 € | 36,00 € |
| 50 stk. | 6,00 € | 30,00 € |
| 100 stk. | 3,00 € | 27,00 € |
| 250 stk. | 1,20 € | 25,20 € |
| 500 stk. | 0,60 € | 24,60 € |
Beløbene er kun illustrative beregninger og repræsenterer ikke faktiske leverandørtilbud. Beregningen omfatter ikke eksempelvis mængdeafhængige værktøjsændringer, transport eller andre mulige omkostningsforskelle.
Eksemplet viser, hvorfor en stigning fra 10 til 100 komponenter kan give en betydelig reduktion i stykprisen.
En stigning fra 250 til 500 komponenter giver derimod en væsentligt mindre forbedring i dette forenklede scenarie.
For indkøbere giver dette en praktisk mulighed: Ved at indhente tilbud på flere forskellige mængder kan man identificere den mest økonomiske ordrestørrelse.
Prototyper, små serier og serieproduktion
Prototypeproduktion
Prioriterer normalt fleksibilitet, korte udviklingsforløb og mulighed for konstruktionsændringer.
Småserieproduktion
Omfatter ofte et antal fra nogle få dusin til flere hundrede komponenter med større fokus på effektiv opspænding og gentagelsesnøjagtighed.
Serieproduktion
Kan retfærdiggøre særlige fiksturer, optimerede værktøjer, automatiseret håndtering og mere omfattende produktionsplanlægning.
Grænserne mellem disse kategorier er ikke faste. En kompleks komponent til luftfartsindustrien og en enkel drejet afstandsbøsning kan have meget forskellige økonomisk optimale seriestørrelser.
Årligt behov kontra den enkelte ordremængde
Antag, at en maskinproducent har behov for 600 komponenter om året, men bestiller 50 stk. hver måned.
Leverandørens prissætning kan påvirkes af, om det samlede årlige behov kommunikeres.
En prognose kan understøtte materialeplanlægning, investeringer i fiksturer og mere effektiv produktionsplanlægning.
Indkøbere bør dog skelne mellem en ikke-bindende årsprognose og en kontraktlig købsforpligtelse.
Det muliggør realistisk produktionsplanlægning uden at skabe unødige lagerbeholdninger eller indkøbsforpligtelser.
6. Fremstilling fra massivt materiale, støbegods eller svejste konstruktioner
CNC-bearbejdning starter ikke altid med en massiv metalblok.
Valget af udgangsmateriale kan have stor betydning for pris, materialeudnyttelse og bearbejdningstid.
Bearbejdning fra massivt materiale
Denne metode er attraktiv til prototyper, små og mellemstore serier samt relativt kompakte komponenter.
Fordelene omfatter:
- Intet behov for støbeværktøjer
- God fleksibilitet ved konstruktionsændringer
- Relativt enkel materialesporbarhed
- Bred adgang til bearbejdningsleverandører
Ulempen er, at komplekse komponenter kan kræve omfattende materialefjernelse.
Et stort hus, der fræses ud af en massiv stålblok, kan generere betydelige mængder spåner og kræve omfattende skrubbearbejdning.
Bearbejdning af støbegods
Støbning kan være fordelagtig ved fremstilling af komponenter med komplekse udvendige former, indvendige hulrum eller store materialevolumener.
Støbegodset fremstilles tæt på den endelige geometri, hvorefter CNC-bearbejdning anvendes til at færdiggøre de kritiske flader.
Almindelige eksempler er pumpehuse, maskinkroppe, gearkassehuse og visse industrielle beslag.
Støbning medfører dog yderligere hensyn, herunder investering i værktøjer, bearbejdningsmargener, risiko for porøsitet, dimensionsvariation og materialespecifikke krav.
Ved små mængder kan værktøjsomkostningerne overstige besparelserne i bearbejdningstid.
Ved gentagen produktion kan støbning derimod blive økonomisk attraktiv.
Svejste konstruktioner med efterfølgende bearbejdning
Store maskinkonstruktioner kan nogle gange fremstilles mere økonomisk ved at svejse stålplader og profiler sammen.
Efter svejsningen bearbejdes kritiske flader og montagegrænseflader til de endelige mål.
Mulige fordele omfatter mindre materialespild og større fleksibilitet ved fremstilling af store geometrier.
Processen kræver dog nøje planlægning, fordi svejsning tilfører varme og restspændinger, som kan medføre deformation.
Afhængigt af konstruktion, materiale, tolerancer og driftsforhold kan kontrollerede svejsesekvenser, spændingsaflastende varmebehandling, mellembearbejdning eller yderligere kontrol være nødvendige.
Hvilken fremstillingsmetode er mest økonomisk?
Der findes ikke ét universelt svar.
En indkøbsansvarlig bør sammenligne:
- Samlede fremstillingsomkostninger
- Værktøjsomkostninger og engangsinvesteringer
- Forventet produktionsmængde
- Dimensionskrav og mekaniske krav
- Materialeudnyttelse
- Leveringstid
- Kvalitetsrisici
- Fremtidige konstruktionsændringer
For dyre eller komplekse komponenter kan det være værdifuldt at bede om et alternativt fremstillingsforslag.
En leverandør, der kan koordinere flere fremstillingsprocesser, kan vurdere flere muligheder end traditionel CNC-bearbejdning alene.
7. Hvad gør en CNC-komponent vanskelig at fremstille?
Komponentens størrelse er ikke altid en pålidelig indikator for bearbejdningskompleksiteten.
En lille komponent med dybe indvendige detaljer og snævre positionstolerancer kan være mere krævende end en langt større plade med enkle huller.
Flere egenskaber påvirker ofte fremstillingskompleksiteten.
Dybe huller og lommer
Dybhulsboring kræver passende værktøjer, effektiv spånevakuering, kølemiddelforsyning og stabile procesforhold.
Dybe fræsede lommer kan kræve lange skærende værktøjer, der er mere følsomme over for udbøjning og vibrationer.
Disse forhold kan øge bearbejdningstiden og påvirke den opnåelige præcision.
Hvor det er muligt, kan mindre dybde-til-diameter-forhold eller alternative fremstillingsmetoder forbedre fremstillingsegnetheden.
Tyndvæggede komponenter
Tyndvæggede komponenter er følsomme over for deformation under fastspænding og bearbejdning.
Dette er særligt relevant for aluminiumshuse, lette maskinkomponenter og store konstruktioner med udfræsede lommer.
Ekstra opspændinger, tilpassede fiksturer eller trinvis materialefjernelse kan være nødvendige.
Krydsende huller
Hydrauliske manifoldblokke og væskefordelingskomponenter indeholder ofte krydsende borede kanaler.
Selvom den udvendige geometri kan virke enkel, kan indvendige grater skabe alvorlige funktionsproblemer.
Afhængigt af anvendelsen kan produktionen kræve kontrolleret afgratning, indvendig rengøring og passende verifikation.
Snævre positionskrav
En komponent med flere lejehuller kan kræve meget præcise geometriske forhold mellem de forskellige detaljer.
Præcis bearbejdning af de enkelte diametre garanterer ikke korrekt samlet geometri.
Bearbejdningsopsætning, fiksturkonstruktion og målemetode skal understøtte de funktionelle krav.
Deformation ved varmebehandling
Varmebehandling kan forbedre de mekaniske egenskaber, men også medføre dimensionsændringer.
Komponenter, der kræver både høj hårdhed og snævre tolerancer, kan have behov for bearbejdningstillæg efterfulgt af slibning eller en anden egnet finbearbejdningsmetode.
Fremstillingsforløbet bør planlægges, inden produktionen begynder, frem for at betragte varmebehandling som en separat afsluttende proces.
8. Sådan vurderer du en europæisk CNC-leverandør
Et konkurrencedygtigt tilbud er vigtigt, men det dokumenterer ikke i sig selv, at en leverandør er velegnet til gentagen industriel produktion.
Maskinproducenter bør vurdere teknisk kompetence, produktionsstyring, kvalitetssikring og kommunikation.
Teknisk produktionskapacitet
Vurder, om leverandøren kan fremstille komponentens konkrete geometri og den ønskede mængde.
Relevante spørgsmål omfatter:
- Hvad er de maksimale bearbejdningsdimensioner?
- Hvilke materialer bearbejdes regelmæssigt?
- Kan leverandøren fremstille både drejede og fræsede detaljer?
- Kan kritiske tolerancer opnås og verificeres?
- Kan leverandøren koordinere slibning, varmebehandling og overfladebehandling?
- Omfatter produktionskapaciteten større eller svejste komponenter?
For komplekse komponenter kan erfaring med sammenlignelige geometrier være mere relevant end en generel maskinliste.
Kvalitetssikring
Kontrolkravene bør aftales, inden fremstillingen påbegyndes.
Afhængigt af komponentens kritikalitet kan dokumentationen omfatte:
- Målerapporter
- Materialecertifikater
- Førsteemnekontrolrapporter
- Måling af overfladeruhed
- Hårdhedskontrol
- Måling af belægningstykkelse
- Sporbarhedsdokumentation
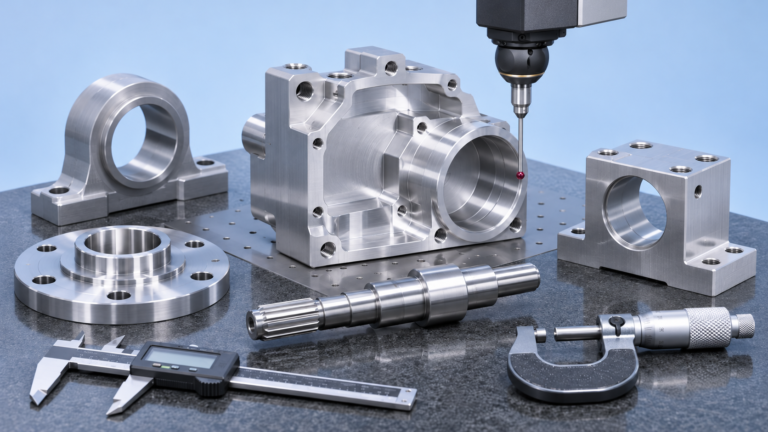
En koordinatmålemaskine kan være velegnet til kompleks geometrisk kontrol, mens enklere komponenter kan kontrolleres med konventionelt måleudstyr.
Målemetoden skal passe til de tolerancer og egenskaber, der skal verificeres.
For europæiske industrikunder kan materialedokumentation efter EN 10204 være relevant. Et 3.1-certifikat har eksempelvis særlige krav og må ikke forveksles med en almindelig leverandørerklæring.
Gentagelsesnøjagtighed
En leverandør kan fremstille fem prototypekomponenter med succes, men stadig opleve problemer ved gentagen produktion af flere hundrede dele.
Serieproduktion kræver kontrollerede processer, stabile fiksturer, værktøjsstyring, kontrolplanlægning og ensartet produktionsdokumentation.
Spørg, hvordan leverandøren håndterer procesændringer, ikke-overensstemmende komponenter og gentagne bestillinger.
Kommunikation
Teknisk kommunikation kan have stor betydning for det samlede indkøbsforløb.
En kompetent produktionsleverandør bør stille spørgsmål, hvis tegninger indeholder manglende mål, modstridende specifikationer, upraktiske krav eller uklare anvisninger.
Et tilbud, der afgives uden at afklare kritiske usikkerheder, kan virke attraktivt i starten, men senere føre til kostbare problemer.
Produktionsansvar
Nogle virksomheder fremstiller komponenter på egne maskiner, mens andre koordinerer produktionen gennem kvalificerede underleverandører eller produktionspartnere.
Ingen af modellerne er automatisk bedre end den anden.
Det afgørende er at vide, hvem der har ansvaret for produktion, kvalitetskontrol, outsourcede operationer og korrigerende handlinger.
For indkøberen er det centrale spørgsmål, om der findes en tydeligt ansvarlig organisation, som sikrer levering af komponenter i overensstemmelse med specifikationerne.
9. Europæisk produktion: Omkostninger, leveringstider og forsyningskæder
For europæiske maskinproducenter kan indkøb af komponenter inden for Europa give praktiske fordele, især når teknisk kommunikation, gentagne leverancer og hurtig reaktionsevne er vigtig.
Geografisk nærhed garanterer dog ikke automatisk bedre priser, kortere leveringstider eller højere kvalitet.
Samlede anskaffelsesomkostninger
Stykprisen er kun én del af indkøbsberegningen.
De samlede omkostninger kan også omfatte:
- Fragt og transportforsikring
- Toldbehandling, hvor det er relevant
- Importafgifter
- Kvalitetskontrol
- Emballage
- Kapitalbinding i lager
- Leveringsforsinkelser
- Kassation og ombearbejdning
- Leverandørstyring
En komponent med en lavere tilbudt produktionspris kan blive dyrere, når disse omkostninger medregnes.
Inden for EU kan fraværet af intern told på varer i fri omsætning forenkle indkøb mellem medlemslandene, selvom moms, transport, dokumentation og andre krav stadig skal håndteres.
Leveringssikkerhed
For producenter af industrimaskiner kan en forudsigelig levering være mere værdifuld end et optimistisk løfte om kort leveringstid.
En forsinket mekanisk komponent kan standse montagen af en hel maskine.
Indkøbere bør derfor vurdere realistisk produktionsplanlægning, materialeanskaffelse, outsourcede efterbehandlingsprocesser og transportløsninger.
Konstruktionsændringer
Specialfremstillede maskinkomponenter udvikles ofte under projektforløbet.
Ændringer kan omfatte hulpositioner, overfladebehandlinger, materialer eller dimensionstolerancer.
Inden bestilling bør parterne afklare, hvordan reviderede tegninger håndteres, og hvordan konstruktionsændringer påvirker dele, der allerede er i produktion.
Revisionsstyring er særligt vigtig ved gentagne bestillinger.
Indkøb af flere fremstillingsprocesser
En komponent kan kræve fræsning, drejning, varmebehandling, slibning og overfladebelægning.
Indkøb af disse operationer separat kan øge koordinationsbehovet og antallet af transporter.
En ansvarlig leverandør for hele fremstillingsforløbet kan forenkle indkøbsprocessen, selvom de samlede omkostninger og den tekniske egnethed stadig bør sammenlignes.
10. Sådan forbereder du en tilbudsforespørgsel på specialfremstillede CNC-komponenter
En komplet tilbudsforespørgsel hjælper leverandøren med at beregne realistiske priser, identificere produktionsrisici og undgå unødige antagelser.
En godt forberedt tilbudsforespørgsel behøver ikke være kompliceret, men den bør indeholde de oplysninger, der er nødvendige for at vurdere komponenten.
Teknisk dokumentation
Vedlæg en aktuel 2D-tegning i PDF-format med mål, tolerancer, overfladekrav og relevante bemærkninger.
Hvis en 3D-CAD-model er tilgængelig, bør den også vedlægges, gerne i et almindeligt anvendt format som STEP.
3D-modellen hjælper leverandøren med at vurdere geometrien og udvikle bearbejdningsprogrammer, mens den gældende tekniske tegning normalt bør definere de kontraktmæssige tekniske krav, medmindre andet er aftalt.
Materialespecifikation
Angiv materialekvalitet, relevant standard samt leveringstilstand eller varmebehandlingstilstand.
Hvis man eksempelvis kun angiver 42CrMo4 uden at specificere den ønskede materialetilstand, kan vigtige mekaniske krav forblive uafklarede.
Medtag også eventuelle krav til materialecertificering.
Mængder
Angiv den første ordremængde og om muligt det forventede årlige behov.
Ved usikre mængder kan der indhentes priser på flere forskellige volumenintervaller.
Det kan vise, om en mindre justering af ordremængden giver en væsentlig reduktion i stykprisen.
Overfladebehandling og efterbearbejdning
Angiv, om komponenterne kræver:
- Varmebehandling
- Slibning
- Anodisering
- Forzinkning
- Sortoxidering
- Maling
- Passivering
- Andre belægninger eller efterbehandlinger
Til kritiske anvendelser bør den relevante standard eller specifikation angives frem for en generel beskrivelse.
Kvalitets- og leveringskrav
Angiv påkrævet kvalitets- og kontroldokumentation, emballageinstruktioner, leveringsadresse og ønsket leveringsdato.
Hvis komponenten skal bruges til en akut maskinreparation eller et planlagt montageprojekt, bør denne sammenhæng kommunikeres.
Tjekliste til tilbudsforespørgslen
| Oplysning | Hvorfor den er vigtig |
|---|---|
| 2D-tegning | Definerer mål, tolerancer og specifikationer |
| 3D-model | Hjælper med vurdering og programmering af geometrien |
| Materialekvalitet og tilstand | Bestemmer råmateriale og bearbejdningskrav |
| Ordremængde | Påvirker fordelingen af opstillingsomkostninger og produktionsplanlægningen |
| Årsprognose | Understøtter planlægning af gentagen produktion |
| Overfladebehandling | Identificerer yderligere fremstillingsoperationer |
| Kontrolkrav | Fastlægger kvalitetsverifikation og dokumentation |
| Leveringsadresse | Understøtter beregning af fragt og logistik |
| Ønsket leveringsdato | Hjælper med at vurdere produktionens gennemførlighed |
| Tegningsrevision | Forhindrer produktion efter forældet dokumentation |
Ved at give disse oplysninger tidligt kan tilbudsprocessen forkortes, og forskellige leverandørtilbud bliver lettere at sammenligne.
11. Sammenligning af CNC-tilbud: Se ud over stykprisen
Forestil dig, at tre producenter afgiver tilbud på den samme specialfremstillede industrikomponent.
Den ene leverandør tilbyder den laveste pris, en anden kortere leveringstid, og den tredje inkluderer komplet kvalitetsdokumentation.
For at vælge den bedste løsning skal indkøberen forstå, hvad hvert tilbud faktisk omfatter.
Kontrollér tilbuddets omfang
Undersøg, om prisen omfatter den komplette, færdige komponent.
Et tilbud kan ekskludere varmebehandling, overfladebelægning, materialecertificering, specialemballage eller slutkontrol.
Sammenligning af ufuldstændige tilbud kan føre til misvisende konklusioner.
Gennemgå tekniske forudsætninger
Leverandører kan fortolke uklare tegninger forskelligt.
Én leverandør kan eksempelvis antage, at en overflade kun kræver almindelig bearbejdning, mens en anden inkluderer slibning.
Priserne kan derfor variere, selvom begge leverandører mener at have tilbudt den samme komponent.
Vurder produktionsrisikoen
En meget lav pris er ikke automatisk et faresignal, men usædvanligt store prisforskelle bør undersøges.
Mulige forklaringer omfatter forskellige fremstillingsmetoder, materialeindkøb, antagelser om opstillingstid, kontrolomfang eller misforståelser i forhold til tegningen.
Vurder gentagne bestillinger
Det billigste prototypetilbud er ikke nødvendigvis den mest økonomiske løsning gennem produktets levetid.
For komponenter, der indkøbes regelmæssigt, bør man overveje, om leverandøren kan opretholde ensartede specifikationer, håndtere tegningsrevisioner og følge forudsigelige produktionsplaner.
Sammenlign den samlede værdi
En god leverandørsammenligning omfatter pris, teknisk kapacitet, kvalitetsdokumentation, kommunikation, leveringstid og samlet indkøbsrisiko.
For maskinproducenter kan disse faktorer påvirke de samlede produktionsomkostninger mere end en mindre forskel i stykpris.
12. Sådan reduceres prisen på CNC-komponenter uden at gå på kompromis med funktionen
De bedste muligheder for omkostningsreduktion opstår ofte, før konstruktionen frigives til produktion.
Små konstruktionsændringer kan nogle gange eliminere en ekstra maskinopspænding, forenkle kvalitetskontrollen eller muliggøre brug af standardværktøjer.
Brug standardiserede materialedimensioner
Tilpas så vidt muligt konstruktionen til let tilgængelige lagermål.
Usædvanlige råmaterialedimensioner kan medføre unødvendigt spild eller kræve særlig materialeanskaffelse.
Undgå unødigt snævre tolerancer
Specificér kun strenge tolerancer, hvor funktionen kræver det.
Generelle bearbejdningstolerancer kan være tilstrækkelige til udvendige former eller mindre kritiske detaljer.
Reducér antallet af komplekse opspændinger
Detaljer, der kræver bearbejdning fra flere retninger, kan øge opstillingstiden og kravene til opretning.
Hvis konstruktionen tillader det, kan funktioner grupperes, så der kræves færre bearbejdningsretninger.
Tilpas indvendige hjørneradier
Fræsede indvendige hjørner får naturligt radier, der bestemmes af skæreværktøjet.
Unødigt små indvendige radier kan kræve mindre værktøjer, længere bearbejdningstid eller alternative fremstillingsmetoder.
Hvor det er muligt, kan større indvendige hjørneradier forbedre bearbejdningseffektiviteten.
Standardisér lignende komponenter
Maskinproducenter anvender ofte flere komponenter med små dimensionsforskelle.
Når funktionskravene tillader det, kan standardisering af hulmønstre, materialekvaliteter eller komponentfamilier reducere indkøbskompleksiteten og forbedre gentagelsesnøjagtigheden.
Bed om fremstillingsteknisk feedback
Inden en produktionsserie bestilles, kan leverandøren blive bedt om at foreslå forenklinger af fremstillingsprocessen.
En praktisk gennemgang af konstruktionens fremstillingsegnethed kan identificere forbedringer, der ikke er umiddelbart synlige i CAD-modellen.
Alle konstruktionsændringer skal dog godkendes af den ansvarlige konstruktionsafdeling inden implementering.
13. Opbyg en pålidelig langsigtet forsyningskæde for industrikomponenter
For maskinproducenter er individuelle bestillinger kun én del af et større leverandørsamarbejde.
En pålidelig komponentleverandør bør kunne understøtte kontinuitet, efterhånden som maskinkonstruktioner udvikles, og efterspørgslen ændrer sig.
Start med en kontrolleret første ordre
For en ny eller teknisk krævende komponent kan en indledende produktionsserie bruges til at verificere fremstillingsprocessen og kontrolkravene.
Det reducerer risikoen for først at opdage tekniske problemer efter bestilling af en større mængde.
Oprethold revisionsstyring
Hver komponent bør have et tydeligt varenummer og en tegningsrevision.
Når tegninger ændres, skal både køber og leverandør forstå, om ændringen gælder fremtidige ordrer, dele der allerede er i produktion, eller eksisterende lagerbeholdninger.
Udarbejd prognoser for gentagne behov
Ved at dele realistiske efterspørgselsprognoser får leverandøren bedre mulighed for at planlægge materialeindkøb og produktionskapacitet.
Det kan også mindske risikoen for uventede mangelsituationer.
Saml indkøb af relaterede komponenter
Når det er kommercielt og teknisk hensigtsmæssigt, kan indkøb af flere relaterede komponenttyper hos én ansvarlig leverandør reducere administration og forenkle logistik.
Indkøbere bør dog afveje fordelene ved konsolidering mod behovet for en robust forsyningskæde og undgå unødvendig afhængighed af én leverandør til kritiske komponenter.
Evaluer leverandørens resultater over tid
Relevante nøgletal omfatter:
- Leveringspræcision
- Andelen af komponenter, der overholder specifikationerne
- Svartid på tekniske spørgsmål
- Effektivitet af korrigerende handlinger
- Præcision i tilbudsgivningen
- Fleksibilitet ved ændringer i efterspørgslen
Disse indikatorer giver et mere retvisende billede af leverandørens præstation end stykprisen alene.
14. Hvordan MegaMETA understøtter indkøb af specialfremstillede industrikomponenter
MegaMETA hjælper virksomheder, der søger specialfremstillede metalkomponenter efter tekniske tegninger og specifikke produktionskrav.
Med produktionsløsninger, der omfatter CNC-bearbejdning og relaterede processer, kan MegaMETA hjælpe kunder med at vurdere produktionsbehov, som involverer forskellige komponentgeometrier, materialer og fremstillingstrin.
Dette er særligt relevant, når et projekt omfatter flere forskellige komponenter eller kræver en kombination af bearbejdning, svejste konstruktioner, overfladebehandling og andre fremstillingsoperationer.
I stedet for kun at vurdere den enkelte bearbejdningsoperation tager en effektiv indkøbsproces højde for hele komponenten – fra materialevalg og fremstillingsegnethed til kvalitetskrav og levering.
For maskinproducenter kan denne tilgang bidrage til at forenkle indkøbsarbejdet, samtidig med at fokus fastholdes på tekniske specifikationer og ensartet produktionskvalitet.
Den faktiske fremstillingsegnethed, tilgængelige produktionskapacitet, dokumentation og leveringstid skal bekræftes for hver enkelt tilbudsforespørgsel.
Konklusion: Sådan vælger du den rette leverandør af specialfremstillede CNC-komponenter
Specialfremstillede CNC-bearbejdede komponenter spiller en afgørende rolle for industrimaskiners ydeevne, driftssikkerhed og levetid.
Et vellykket indkøb kræver mere end at finde en producent med en attraktiv stykpris.
Materialespecifikationer, funktionelle tolerancer, bearbejdningsmetoder, produktionsmængder, varmebehandling, kontrolkrav og forsyningskædens organisering påvirker alle det endelige resultat.
For indkøbsansvarlige er den mest effektive tilgang at levere fuldstændige tekniske oplysninger, sammenligne tilbud på et ensartet grundlag og vælge leverandører, der kan håndtere både produktionskvalitet og leveringskrav.
For konstruktører opstår de største muligheder ofte allerede i konstruktionsfasen, hvor gennemtænkte materialevalg og realistiske bearbejdningstolerancer kan reducere omkostningerne uden at forringe funktionen.
En komponent, der er konstrueret med henblik på effektiv fremstilling, leveres med tydelig dokumentation og produceres gennem en kontrolleret proces, skaber værdi langt ud over sin individuelle indkøbspris.
Søger du en europæisk leverandør af specialfremstillede CNC-komponenter?
Hvis din virksomhed har behov for specialbearbejdede komponenter til industrimaskiner, produktionsudstyr, automationssystemer eller mekaniske enheder, kan MegaMETA gennemgå dine tekniske krav og drøfte egnede produktionsmuligheder.
Send dine tekniske tegninger, materialespecifikationer, ønskede mængder og eventuelle krav til overfladebehandling eller kvalitetskontrol.
Kontakt MegaMETA for at drøfte dit projekt og anmode om et produktionstilbud.