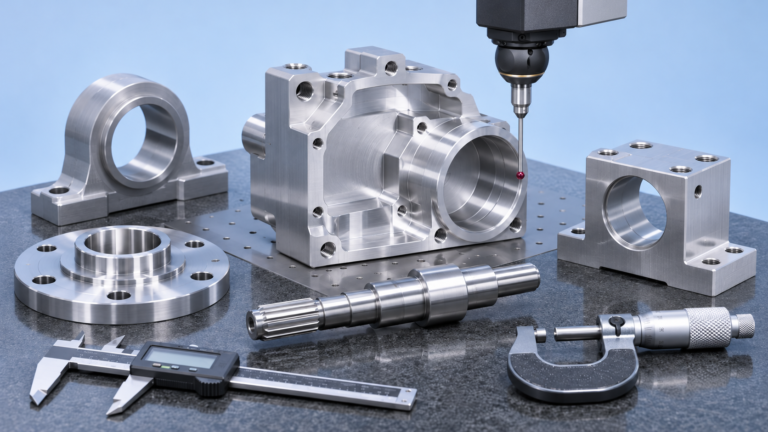
Specialfremstillede CNC-bearbejdede lejeklodser og lejeunderstøtninger er vigtige komponenter i industrimaskiner, automatiseringsudstyr, transportsystemer, mekaniske drivsystemer og præcisionsmekaniske konstruktioner. Selvom disse komponenter kan se relativt enkle ud, kan deres fremstillingsnøjagtighed have direkte indflydelse på lejernes funktion, akselopretningen, vibrationsniveauet og maskinens samlede driftssikkerhed.
For OEM-producenter og indkøbsansvarlige handler indkøb af specialfremstillede lejeklodser om mere end blot at finde en CNC-leverandør, der kan fremstille komponentens udvendige geometri.
Producenten skal forstå lejepasninger, monteringsnøjagtighed, materialevalg, geometriske tolerancer og samspillet mellem lejeunderstøtningen og den omgivende konstruktion.
MegaMETA er en litauisk virksomhed, der koordinerer præcisionsbearbejdning, CNC-fræsning, drejning, slibning og dimensionskontrol for europæiske industrikunder. Gennem sit netværk af kvalificerede produktionspartnere tilbyder MegaMETA fremstilling af specialtilpassede lejeklodser, lejeunderstøtninger og andre mekaniske komponenter efter kundernes tekniske tegninger.
Denne artikel forklarer, hvordan specialfremstillede CNC-bearbejdede lejeklodser produceres, hvilke tekniske specifikationer der er vigtigst, hvad der påvirker fremstillingsomkostningerne, og hvordan man vælger en pålidelig europæisk leverandør.
Hvad er specialfremstillede CNC-bearbejdede lejeklodser?
En CNC-bearbejdet lejeklods er en mekanisk komponent, der bruges til at understøtte og positionere et leje, en aksel eller en roterende enhed i en maskine.
I modsætning til standardiserede lejeenheder, der sælges gennem industrigrossister, fremstilles specialtilpassede lejeklodser efter applikationsspecifikke tekniske tegninger.
De kan kræve særlige monteringsmål, ikke-standardiserede lejearrangementer, specifikke materialer, ekstra fastgørelsesdetaljer eller meget snævre geometriske tolerancer.
Almindelige eksempler omfatter:
- Specialfremstillede lejeklodser: Præcisionsfræsede komponenter, der understøtter lejer i industrimaskiner.
- Lejebeslag til aksler: Komponenter, der sikrer korrekt placering af roterende aksler.
- Lejeunderstøtninger med flange: Lejefastgørelser med integrerede monteringsflanger.
- Præcisionsunderstøtninger til lineære aksler: Specialtilpassede støttekomponenter til lineære bevægelsessystemer.
- Delte lejehuse: Todelte konstruktioner, der gør montering og vedligeholdelse lettere.
- Kraftige lejeunderstøtninger: Stålkomponenter til maskiner med høje mekaniske belastninger.
- Specialtilpassede lejemonteringsplader: Bearbejdede komponenter med lejehuller, monteringshuller og præcisionsbearbejdede referenceflader.
Komponenterne fremstilles ofte af stål, rustfrit stål, aluminium eller andre tekniske materialer.
Den mest hensigtsmæssige konstruktion afhænger af lejetype, belastning, akselarrangement, driftsmiljø og monteringskrav.
Hvorfor er præcision vigtig ved fremstilling af lejeklodser?
Lejeklodser har en vigtig mekanisk funktion: at sikre den korrekte position og understøtning af lejet.
Selv relativt små fremstillingsafvigelser kan påvirke hele konstruktionens funktion.
En lejeunderstøtning kan eksempelvis have korrekte udvendige mål, mens lejeboringen er placeret forkert i forhold til monteringsfladen.
Det kan føre til monteringsproblemer, uønskede lejebelastninger, øgede vibrationer eller for tidligt slid.
Nøjagtighed af lejeboringen
Lejeboringen er ofte en af komponentens mest kritiske detaljer.
Diameteren skal sikre den tilsigtede pasning mellem lejets yderring og lejehuset.
Den korrekte pasning afhænger af lejetype, belastningsforhold, temperatur, monteringsarrangement og lejeproducentens anbefalinger.
En forkert huldiameter kan medføre utilstrækkelig fastholdelse af lejet, for stram prespasning eller vanskeligheder under monteringen.
Akselopretning
Når to lejeunderstøtninger understøtter den samme aksel, skal lejeboringernes akser være korrekt placeret i forhold til hinanden.
Forkert opretning kan øge lejebelastningen og bidrage til vibrationer, overophedning og kortere levetid.
Det er derfor lige så vigtigt at opretholde det korrekte geometriske forhold mellem lejeunderstøtningerne som at fremstille lejeboringerne med den rigtige diameter.
Nøjagtighed af monteringsflader
En lejeklods monteres normalt på en maskinramme, monteringsplade eller anden konstruktionskomponent.
Hvis monteringsfladen ikke opfylder kravene til planhed eller orientering, kan tilspændingen af monteringsboltene deformere lejeunderstøtningen eller skabe uønskede spændinger.
Gentagelsesnøjagtighed ved serieproduktion
For OEM-producenter, der indkøber 50, 100 eller 500 lejeklodser, er ensartet kvalitet mellem komponenterne afgørende.
Gentagelig bearbejdning og kontrolleret måling hjælper med at sikre, at komponenter fra forskellige produktionsserier kan monteres uden unødige justeringer.
Målet med præcisionsbearbejdning er ikke blot at opnå en snæver måltolerance, men at fremstille lejeunderstøtninger, der fungerer korrekt i den færdige mekaniske konstruktion.
Hvilke materialer anvendes til CNC-bearbejdede lejeklodser?
Materialevalget påvirker styrke, stivhed, korrosionsbestandighed, bearbejdningsomkostninger og lejeunderstøtningens funktion.
Stål og aluminium er almindelige valg til specialfremstillede lejeklodser, men støbejern og andre konstruktionsmaterialer kan også være relevante afhængigt af anvendelsen.
| Materiale | Vigtige egenskaber | Typiske anvendelser |
|---|---|---|
| S355 konstruktionsstål | God svejsbarhed og styrke | Maskinunderstøtninger og svejste konstruktioner |
| C45 / 1.0503 | Mellemkulstofstål med gode mekaniske egenskaber | Industrielle lejeklodser |
| 42CrMo4 / 1.7225 | Højstyrkelegeret stål efter passende varmebehandling | Højt belastede mekaniske lejeunderstøtninger |
| 34CrNiMo6 / 1.6582 | Højstyrkelegeret stål til krævende anvendelser | Kraftigt belastede maskinkomponenter |
| Rustfrit stål 304 / 1.4301 | God generel korrosionsbestandighed | Udstyr i fugtige miljøer |
| Rustfrit stål 316L / 1.4404 | Forbedret korrosionsbestandighed i mange aggressive miljøer | Fødevare- og kemisk industri |
| Aluminium 6082 / 6061 | Lav vægt og generelt god bearbejdelighed | Automatisering og lettere maskinkonstruktioner |
C45 kan eksempelvis give en god kombination af styrke, bearbejdelighed og pris til traditionelle lejeunderstøtninger.
42CrMo4 kan vælges, når der kræves højere styrke eller mere krævende mekaniske egenskaber.
Anvendelsen af højstyrkestål garanterer dog ikke automatisk bedre akselopretning eller dimensionsstabilitet.
Bearbejdningsrækkefølge, restspændinger, komponentgeometri og slutbearbejdning påvirker også nøjagtigheden.
Ved anvendelser med store vibrationer eller særlige krav til vibrationsdæmpning kan støbejern være et alternativ, der bør vurderes.
Anbefaling til indkøbere: Angiv altid materialekvalitet og leveringstilstand på den tekniske tegning. Hvis alternative materialer kan accepteres, bør de angives særskilt til teknisk vurdering.
Hvordan CNC-bearbejdes specialfremstillede lejeklodser?
Fremstillingsprocessen afhænger af lejeklodsens geometri, materiale, dimensioner, tolerancer og produktionsvolumen.
En typisk fremstillingsproces for præcisionsbearbejdede lejeunderstøtninger omfatter flere trin.
1. Gennemgang af tegninger og fremstillingsmuligheder
Producenten begynder med at gennemgå 2D-tegningen og 3D CAD-modellen.
Vigtige krav omfatter:
- Lejeboringens diameter og tolerance.
- Boringens position i forhold til monteringsfladerne.
- Planhed og vinkelrethed.
- Monteringshullernes dimensioner og placering.
- Materialespecifikation.
- Krav til overfladeruhed.
- Kritiske mål og geometriske tolerancer.
- Produktionsvolumen og kontrolkrav.
Gennemgangen hjælper med at afgøre, om komponenten kan fremstilles effektivt ved almindelig CNC-fræsning, eller om der er behov for yderligere processer.
2. Klargøring af råmateriale
Lejeklodsen kan fremstilles af et massivt stål- eller aluminiumsemne, et støbeemne med tilnærmet slutgeometri eller et andet egnet udgangsmateriale.
Bearbejdning fra massivt materiale er særligt fleksibel ved prototypefremstilling og mindre serier.
Der kræves ikke særlige støbeværktøjer, og konstruktionsændringer kan ofte gennemføres ved at opdatere bearbejdningsprogrammerne.
Komponenter med store indvendige hulrum eller omfattende materialefjernelse kan dog være mere økonomiske at fremstille ved hjælp af alternative metoder.
3. CNC-fræsning og skrubbearbejdning
Under skrubbearbejdningen fremstilles komponentens grundlæggende geometri.
Arbejdsoperationerne kan omfatte:
- Fræsning af udvendige flader.
- Bearbejdning af lejeunderstøtningens profil.
- Boring af monteringshuller.
- Fræsning af lommer og udsparinger.
- Forbearbejdning af lejeboringen.
- Fremstilling af referenceflader.
For komplekse komponenter kan 3-, 4- eller 5-akset CNC-bearbejdning reducere antallet af opspændinger.
Færre opspændinger kan forbedre gentagelsesnøjagtigheden, når komponenten indeholder detaljer, der skal bevare en præcis indbyrdes position.
4. Præcisionsboring og finbearbejdning
Lejeboringen færdigbearbejdes normalt med en egnet præcisionsmetode.
Afhængigt af anvendelsen kan dette omfatte finudboring, rivning eller yderligere finbearbejdning.
Under slutbearbejdningen færdiggøres også monteringsfladernes geometri.
Et vigtigt mål er at opretholde det korrekte geometriske forhold mellem lejeboringen og komponentens referenceflader.
Når det er teknisk muligt, kan bearbejdning af kritiske detaljer i samme opspænding reducere akkumulerede positioneringsfejl.
5. Afgratning, overfladebehandling og kontrol
Efter bearbejdningen kan lejeklodsen kræve:
- Afgratning og kantbearbejdning.
- Beskyttende belægning eller overfladebehandling.
- Præcisionsslibning.
- Rengøring.
- Dimensionskontrol.
- Materiale- og måledokumentation.
Der skal udvises særlig omhu, når overfladebehandling påføres lejeboringer.
En belægning, der ændrer boringens effektive diameter, kan påvirke lejepasningen. Kritiske flader kan derfor skulle afdækkes, eller bearbejdningstillægget tilpasses i fremstillingsplanen.
Tolerancer for lejeklodser: H7-pasninger, hulposition og overfladeruhed
Tolerancer for lejeklodser skal vælges ud fra lejearrangementets funktionelle krav.
En almindelig konstruktionsfejl er at fokusere på lejeboringens diameter og overse de geometriske tolerancer.
Tolerancer for lejeboringer
For visse lejearrangementer kan der angives en H7-tolerance for lejeboringen.
H7 er dog ikke et universelt krav for alle lejehuse.
Den korrekte toleranceklasse skal bestemmes ud fra lejeproducentens anbefalinger, belastningsforhold og den tilsigtede pasning.
Et eksempel er en boring med en nominel diameter på Ø40 H7, der ifølge ISO 286 har følgende tolerancegrænser:
40,000 mm til 40,025 mm
Det svarer til en samlet tolerancebredde på 0,025 mm.
Eksemplet illustrerer nøjagtigheden for denne pasningsbetegnelse. Det betyder ikke, at Ø40 H7 er egnet til alle lejeapplikationer.
Geometriske tolerancer
Ud over huldiameteren kan lejeunderstøtninger kræve kontrol af følgende:
| Detalje | Relevant krav |
|---|---|
| Lejeboring | Diameter, rundhed og cylindricitet |
| Lejeboring i forhold til monteringsfladen | Position samt vinkelrethed eller parallelitet afhængigt af konstruktionen |
| Monteringsflade | Planhed |
| To lejeboringer | Indbyrdes position og akseopretning |
| Gevindskårne monteringshuller | Gevinddimension, position og dybde |
| Lejets kontaktflader | Overfladeruhed og geometri |
De præcise toleranceværdier afhænger af konstruktionen.
Ved anvendelser med flere lejeunderstøtninger bør konstruktøren også tage højde for, hvordan de enkelte komponenters tolerancer påvirker hinanden under monteringen.
Overfladeruhed
Forskellige flader på en lejeklods kan kræve forskellig overfladeruhed afhængigt af deres funktion.
En monteringsflade kan have andre krav end et præcisionsbearbejdet lejesæde.
Det er vigtigt at skelne mellem flader med specifikke overfladekrav og almindelige flader, hvor en standardbearbejdet finish er tilstrækkelig.
Unødigt strenge overfladekrav kan øge både bearbejdningstiden og kontrolomkostningerne.
MegaMETA’s CNC-fremstillingskapacitet til specialfremstillede lejeunderstøtninger
MegaMETA koordinerer fremstilling af specialtilpassede præcisionskomponenter gennem et netværk af kvalificerede produktionspartnere.
For projekter med lejeklodser er CNC-fræsning, drejning, slibning, materialeindkøb og dimensionskontrol særligt relevante ydelser.
Oplyst produktionskapacitet
| Produktionsområde | Tilgængelig kapacitet gennem MegaMETA |
|---|---|
| CNC-fræsning | 3-, 4- og 5-akset bearbejdning |
| Arbejdsområde for fræsning | Op til 4000 × 2000 × 1000 mm |
| CNC-drejning | Horisontal og vertikal drejning |
| Præcision | Tolerancer ned til ±0,005 mm på egnede detaljer |
| Finbearbejdning | Planslibning, rundslibning og centerless-slibning |
| Overfladeruhed | Ra ned til 0,2 µm, hvor det er relevant |
| Materialer | Kulstofstål, legeret stål, rustfrit stål, aluminium og tekniske plastmaterialer |
| Produktionsvolumen | Fra enkeltstående prototyper til serier på over 10.000 komponenter |
| Kvalitetsstyring | ISO 9001:2015-certificeret kvalitetsledelsessystem |
Disse oplysninger beskriver kapaciteten inden for MegaMETA’s produktionsnetværk og er ikke garanterede specifikationer for hver enkelt lejeklods.
Den faktiske fremstillingsproces, opnåelige tolerancer og kontrolkrav fastlægges efter gennemgang af kundens tekniske tegninger.
Hvordan dokumenteres MegaMETA’s fremstillingskapacitet?
Ved industrielt indkøb bør fremstillingskapacitet kunne dokumenteres gennem teknisk verifikation og ikke kun gennem generelle udsagn om præcision.
MegaMETA’s oplyste kvalitetsstyringssystem omfatter følgende muligheder:
Materialesporbarhed: Indgående materialer kan kontrolleres i forhold til indkøbsspecifikationerne og ledsages af relevante materialecertifikater.
Dimensionskontrol: Kritiske mål kan kontrolleres med kalibreret måleudstyr og koordinatmålemaskiner (CMM).
Kontrol af overfladeruhed: Specificerede overfladekrav kan måles og dokumenteres.
Førsteemnekontrol: De første fremstillede komponenter kan kontrolleres i forhold til tegningskravene, før større produktionsserier påbegyndes.
Kvalitetsdokumentation: Afhængigt af projektet kan dokumentationen omfatte dimensionsrapporter, CMM-målerapporter og materialecertifikater i henhold til EN 10204 3.1.
MegaMETA har et kvalitetsledelsessystem, der er certificeret efter ISO 9001:2015 gennem Bureau Veritas.
Det skaber en struktureret ramme for produktionsprocesser, kontrol og sporbarhed inden for produktionsnetværket.
For indkøbere er det vigtigt at skelne mellem disse generelle produktionsmuligheder og de specifikke acceptkriterier, der skal defineres for hver lejeklods.
Koordineret fremstilling af færdige komponenter
Visse lejeklodser kræver mere end én fremstillingsproces.
En lejeunderstøtning i stål kan eksempelvis kræve CNC-fræsning efterfulgt af varmebehandling, slibning, beskyttende overfladebelægning og slutkontrol.
MegaMETA kan koordinere flere fremstillingstrin inden for sit partnernetværk, så kunden ikke behøver at anvende separate leverandører til hver proces.
Dette er særligt relevant for OEM-producenter, der køber komplette mekaniske komponenter klar til montering.
Hvad bestemmer prisen på en specialfremstillet CNC-bearbejdet lejeklods?
Fremstillingsomkostningerne påvirkes af flere faktorer ud over komponentens størrelse og vægt.
Materialevalg
Forskellige stål- og aluminiumskvaliteter har forskellige indkøbspriser og bearbejdningsegenskaber.
Højstyrkematerialer eller varmebehandlede materialer kan kræve særligt værktøj og tilpassede bearbejdningsparametre.
Præcision af lejeboringen
Et almindeligt frigangshul er normalt lettere at fremstille end et lejesæde med specificeret diameter, rundhed og position.
Yderligere finbearbejdning og måling kan øge produktionsomkostningerne.
Geometrisk kompleksitet
Dybe lommer, svært tilgængelige monteringshuller, indvendige udsparinger og komplekse profiler kan øge bearbejdningstiden.
En enkel lejeklods med let tilgængelige detaljer kan være betydeligt mere økonomisk end en kompleks komponent, der kræver flere opspændinger.
Produktionsvolumen
Programmering og maskinopstilling påvirker stykprisen.
Fremstilling af 10 lejeklodser kan eksempelvis kræve næsten det samme indledende programmeringsarbejde som fremstilling af 100 identiske komponenter.
Ved større produktionsvolumener kan disse faste omkostninger fordeles på flere emner.
Kontrolkrav
Omfattende målerapporter, yderligere målinger af overfladeruhed og kundespecifik kvalitetsdokumentation kan øge projektets samlede omkostninger.
Disse krav bør derfor angives allerede i tilbudsforespørgslen.
Muligheder for at reducere fremstillingsomkostningerne
En gennemgang af fremstillingsegnetheden kan identificere forbedringsmuligheder såsom:
- Forenkling af ikke-funktionelle detaljer.
- Reduktion af unødvendige opspændinger.
- Brug af standardiserede huldiametre og gevind.
- Snævre tolerancer kun dér, hvor de er funktionelt nødvendige.
- Bedre adgang for skærende værktøjer.
- Optimering af ordremængden.
- Valg af et alternativt godkendt materiale.
Eventuelle konstruktionsændringer skal gennemgås og godkendes af kundens konstruktionsafdeling, før de gennemføres.
Specialfremstillede lejeklodser sammenlignet med standardlejehuse
Standardiserede lejehuse og færdige lejeenheder kan købes hos mange industrileverandører.
Til mange anvendelser er standardkomponenter den mest økonomiske løsning.
Specialfremstillede CNC-bearbejdede lejeklodser bliver relevante, når standardprodukter ikke opfylder konstruktionens krav.
| Krav | Standardlejehus | Specialfremstillet CNC-bearbejdet lejeklods |
|---|---|---|
| Standardmål | Normalt velegnet | Kan fremstilles efter specifikke mål |
| Specialtilpasset hulmønster | Begrænsede muligheder | Defineres af kundens tegning |
| Særlige materialekrav | Afhænger af sortimentet | Materialet kan specificeres |
| Integrerede ekstrafunktioner | Begrænset | Flere funktioner kan integreres |
| Ændringer i prototypekonstruktionen | Begrænset af standardudførelsen | Kan ofte gennemføres via opdatering af CAD og CNC-programmer |
| Specialværktøj til produktion | Normalt ikke kundens ansvar | Kræves ofte ikke ved CNC-bearbejdning |
| Stykpris | Ofte lavere for standardløsninger | Afhænger af geometri, antal og krav |
Valget bør baseres på tekniske behov og ikke på en antagelse om, at en specialtilpasset løsning altid er bedre.
Til OEM-konstruktioner med særlig geometri eller integrerede monteringsfunktioner giver CNC-bearbejdning større fleksibilitet.
Hvad bør indgå i en tilbudsforespørgsel på specialfremstillede lejeklodser?
En komplet teknisk forespørgsel hjælper producenten med at udarbejde et pålideligt tilbud og identificere eventuelle produktionsudfordringer, inden fremstillingen påbegyndes.
Følgende information er særligt nyttig:
- 2D-tegning: Medtag relevante mål, tolerancer, overfladekrav og tegningsrevision.
- 3D CAD-model: Gerne i STEP-format til programmering og vurdering af fremstillingsegnethed.
- Lejebetegnelse: Angiv præcis lejetype eller varenummer, hvor det er relevant.
- Materialespecifikation: Medtag materialekvalitet og leveringstilstand.
- Kritiske tolerancer: Angiv tydeligt lejeboring, positioner, datumsystem og monteringsgrænseflader.
- Antal: Specificer den første produktionsserie og forventet årsforbrug.
- Efterbehandling: Angiv overfladebelægning, varmebehandling, slibning og andre processer.
- Kvalitetsdokumentation: Specificer målerapporter, materialecertifikater eller krav om førsteemnekontrol.
- Leveringskrav: Angiv leveringsdestination og ønskede leveringsdatoer.
For lejeunderstøtninger, der indgår i en større konstruktion, kan en samlingstegning også være værdifuld.
Den gør det muligt for producenten at forstå, hvilke flader og detaljer der er funktionelt forbundne.
Ofte stillede spørgsmål om CNC-bearbejdede lejeklodser
Kan MegaMETA fremstille specialtilpassede lejeklodser efter tekniske tegninger?
Ja. MegaMETA koordinerer specialtilpasset CNC-fræsning, drejning og efterbehandling gennem sit produktionsnetværk. Kravene til lejeklodser kan vurderes på baggrund af 2D-tegninger og 3D CAD-modeller, og fremstillingsmuligheder samt opnåelige tolerancer vurderes for hvert projekt.
Hvilke materialer er egnede til CNC-bearbejdede lejeunderstøtninger?
Almindelige materialer omfatter C45, S355, 42CrMo4, rustfrit stål og aluminiumlegeringer. Det korrekte materialevalg afhænger af mekaniske belastninger, stivhed, korrosionsmiljø, vægt og monteringskrav.
Kan lejeklodser fremstilles med H7-tolererede huller?
Ja. H7-huller kan fremstilles ved hjælp af passende præcisionsbearbejdningsmetoder afhængigt af komponentens geometri og kontrolkrav. H7 bør dog kun specificeres, når tolerancen er egnet til det pågældende lejearrangement.
Kan CNC-bearbejdede lejeklodser fremstilles i små mængder?
Ja. CNC-bearbejdning er velegnet til enkeltstående prototyper, små serier og tilbagevendende produktion. Stykprisen påvirkes af opstillingstid, kompleksitet, materiale og produktionsvolumen.
Hvordan kontrolleres opretningen mellem lejeboringer?
Afhængigt af tegningskravene kan position og opretning verificeres ved hjælp af koordinatmåling, præcisionsmåleudstyr og andre egnede kontrolmetoder. Kontrolplanen bør tage udgangspunkt i det angivne datumsystem og de geometriske tolerancer.
Kan lejeklodser leveres med materialecertifikater?
Ja. MegaMETA understøtter materialesporbarhed og projektspecifik certificering, herunder materialecertifikater i henhold til EN 10204 3.1, når dette er påkrævet.
Leverer MegaMETA CNC-bearbejdede komponenter til europæiske OEM-producenter?
Ja. MegaMETA har base i Kaunas, Litauen, og koordinerer fremstilling af CNC-komponenter til europæiske industrikunder, herunder virksomheder i Danmark, Sverige, det øvrige Norden, Tyskland og Nederlandene.
Indkøb af specialfremstillede CNC-bearbejdede lejeklodser i Europa
Specialtilpassede lejeklodser kan virke som enkle bearbejdede komponenter, men deres funktion afhænger af det præcise forhold mellem lejeboringer, monteringsflader, materialeegenskaber og den omgivende konstruktion.
Vellykket fremstilling kræver egnede CNC-processer, tydeligt definerede tolerancer, konsekvent kvalitetskontrol og pålidelig teknisk kommunikation.
For OEM-indkøbere kan valget af en leverandør med relevant bearbejdningskapacitet og dokumenterede kontrolprocedurer reducere produktionsrisici og forbedre gentagelsesnøjagtigheden mellem produktionsserier.
MegaMETA kombinerer CNC-bearbejdningskapacitet med koordineret materialeindkøb, præcisionsbearbejdning, dimensionskontrol og styring af europæiske forsyningskæder.
Uanset om behovet omfatter en prototype af en lejeunderstøtning, en specialfremstillet lejeklods i stål eller tilbagevendende serieproduktion af præcisionskomponenter, kan MegaMETA gennemgå tegningerne og koordinere en egnet produktionsløsning.
Søger du en leverandør af specialfremstillede CNC-bearbejdede lejeklodser og lejeunderstøtninger?
Send dine tekniske tegninger, materialespecifikationer og forventede mængder til MegaMETA for vurdering af fremstillingsegnethed og tilbud.
Indhent tilbud på CNC-bearbejdning
Læs mere om MegaMETA’s CNC-bearbejdning, specialfremstillede aksler og bøsninger og kvalitetssikring.